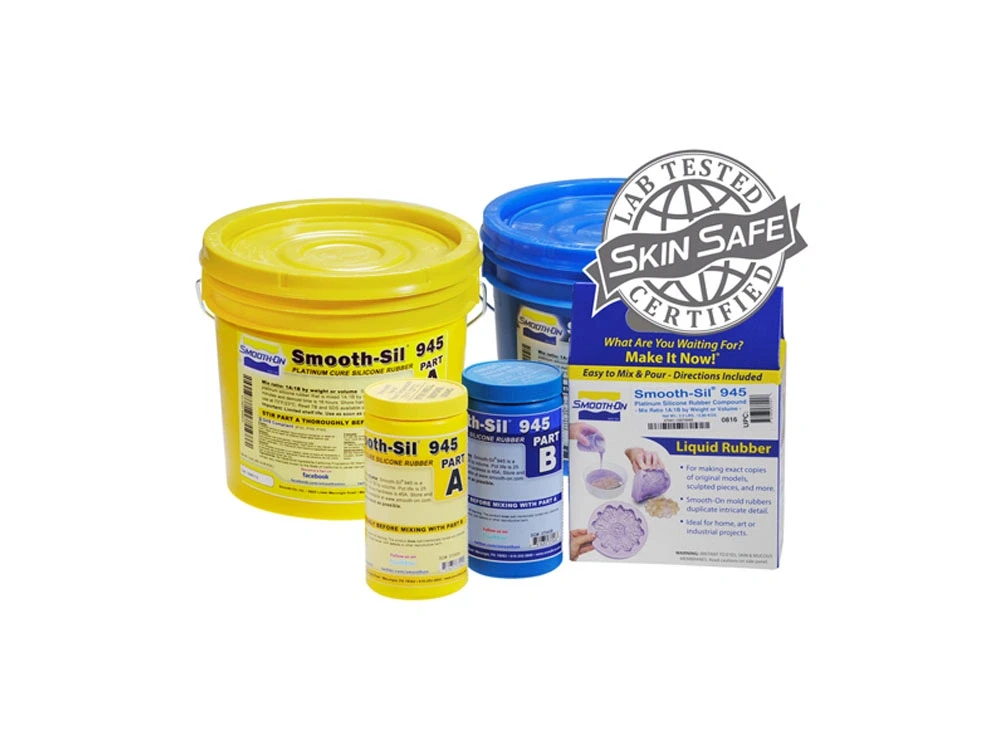
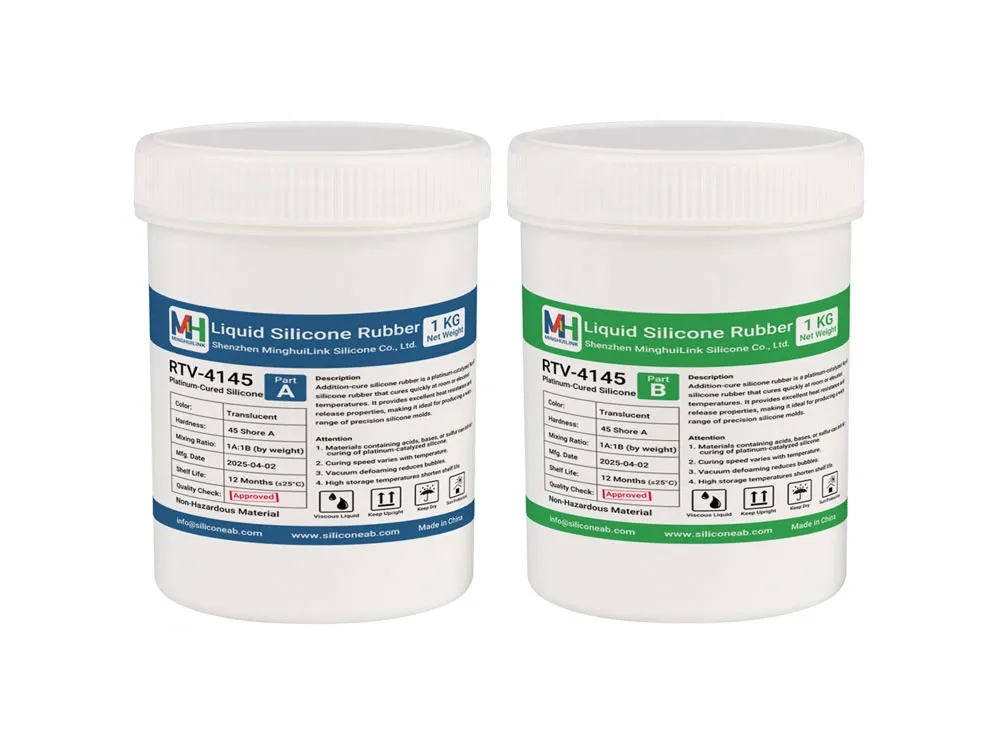
Smooth-Sil™ 945 e RTV-4145 são ambos silicones de platina com dureza Shore A45 e um perfil curado relativamente firme para moldes reutilizáveis. Esse nível de dureza pode proporcionar uma resistência útil à deformação durante o vazamento e o manuseio, mantendo mais flexibilidade do que materiais rígidos para moldes. Para usuários que escolhem um silicone A45, a geometria do molde e os requisitos de desmoldagem podem ser tão importantes quanto a própria dureza.
Ambos os materiais usam proporção de mistura 1:1 em peso ou volume, portanto a proporção dos componentes é relativamente simples em qualquer um dos sistemas. A diferença mais perceptível aparece na viscosidade publicada. A Smooth-On indica 30.000 cps para o Smooth-Sil™ 945, enquanto a MinghuiLink indica 8.500±200 mPa·s para o Componente A do RTV-4145. Como esses valores são informados em pontos de medição diferentes, não devem ser tratados como um ranking rigoroso de viscosidade equivalente. No entanto, os números publicados indicam características distintas de processamento e manuseio.
As janelas de trabalho também são um pouco diferentes. A Smooth-On indica tempo de trabalho de 25 minutos para o Smooth-Sil™ 945, enquanto a MinghuiLink indica tempo de trabalho de 30–40 minutos para o RTV-4145. A janela de trabalho mais longa declarada para o RTV-4145 pode proporcionar mais flexibilidade durante a mistura e o vazamento. Os tempos de cura são bem mais próximos, com aproximadamente 6 horas para o Smooth-Sil™ 945 e 5–6 horas para o RTV-4145, nas condições declaradas pelos respectivos fabricantes.
Os dados mecânicos publicados mostram perfis de material diferentes, e não um vencedor geral simples. O Smooth-Sil™ 945 informa resistência à tração de aproximadamente 4,83 MPa, resistência ao rasgo de 21,0 N/mm e alongamento de 320%. O RTV-4145 informa resistência à tração de 4,7±0,5 MPa, resistência ao rasgo de 30±0,5 N/mm e alongamento de 230±50%. O RTV-4145 informa o maior valor publicado de resistência ao rasgo, enquanto o Smooth-Sil™ 945 informa maior alongamento publicado e faixa semelhante de resistência à tração. Esses números devem ser tratados como dados de referência publicados, e não como um ranking laboratorial direto, pois os métodos e as condições de ensaio podem ser diferentes.
Para aplicações de moldes reutilizáveis, incluindo moldes de produção, vazamento de resina e prototipagem, as diferenças relevantes estão, portanto, principalmente nas características de processamento e no perfil mecânico, e não na dureza ou na proporção de mistura. A viscosidade, o tempo de trabalho, a resistência ao rasgo e o alongamento publicados podem ajudar a restringir a escolha, mas o desempenho real também dependerá da geometria do molde, do material de vazamento, dos requisitos de desmoldagem e das condições de processo. Rebaixos complexos e condições exigentes de desmoldagem devem ser avaliados com o projeto real do molde antes da produção em escala plena.