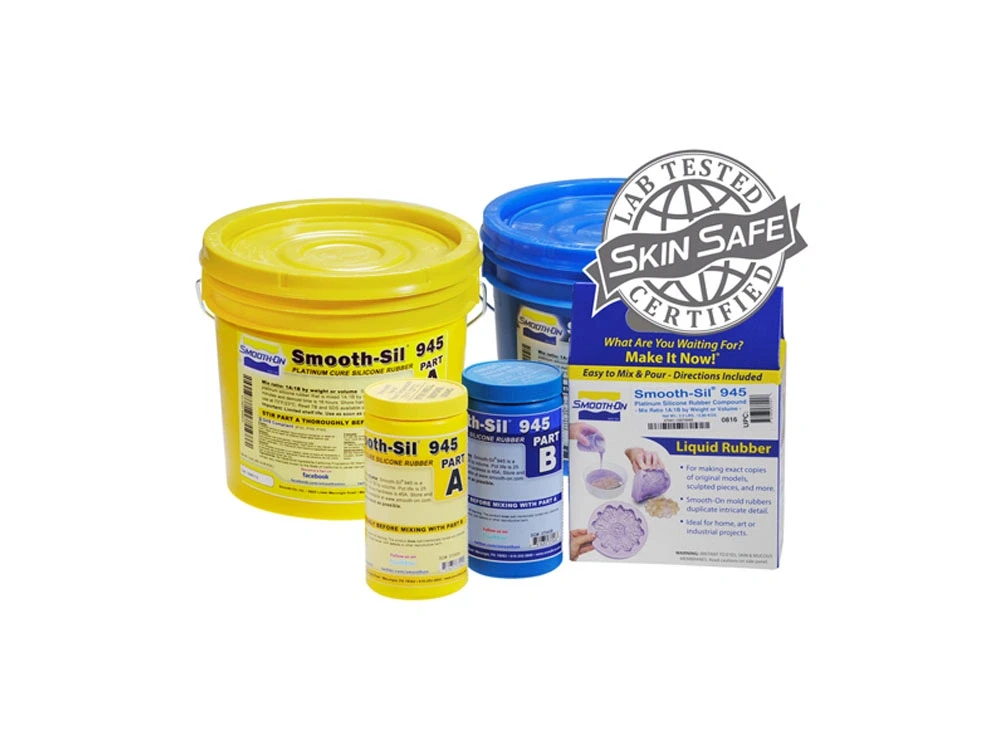
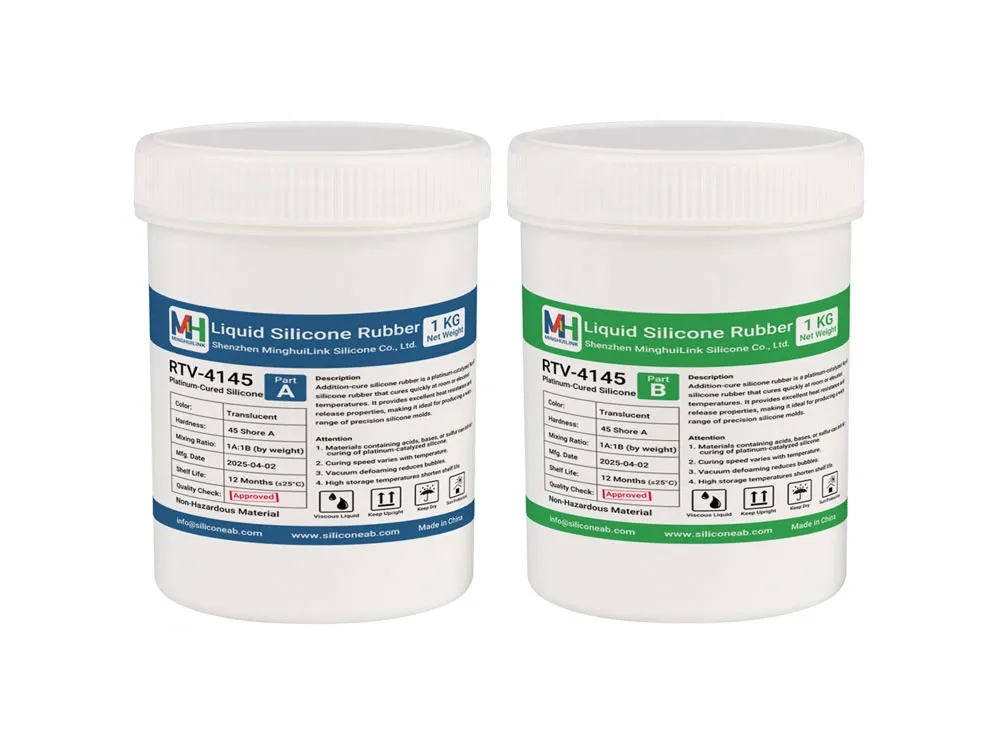
A Smooth-Sil™ 945 és az RTV-4145 egyaránt Shore A45 platina katalizátoros szilikon, viszonylag kemény kikeményedett profillal újrafelhasználható formákhoz. Ez a keménységi szint hasznos ellenállást nyújthat az alakváltozással szemben öntés és kezelés közben, miközben nagyobb rugalmasságot tart meg, mint a merev formaanyagok. Az A45 szilikont választó felhasználók számára a forma geometriája és a kiformázási követelmények ugyanolyan fontosak lehetnek, mint maga a keménység.
Mindkét anyag tömeg vagy térfogat szerinti 1:1 keverési arányt használ, így a komponensek arányosítása mindkét rendszernél viszonylag egyszerű. A szembetűnőbb különbség a közzétett viszkozitásban mutatkozik. A Smooth-On 30 000 cps-t ad meg a Smooth-Sil™ 945 esetében, míg a MinghuiLink 8 500±200 mPa·s-t az RTV-4145 A komponenséhez. Mivel ezeket az értékeket eltérő mérési pontokon adják meg, nem szabad szigorú, azonos alapú viszkozitási rangsorként kezelni őket. A közzétett adatok ugyanakkor eltérő feldolgozási és kezelési jellemzőkre utalnak.
A feldolgozási időablakok is némileg eltérnek. A Smooth-On a Smooth-Sil™ 945 esetében 25 perces feldolgozási időt ad meg, míg a MinghuiLink az RTV-4145 esetében 30–40 percet. Az RTV-4145 hosszabbként megadott feldolgozási időablaka nagyobb rugalmasságot nyújthat a keverés és a kiöntés során. A kötési idők sokkal közelebb vannak egymáshoz: a Smooth-Sil™ 945 esetében körülbelül 6 óra, az RTV-4145 esetében pedig 5–6 óra a gyártók által megadott körülmények között.
A közzétett mechanikai adatok eltérő anyagprofilokat mutatnak, nem pedig egyetlen egyszerű összesített győztest. A Smooth-Sil™ 945 körülbelül 4,83 MPa szakítószilárdságot, 21,0 N/mm szakadási szilárdságot és 320%-os nyúlást ad meg. Az RTV-4145 4,7±0,5 MPa szakítószilárdságot, 30±0,5 N/mm szakadási szilárdságot és 230±50%-os nyúlást közöl. Az RTV-4145 esetében magasabb a közzétett szakadási szilárdsági érték, míg a Smooth-Sil™ 945 nagyobb közzétett nyúlást és hasonló szakítószilárdsági tartományt ad meg. Ezeket az adatokat közzétett referenciaadatokként kell kezelni, nem pedig közvetlen laboratóriumi rangsorként, mert a vizsgálati módszerek és feltételek eltérhetnek.
Az újrafelhasználható formaalkalmazások, köztük a gyártóformák, a gyantaöntés és a prototípusgyártás esetében a releváns különbségek ezért elsősorban a feldolgozási jellemzőkben és a mechanikai profilban rejlenek, nem pedig a keménységben vagy a keverési arányban. A közzétett viszkozitás, feldolgozási idő, szakadási szilárdság és nyúlás segíthet szűkíteni a választást, a tényleges teljesítmény azonban a forma geometriájától, az öntőanyagtól, a kiformázási követelményektől és a folyamatfeltételektől is függ. A bonyolult alámetszéseket és az igényes kiformázási körülményeket a tényleges formatervvel kell kiértékelni a teljes körű gyártás előtt.