シリコーン型にシリコーンを注型する方法は、柔軟な部品、シリコーンモデル、試作品の複製、その他の弾性シリコーン製品を製造するために広く用いられる成形プロセスです。樹脂、ワックス、石膏などをシリコーン型に流し込む一般的な注型方法とは異なり、注型材料にもシリコーンを使用する場合は、材料同士の接着や硬化適合性に特別な注意が必要です。
シリコーンゴムは一般的に離型性に優れていますが、後から注入した未硬化の液状シリコーンが、すでに硬化したシリコーン型から自動的に分離するわけではありません。未硬化の液状シリコーンが硬化済みのシリコーン型に接触すると、材料同士が接着したり、硬化阻害が発生したりする可能性があります。接着すると脱型が困難になり、硬化阻害が起こると、型との接触面で注型材料が完全に硬化しないことがあります。実際の結果は、型用材料と注型材料の硬化システム、および配合の適合性によって異なります。
そのため、注型前には適切なシリコーン型用離型剤を選び、型用材料と注型材料の硬化システムに互換性があることを確認したうえで、製品の指示に従って計量・混合、脱泡、硬化を行うことが重要です。
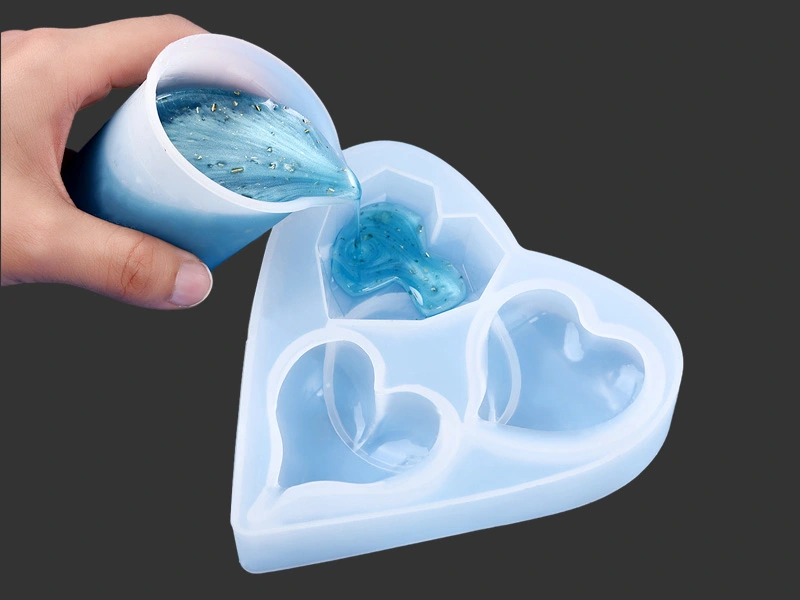
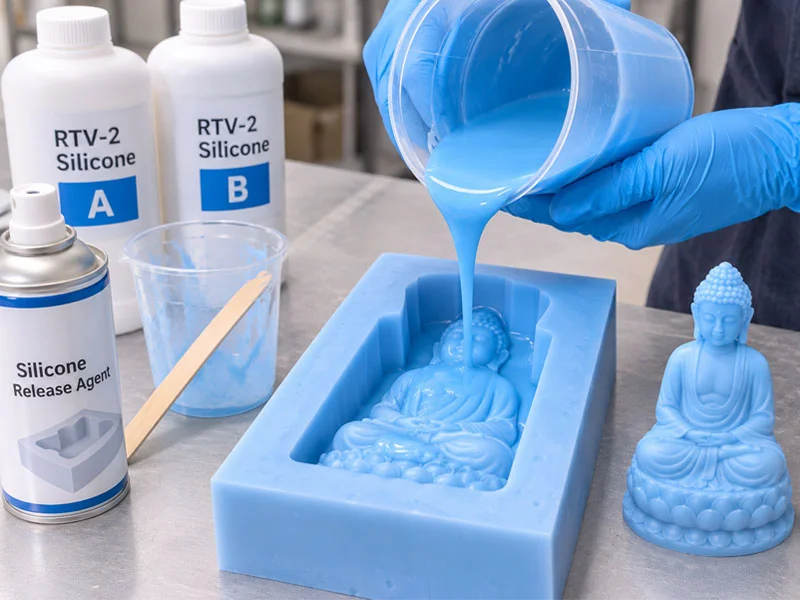 シリコーン型に液状シリコーンを注ぐ様子
1. シリコーン型にシリコーンを注型できますか?
はい。適切な二液型RTV-2液状シリコーンゴムと専用の型用離型剤を使用すれば、すでに硬化したシリコーン型に新しいシリコーン材料を流し込み、硬化後に取り出して独立したシリコーン製品を製造できます。
この方法は、主に次のような用途に使用されます。
- 柔軟性のあるシリコーン部品や弾性モデルの製作。
- リアルなモデル、彫刻、特殊形状の物体の複製。
- シリコーン製小道具、リアルな造形物、特殊効果用部品の製作。
- 柔軟性のある試作品や小ロットのシリコーン製品の製造。
- 異なる硬度や色を組み合わせたシリコーン部品の製作。
ただし、シリコーン型が本来持つ離型性によって、新たに注型したシリコーンが必ず自然に剥がれるわけではないことを理解しておく必要があります。
例えば、エポキシ樹脂や一部のポリウレタン樹脂は、一般的にシリコーン型から比較的容易に離型できます。一方、新たに注入した液状シリコーンは、硬化済みのシリコーン型の表面に接着することがあります。そのため、シリコーン型にシリコーンを注型する場合は、通常、専用の離型処理が必要です。
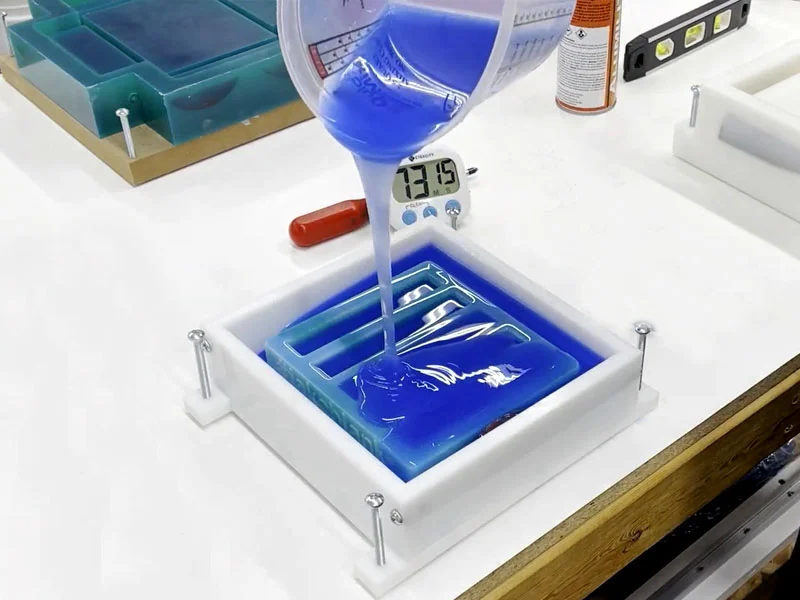 型に液状シリコーンを注ぐ様子
2. 注型時にシリコーンがシリコーン型に接着するのはなぜですか?
シリコーンゴムは柔軟性と離型性に優れていますが、あらゆる材料に対して完全な非粘着性を持つわけではありません。
未硬化の液状シリコーンが硬化済みのシリコーン表面に直接接触すると、両方の材料が接着し、容易に分離できない界面を形成することがあります。
主な原因は次のとおりです。
2.1 シリコーン同士は接着することがある
硬化前の液状シリコーンには一定の流動性があるため、硬化済みのシリコーン型の表面に密着します。
両方の材料がシリコーンゴムであるため、未硬化材料が硬化済みの型表面に強く接着することがあります。適切なバリア層がなければ、硬化後の成形品が型に貼り付いてしまう可能性があります。
場合によっては、2つのシリコーン材料をきれいに分離することが難しくなります。無理に脱型しようとすると、型や成形品が破れることもあります。
そのため、型から取り外せる独立したシリコーン製品を作る場合は、注型前にシリコーン同士の離型に適した離型剤を使用してください。
2.2 離型剤の使用方法が適切でない
離型剤の主な役割は、型と注型材料の間にバリア層を形成することです。これにより、2つの材料の直接接触を抑え、その後の脱型を容易にします。
ただし、次のような場合は、材料が型に貼り付くことがあります。
- 離型剤を使用していない。
- シリコーン同士の注型に適さない離型剤を使用している。
- 型表面の一部に離型剤が塗布されていない。
- 離型剤の塗膜にムラがある、または一部で薄すぎる。
- 離型剤を塗りすぎて液だまりができたり、表面に目立つ質感が残ったりしている。
そのため、適切な離型剤を選ぶだけでなく、製品の使用説明に従って均一に塗布することも重要です。
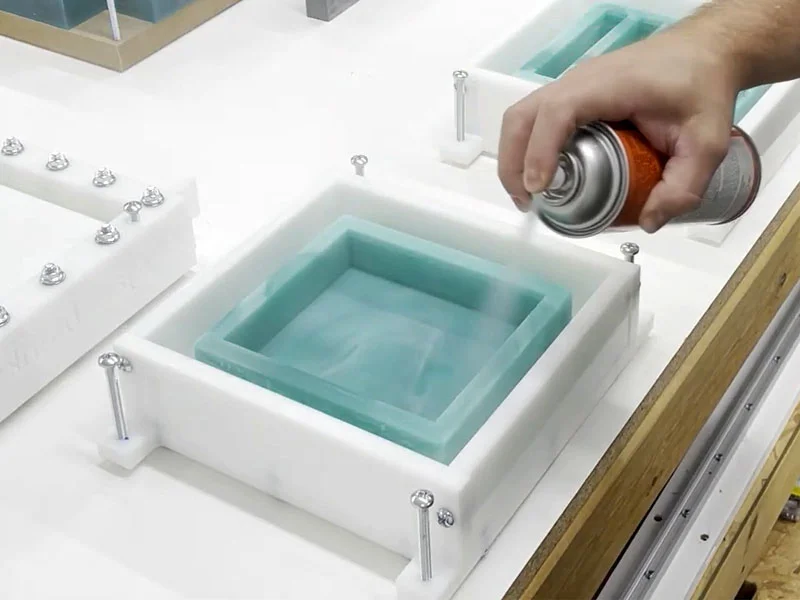 シリコーン型に離型剤をスプレーする様子
2.3 異なるシリコーン硬化システム間の適合性の問題
物理的な接着に加え、異なるシリコーン硬化システム間で化学的な適合性の問題が生じることもあります。
特に、縮合型シリコーンと付加型シリコーンを組み合わせる場合は注意が必要です。
一部のスズシリコーンとプラチナシリコーンの配合では、直接接触することによって界面で硬化阻害が発生する場合があります。その結果、型に接触している部分の注型材料が適切に硬化せず、表面にべたつきが残ったり、一部が未硬化になったりすることがあります。このような問題は、異なる配合間の不適合や残留物質の存在に関連している可能性があります。具体的な原因は、使用する製品の技術資料に基づいて判断する必要があります。
したがって、型用材料と注型材料の両方がシリコーンゴムであっても、必ずしも互換性があるとは限りません。異なる硬化システムを組み合わせる場合は、事前に適合性を確認し、小規模なテストを行う必要があります。
3. シリコーン型と注型用シリコーンの適合性
シリコーン型に新しい液状シリコーンを注入する場合は、型用材料と注型材料の両方の硬化システムを考慮する必要があります。
これは、付加型シリコーン(プラチナシリコーン)を使用する場合に特に重要です。型の表面に付着した汚染物質が、触媒反応を妨げる可能性があるためです。
3.1 縮合型シリコーン型に付加型シリコーン(プラチナシリコーン)を注型する場合
この材料の組み合わせには、特に注意が必要です。
縮合型シリコーンは縮合反応型の硬化システムに属し、付加型シリコーンは付加反応型の硬化システムに属します。
一部の縮合型シリコーンの配合が付加型シリコーン(プラチナシリコーン)に直接接触すると、界面で硬化阻害が発生し、新たに注型した付加型シリコーンが適切に硬化しないことがあります。実際のリスクは、材料の配合や接触界面での適合性によって異なります。特定のスズ化合物が残留していることだけを原因と考えるべきではありません。
考えられる症状は次のとおりです。
- 型に接触している表面にべたつきが残る。
- 一部の領域が完全に硬化しない。
- 脱型後に局所的な軟化部分や未硬化部分が見られる。
- 完成品の表面品質や機械的特性が期待した水準に達しない。
そのため、事前に適合性を確認せずに、縮合型シリコーン型へ付加型シリコーン(プラチナシリコーン)を直接注型することは推奨されません。
プロジェクト上、この組み合わせが必要な場合は、材料メーカーに適合性を確認し、最初に小規模な硬化テストを実施してください。一般的な型用離型剤を使用しても、硬化阻害を確実に防げるわけではありません。
3.2 付加型シリコーン(プラチナシリコーン)型に付加型シリコーンを注型する場合
付加型シリコーン型を使用して新しい付加型シリコーンを注型する場合、材料システムの適合性という点では、一般的に管理しやすい組み合わせです。
ただし、2つの材料が互いに接着する可能性は残ります。
そのため、型用材料と注型材料の両方がプラチナシリコーンであっても、離型処理を省略してはいけません。
使用する付加型シリコーンの具体的な配合に適したシリコーン型用離型剤を選び、新たに注型する材料の硬化を妨げないことを確認してください。
3.3 付加型シリコーン型に縮合型シリコーンを注型する場合
付加型シリコーン型に縮合型シリコーン(スズシリコーン)を注型する場合も、接触界面での硬化適合性に注意する必要があります。一部のスズシリコーンとプラチナシリコーンの配合では、直接接触すると硬化阻害が発生することがあります。そのため、硬化阻害のリスクは、縮合型シリコーン型に付加型シリコーンを注型する場合だけに限られません。量産前に材料の適合性をテストしてください。
3.4 異なるシリコーンの組み合わせに関する注意点
| シリコーン型の種類 | 注型用シリコーンの種類 | 主な注意点 |
|---|---|---|
| 縮合型シリコーン(スズシリコーン) | 縮合型シリコーン(スズシリコーン) | 適切な型用離型剤を使用し、製品同士の適合性を確認してください。 |
| 付加型シリコーン(プラチナシリコーン) | 付加型シリコーン(プラチナシリコーン) | シリコーン同士の注型専用に設計された離型剤を使用してください。 |
| 縮合型シリコーン(スズシリコーン) | 付加型シリコーン(プラチナシリコーン) | 界面で硬化阻害が発生する可能性があるため、特に注意が必要です。 |
| 付加型シリコーン(プラチナシリコーン) | 縮合型シリコーン(スズシリコーン) | 同様に界面で硬化阻害が発生する可能性があるため、事前のテストが必要です。 |
この表は、一般的な材料選定の基本原則をまとめたものです。すべてのメーカーや配合の製品が、テストなしでこれらの組み合わせに使用できるという意味ではありません。必ず型用材料と注型材料のメーカーが提供する技術資料を確認し、テストによって適合性を検証してください。
4. 適切なシリコーン型用離型剤の選び方
シリコーン型にシリコーンを注型する場合、型用離型剤は完成品の品質を左右する重要な要素です。
一般的な樹脂注型用の離型剤が、シリコーン同士の注型にも適しているとは限りません。シリコーンゴムをシリコーンゴムから離型するために明確に設計された専用製品を選ぶことをおすすめします。
4.1 シリコーン専用の型用離型剤を選ぶ
製品を選ぶ際は、次の点に特に注意してください。
- 硬化済みのシリコーン型に液状シリコーンを注入する用途に、明確に推奨されているか。
- 縮合型シリコーンと付加型シリコーンの両方の硬化システムに適合するか。
- 新たに注型するシリコーンの硬化を妨げる可能性がないか。
- 薄く均一なバリア層を形成できるか。
- 細かな表面ディテールや完成品の外観に影響を与えないか。
- 離型剤の残留物が、その後の洗浄、接着、塗装に影響しないか。
離型剤の配合や推奨用途は、メーカーによって異なります。シリコーンオイルの含有量に制限を設けている専用製品もあれば、硬化済みのシリコーン型に液状シリコーンを注型する用途向けに特別に配合・表示された製品もあります。そのため、シリコーンオイルが含まれているかどうかだけで適否を判断すべきではありません。必ず対象製品の技術資料を確認し、実際のテストで性能を検証してください。
4.2 型用離型剤を均一に塗布する
離型剤は、新たに注型するシリコーンと接触する型表面をできるだけ広く覆うように塗布してください。特に、複雑な曲面、深い溝、アンダーカット、狭い部分には注意が必要です。
一般的な塗布手順は次のとおりです。
- 製品の使用説明に従い、型表面に離型剤を薄く均一にスプレーまたは塗布します。
- 必要に応じて、清潔で柔らかいブラシを使用し、複雑な部分にも離型剤を行き渡らせます。
- 塗り残し、液だまり、塗膜の目立つ厚みがないか確認します。
- 溶剤の蒸発や塗膜の乾燥に時間が必要かどうか、離型剤の説明に従って確認します。
- 表面処理が完了してからシリコーンの注型を開始します。
離型剤を厚く塗れば塗るほど、離型性が高くなると考えてはいけません。塗膜が厚すぎると、型の細かなディテールの再現性に影響し、完成品の表面に不要な質感が残ることがあります。
4.3 小規模なテストが推奨される理由
離型剤に「シリコーン型用」と明記されていても、あらゆるシリコーン配合に完全に適合するとは限りません。
次の点を確認するため、型の目立たない部分またはテスト用の型で少量の注型テストを行うことをおすすめします。
- 離型剤が効果的なバリア層を形成するか。
- 新たに注型したシリコーンが完全に硬化するか。
- 硬化した成形品をスムーズに脱型できるか。
- 完成品の表面に油分の残留、不要な質感、その他の欠陥が生じないか。
材料の組み合わせと離型工程がプロジェクトの要件を満たすことを確認してから、本格的な生産に進んでください。
5. シリコーン型にシリコーンを注型する手順
正しい手順に従うことで、型への貼り付きを抑えられるだけでなく、完成品の表面品質や寸法安定性の向上にもつながります。
5.1 シリコーン型の点検と洗浄
注型前に、型が完全に硬化しているか、表面にほこり、シリコーンの残留物、油分、以前使用した離型剤の堆積物などがないかを確認してください。
特に、次の点を確認します。
- 型表面に損傷がないか。
- 合わせ面が平坦で均一か。
- 注入口とエア抜き溝が詰まっていないか。
- 以前の注型材料が型の内部に残っていないか。
- 型に破損や局所的な変形がないか。
型が必要な硬化状態に達していない場合は、すぐに次の注型サイクルへ進まないでください。
洗浄には、型の材料に適合した方法を使用してください。シリコーン表面に影響を与えたり、不適合な残留物を残したりする可能性があるため、テストしていない溶剤の使用は避けてください。
5.2 シリコーン専用の型用離型剤を塗布する
型が清潔で乾燥していることを確認したら、製品の使用説明に従って離型剤をスプレーまたはブラシで塗布します。
深い溝、アンダーカット、見落としやすい隅の部分に特に注意し、接触するすべての箇所が十分に覆われるようにしてください。
二分割型の場合は、両方の型の接触部分を確認し、実際の型構造に応じて合わせ面にも離型処理を行ってください。
5.3 A剤とB剤を正確に計量・混合する
二液型RTV-2液状シリコーンゴムの場合は、メーカーが指定する重量比または容量比に従って、A剤とB剤を正確に計量してください。
混合時は、次の点に注意してください。
- 精度の高い電子秤または適切な計量器具を使用する。
- 製品の使用説明で必要とされている場合は、各成分をあらかじめ予備混合する。
- 容器の底や側面に未混合の材料が残らないよう、十分に混ぜる。
- A剤とB剤の混合比を勝手に変更しない。
- 混合時間を管理し、指定された可使時間を超えないようにする。
RTV-2製品によって、混合比は1:1、10:1、その他の比率に設定されています。A剤とB剤の構成が同じであっても、異なる製品のA剤とB剤を混ぜてはいけません。
5.4 必要に応じて真空脱泡を行う
混合中、液状シリコーンには空気が入り込みやすくなります。特に粘度の高いシリコーンでは、気泡が自然に抜けにくく、内部に残ることがあります。
製品または製造工程で真空脱泡装置が必要な場合は、材料の粘度、容器の容量、使用可能な作業時間に応じて適切な脱泡条件を選んでください。
脱泡中にシリコーンが膨張してあふれないよう、容器には十分な余裕を確保してください。
可使時間が短い製品の場合は、注型前に材料が著しく増粘しないよう、計量、混合、脱泡、注型の順序も慎重に計画する必要があります。
5.5 液状シリコーンをゆっくり注ぐ
注型時は、型の構造に合わせて適切な注入位置と方法を選んでください。
推奨される方法は次のとおりです。
- 可能な限り、型の低い位置または専用の注入口から注入する。
- 途切れないように、ゆっくりと一定の流れで注ぐ。
- 空気を巻き込む可能性があるため、大量の材料を一度に速く注がない。
- 複雑な型構造には、適切なエア抜き溝を設ける。
- シリコーンが深い溝、細部、アンダーカット部分まで完全に充填されていることを確認する。
密閉型や二分割型のシリコーン型では、合わせ面が適切に密着していることを確認してください。注型中の漏れや型の変形を防ぐため、適切なクランプや支持構造を使用します。
5.6 製品の指示に従って硬化させ、脱型する
注型後は、推奨される温度と時間の条件でシリコーンを硬化させてください。
RTV-2シリコーンの硬化速度は、製品ごとの配合、周囲温度、混合比、指定された加工条件によって異なります。
表面のべたつきがなくなった、または成形品の形状ができたというだけで、材料が最終的な物性に達したと判断しないでください。
指定された脱型時間に達したら、型を慎重に分離します。完成品の薄い壁、鋭い角、壊れやすい構造を直接引っ張らないでください。
明らかな貼り付きが発生した場合は、無理に型から取り出そうとせず、作業を中止してください。型へのさらなる損傷を防ぐため、離型剤の塗布状態と材料の適合性を確認します。
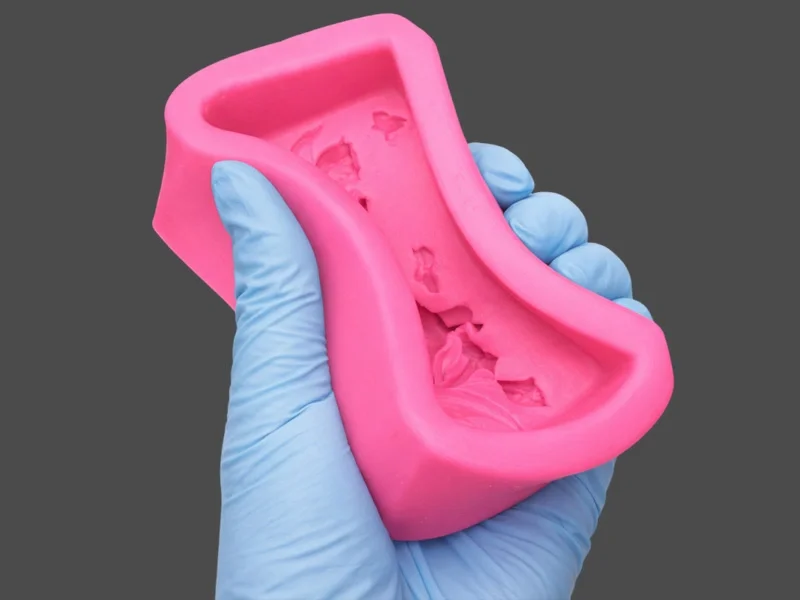
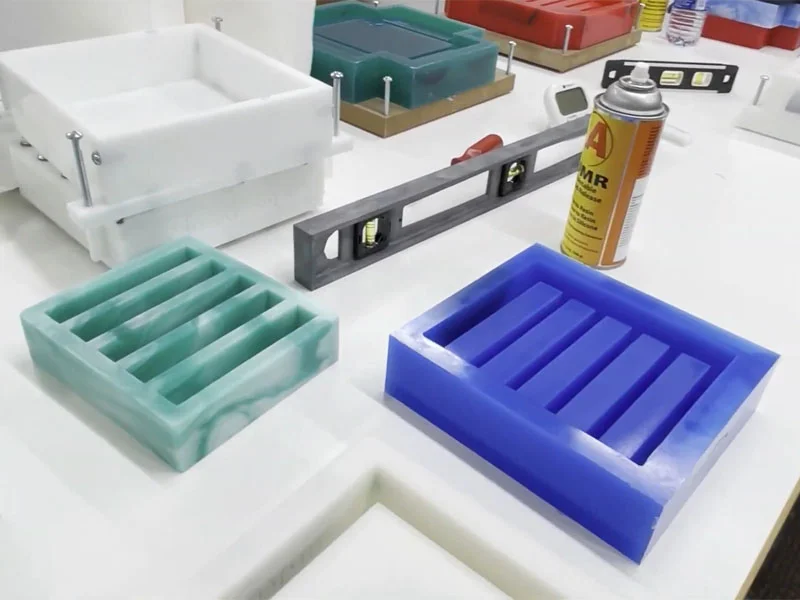 シリコーン型から脱型したシリコーン成形品
6. シリコーン型への注型に適したRTV-2液状シリコーンの選び方
注型材料を選ぶ際は、型から離型できるかどうかだけでなく、最終的なシリコーン製品に求められる性能も考慮してください。
6.1 完成品の用途に合わせて硬度を選ぶ
ショアA硬度は、RTV-2シリコーンの重要な特性です。完成品の柔らかさ、柔軟性、形状保持性に影響します。
一般的には、次のような違いがあります。
- 軟質シリコーン:柔らかく柔軟性に優れており、ソフトな感触や大きな変形が求められる製品に適しています。
- 中硬度シリコーン:柔軟性と支持力のバランスに優れ、多くの一般的なシリコーン部品に適しています。
- 硬質シリコーン:一般的に支持力と形状保持性に優れており、より高い構造安定性が必要な製品に適しています。
完成品の硬度は注型に使用するシリコーン自体によって決まり、元の型の硬度と一致させる必要はありません。
6.2 粘度と流動性に基づいて材料を選ぶ
液状シリコーンの粘度は、注型効率や複雑な型のキャビティへの充填性に影響します。
型に細かな溝、深い穴、複雑な曲面が多く含まれる場合は、材料がすべての部分に十分に行き渡るよう、適切な流動性を持つ製品を検討してください。
高粘度のシリコーンを使用する場合は、使用可能な真空脱泡装置と注型設備が工程の要件に適しているかどうかも評価してください。
6.3 引裂強度と伸びに基づいて材料を選ぶ
完成したシリコーン製品に繰り返しの引張り、曲げ、または機械的負荷がかかる場合は、特に次の物性に注意してください。
- 引裂強度。
- 引張強度。
- 破断時伸び。
用途によって必要な機械的特性は異なります。例えば、柔軟性が求められるリアルなモデルと、一定の構造的支持力が必要な工業部品では、求められるシリコーンの性能が必ずしも同じではありません。
6.4 硬化システムに基づいて材料を選ぶ
RTV-2シリコーンには、主に縮合反応型と付加反応型の2つの硬化システムがあります。
注型材料を選ぶ際は、既存のシリコーン型との適合性を確認してください。特に、縮合型シリコーン(スズシリコーン)と付加型シリコーン(プラチナシリコーン)の間で、異なる硬化システムによる硬化阻害が発生するリスクに注意が必要です。縮合型シリコーン型に付加型シリコーンを注型する場合も、付加型シリコーン型に縮合型シリコーンを注型する場合も、適切に硬化すると安易に判断してはいけません。メーカーが提供する適合性情報を優先して確認し、小規模なテストを実施してください。
7. よくある問題とその対処法
シリコーン型にシリコーンを注型する際によく発生する問題には、型への貼り付き、硬化不良、気泡、完成品表面の欠陥などがあります。
| よくある問題 | 考えられる原因 | 推奨される対処法 |
|---|---|---|
| シリコーンが型に貼り付く | 離型剤を使用していない、または塗布にムラがある。 | シリコーン専用の型用離型剤を使用し、塗布状態を確認する。 |
| 完成品を型から分離できない | 離型剤の効果が不十分、塗布にムラがある、または2つのシリコーン材料が接着している。 | 離型剤の適合性と塗布方法に加え、材料同士の適合性も確認する。 |
| 完成品の表面にべたつきが残る | 硬化阻害、混合比の間違い、または混合不足。 | 硬化システム、汚染源となる可能性のある物質、混合比を確認する。 |
| 一部の領域が硬化しない | 型用シリコーンと注型用シリコーンの適合性がない。 | 縮合型シリコーンと付加型シリコーンの適合性を確認する。 |
| 完成品の内部に気泡が残る | 混合、脱泡、または注型手順が適切でない。 | 真空脱泡と注型工程を最適化する。 |
| 完成品の表面に模様や欠陥が生じる | 離型剤の塗布量が多すぎる、または塗布にムラがある。 | 離型剤の使用量を調整し、塗布の均一性を改善する。 |
| 脱型時に型が破れる | 脱型方法が不適切、複雑なアンダーカット構造、または引裂強度が不十分。 | 脱型方法を調整し、型用材料を最適化する。 |
7.1 シリコーン型用離型剤だけでは、すべての硬化トラブルを解決できないのはなぜですか?
型用離型剤の主な役割は、型と注型材料の接着を抑えることです。異なる硬化システム間の適合性まで保証するものではありません。
例えば、付加型シリコーン(プラチナシリコーン)が、白金触媒による反応を阻害する可能性のある物質に接触した場合、表面に離型剤を塗布しても、注型材料が適切に硬化するとは限りません。
したがって、離型処理と材料の適合性確認はそれぞれ独立した工程であり、互いに代用することはできません。
8. よくある質問(FAQ)
- Q1: 硬化済みのシリコーン型に液状シリコーンを直接注入できますか?
- はい。ただし、2つのシリコーン材料が接着する可能性に特に注意する必要があります。一般的には、シリコーン同士の注型に適した専用の型用離型剤を使用し、型用材料と注型材料の硬化システムに互換性があることを確認してください。
- Q2: シリコーン型にシリコーンを注型する場合、離型剤は必要ですか?
- 通常は必要です。シリコーン材料同士は接着または一体化する可能性があるため、注型前にテスト済みのシリコーン専用型用離型剤を使用し、すべての接触部分に均一に塗布することをおすすめします。
- Q3: 縮合型シリコーンと付加型シリコーンを組み合わせて注型できますか?
- 特に注意が必要です。縮合型シリコーン(スズシリコーン)と付加型シリコーン(プラチナシリコーン)が直接接触すると、界面で硬化阻害が発生する可能性があります。どちらを型用材料に使用する場合でも、もう一方が接触面で適切に硬化するとは限りません。生産前に2つの製品の適合性を確認し、小規模な硬化テストを実施してください。専用の型用離型剤は材料同士の接着を防ぐのに役立ちますが、硬化阻害が解消されることを保証するものではありません。
- Q4: 付加型シリコーン型に新しい付加型シリコーンを注型できますか?
- 一般的には可能です。ただし、2つのシリコーン材料の接着を防ぐため、シリコーン同士の注型に適した型用離型剤が引き続き必要です。また、使用する配合同士の適合性も事前に確認してください。
- Q5: シリコーン型に異なる硬度のシリコーンを注型できますか?
- はい。注型材料の硬度は使用するシリコーンの配合によって決まるため、型の硬度と一致させる必要はありません。ただし、材料の適合性、完成品の構造、脱型方法も考慮してください。
- Q6: シリコーン型は繰り返しのシリコーン注型に使用できますか?
- 一般的には可能です。ただし、型の使用寿命は、シリコーン材料の引裂強度、型の構造、注型材料、脱型方法によって異なります。各製造サイクルの後に型の表面を点検し、残留物を取り除き、工程の要件に従って離型剤を再塗布してください。
- Q7: シリコーン型に注型した際、一部が未硬化になるのはなぜですか?
- 考えられる原因には、硬化阻害、A剤とB剤の混合比の間違い、混合不足などがあります。特に付加型シリコーン(プラチナシリコーン)を使用する場合は、触媒反応を妨げる可能性がある、型表面のスズ化合物、硫黄化合物、その他の汚染物質に注意してください。
- Q8: シリコーン型に樹脂を注型する場合と、シリコーンを注型する場合の違いは何ですか?
- 樹脂とシリコーンでは、材料特性と離型要件が異なります。エポキシ樹脂や一部のポリウレタン樹脂などは、樹脂の種類にもよりますが、一般的にシリコーン型本来の離型性を利用して注型できます。一方、シリコーンをシリコーン型に注型する場合は、材料同士が接着しやすいため、通常は専用のシリコーン型用離型剤が必要です。
9. まとめ
シリコーン型にシリコーンを注型する方法は、弾性製品の製造に適した実用的なプロセスです。柔軟な部品、シリコーンモデル、試作品の複製、その他のシリコーンゴム製品の製造に利用できます。
一般的な樹脂注型とは異なり、シリコーン同士の注型では、材料同士の接着、型用離型剤の選定、硬化システムの適合性に特に注意する必要があります。
安定した製品品質を実現するには、生産前に型用材料と注型材料の適合性を確認し、シリコーン専用の適切な型用離型剤を選び、A剤とB剤の混合比、混合、脱泡、硬化条件を慎重に管理することが重要です。
これらの工程を適切に管理することで、貼り付きや硬化不良を抑え、完成品の表面品質を向上させるとともに、シリコーン型の使用寿命を延ばすことにつながります。
私たちは皆様のコメントを大切にしていますが、無意味または無関係な内容の投稿はご遠慮ください。コメントを投稿する前に、コメントポリシーをご確認ください。