Le moulage du silicone dans un moule en silicone est un procédé courant de mise en forme du caoutchouc de silicone, utilisé pour fabriquer des pièces flexibles, des modèles en silicone, des répliques de prototypes et d'autres produits élastiques. Contrairement aux procédés de moulage traditionnels, dans lesquels on coule de la résine, de la cire ou du plâtre dans un moule en silicone, le moulage de silicone dans un moule en silicone nécessite une attention particulière à l'adhérence entre les matériaux et à la compatibilité de leurs systèmes de réticulation, puisque le matériau de coulée est lui aussi du silicone.
Le caoutchouc de silicone possède généralement de bonnes propriétés de démoulage, mais cela ne signifie pas que le silicone liquide fraîchement coulé se séparera automatiquement d'un moule en silicone déjà réticulé. Lorsque du silicone liquide non réticulé entre en contact avec un moule en silicone réticulé, une adhérence entre les matériaux ou une inhibition de la réticulation peut se produire. L'adhérence peut compliquer le démoulage, tandis que l'inhibition de la réticulation peut empêcher le matériau coulé de durcir complètement au niveau de la surface de contact. Le résultat dépend des systèmes de réticulation et de la compatibilité des formulations du moule et du matériau de coulée.
Avant de procéder à la coulée, il est donc important de choisir un agent de démoulage adapté aux moules en silicone, de vérifier la compatibilité des systèmes de réticulation du moule et du matériau de coulée, et de respecter les instructions du fabricant concernant le mélange, le dégazage et la réticulation.
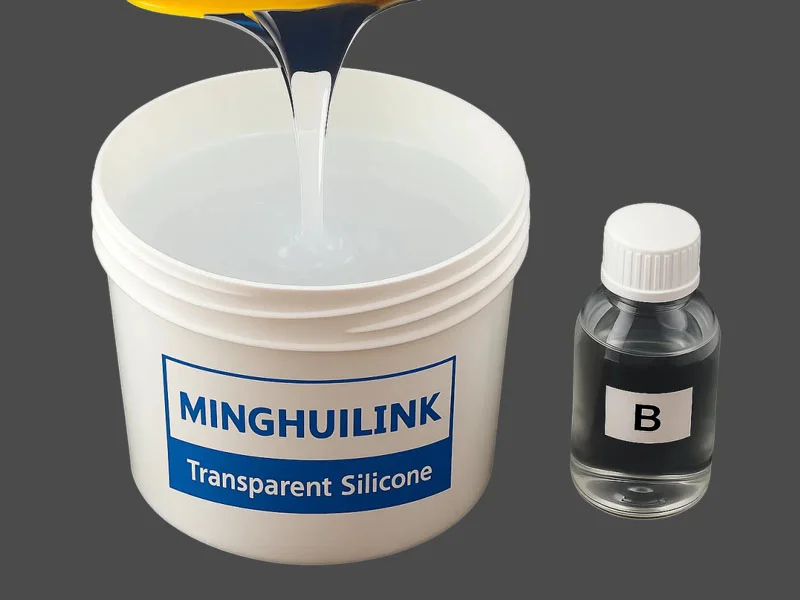
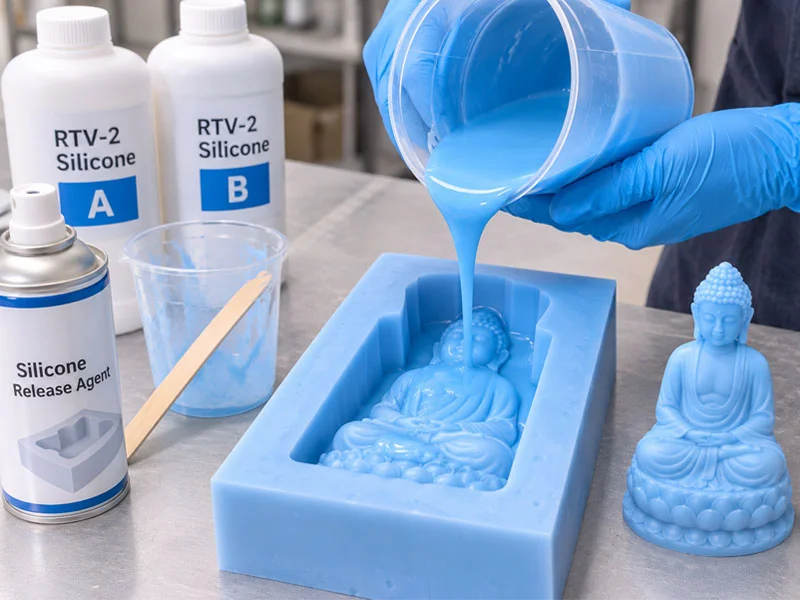 Coulée de silicone liquide dans un moule en silicone
1. Peut-on couler du silicone dans un moule en silicone ?
Oui. En utilisant un caoutchouc de silicone liquide bicomposant RTV-2 adapté et un agent de démoulage spécifique, il est possible de couler un nouveau silicone dans un moule en silicone déjà réticulé, puis de le démouler après réticulation pour obtenir une pièce en silicone indépendante.
Ce procédé est couramment utilisé pour les applications suivantes :
- Fabriquer des pièces flexibles en silicone et des modèles élastiques.
- Reproduire des modèles réalistes, des sculptures et des objets aux formes particulières.
- Produire des accessoires en silicone, des modèles réalistes et des composants destinés aux effets spéciaux.
- Fabriquer des prototypes flexibles et des produits en silicone en petites séries.
- Réaliser des pièces en silicone combinant différentes duretés ou couleurs.
Il est toutefois important de comprendre que les propriétés naturelles de démoulage d'un moule en silicone ne garantissent pas une séparation automatique du silicone fraîchement coulé.
Par exemple, la résine époxy et certaines résines polyuréthanes se démoulent généralement assez facilement des moules en silicone. En revanche, le silicone liquide fraîchement coulé peut adhérer à la surface d'un moule en silicone déjà réticulé. C'est pourquoi le moulage du silicone dans un moule en silicone nécessite généralement un traitement de démoulage spécifique.
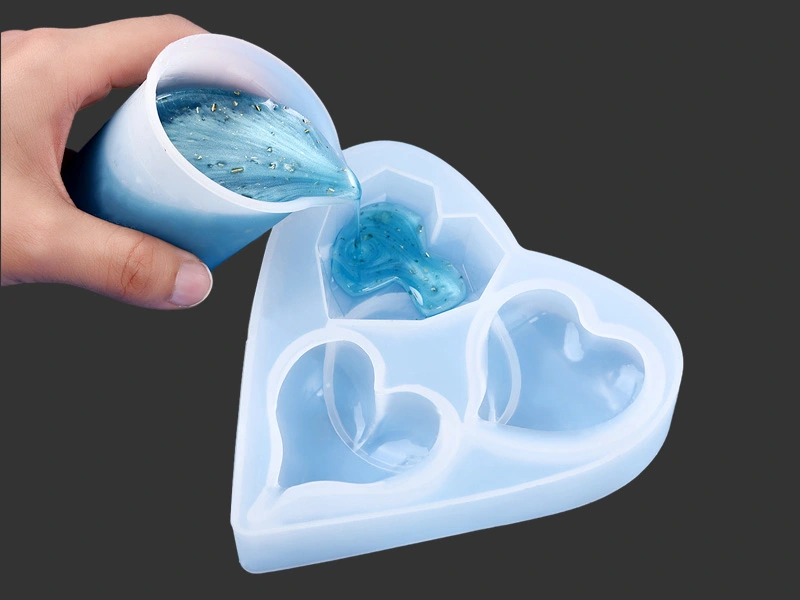
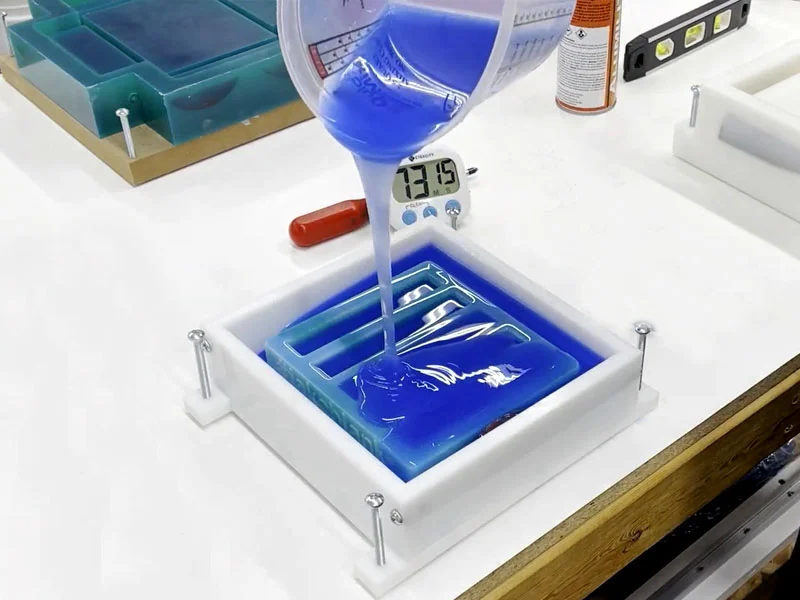 Coulée de silicone liquide dans un moule
2. Pourquoi le silicone adhère-t-il à un moule en silicone pendant la coulée ?
Le caoutchouc de silicone offre une bonne flexibilité et de bonnes propriétés de démoulage, mais sa surface n'est pas totalement antiadhésive vis-à-vis de tous les matériaux.
Lorsque du silicone liquide non réticulé entre directement en contact avec une surface en silicone déjà réticulée, les deux matériaux peuvent adhérer l'un à l'autre et former une interface difficile à séparer.
Les causes les plus courantes sont les suivantes.
2.1 Les matériaux en silicone peuvent adhérer les uns aux autres
Avant la réticulation, le silicone liquide présente une certaine fluidité qui lui permet d'entrer étroitement en contact avec la surface d'un moule en silicone déjà réticulé.
Comme les deux matériaux sont des caoutchoucs de silicone, le matériau non réticulé peut fortement adhérer à la surface du moule durci. En l'absence d'une couche barrière adaptée, la pièce coulée peut rester collée au moule.
Dans certains cas, il peut être difficile de séparer proprement les deux matériaux en silicone. Un démoulage forcé risque même de déchirer le moule ou la pièce coulée.
Par conséquent, lorsque l'objectif est de fabriquer une pièce en silicone indépendante pouvant être retirée du moule, il convient d'appliquer avant la coulée un agent de démoulage adapté aux applications silicone sur silicone.
2.2 Mauvaise utilisation des agents de démoulage
La fonction principale d'un agent de démoulage est de former une barrière entre le moule et le matériau de coulée. Cela réduit le contact direct entre les deux matériaux et facilite le démoulage ultérieur.
Des problèmes d'adhérence peuvent toutefois survenir dans les situations suivantes :
- Aucun agent de démoulage n'est utilisé.
- L'agent de démoulage n'est pas adapté au moulage du silicone dans un moule en silicone.
- Certaines zones de la surface du moule ne sont pas recouvertes.
- La couche de démoulant est irrégulière ou trop fine à certains endroits.
- Une quantité excessive de démoulant est appliquée, entraînant des accumulations ou des marques visibles sur la surface.
Il est donc important non seulement de choisir le bon agent de démoulage, mais aussi de l'appliquer uniformément conformément aux instructions du fabricant.
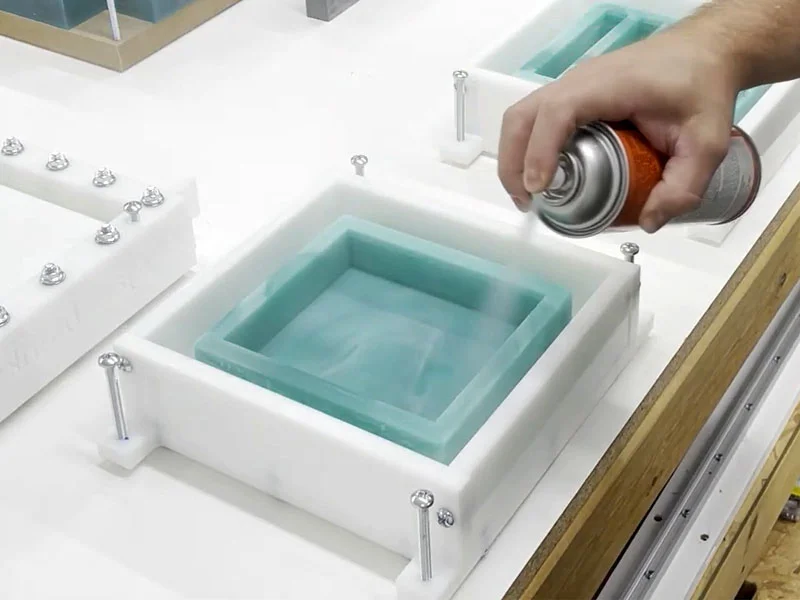 Pulvérisation d'un agent de démoulage sur un moule en silicone
2.3 Problèmes de compatibilité entre différents systèmes de réticulation du silicone
Outre l'adhérence physique, des problèmes de compatibilité chimique peuvent également survenir entre différents systèmes de réticulation du silicone.
Une attention particulière doit être accordée aux associations de silicone à l'étain et de silicone au platine.
Certaines formulations de silicone à réticulation par polycondensation et de silicone à réticulation par polyaddition peuvent provoquer une inhibition de la réticulation à l'interface lorsqu'elles entrent directement en contact. Le matériau de coulée risque alors de ne pas réticuler correctement dans les zones en contact avec le moule, laissant une surface collante ou des parties localement non réticulées. Ces problèmes peuvent être liés à une incompatibilité entre différentes formulations ou à la présence de substances résiduelles. Leur cause précise doit être évaluée à partir des informations techniques des produits concernés.
Le fait que le moule et le matériau de coulée soient tous deux en caoutchouc de silicone ne signifie donc pas automatiquement qu'ils sont compatibles. Pour les associations impliquant différents systèmes de réticulation, la compatibilité doit être vérifiée à l'avance au moyen d'essais à petite échelle.
3. Compatibilité entre les moules en silicone et le silicone de coulée
Lorsqu'on verse du nouveau silicone liquide dans un moule en silicone, il faut tenir compte à la fois du système de réticulation du moule et de celui du matériau de coulée.
Ce point est particulièrement important avec le silicone polyaddition et le silicone au platine, car d'éventuels contaminants présents sur la surface du moule peuvent interférer avec la réaction catalytique.
3.1 Couler du silicone au platine dans un moule en silicone à l'étain
Cette combinaison de matériaux nécessite une vigilance particulière.
Le silicone polycondensation appartient au système de réticulation par polycondensation, tandis que le silicone polyaddition appartient au système de réticulation par polyaddition.
Lorsque certaines formulations de silicone polycondensation entrent directement en contact avec du silicone polyaddition, une inhibition de la réticulation à l'interface peut se produire et empêcher le nouveau silicone coulé de réticuler correctement. Le risque réel dépend des formulations des matériaux et de leur compatibilité au niveau de la surface de contact. Il ne doit pas être attribué uniquement à la présence d'un résidu particulier de composé d'étain.
Les signes possibles sont les suivants :
- La surface en contact avec le moule reste collante.
- Certaines zones ne réticulent pas complètement.
- Des zones localisées molles ou non réticulées apparaissent après le démoulage.
- La qualité de surface et les propriétés mécaniques de la pièce finie ne répondent pas aux attentes.
Il n'est donc pas recommandé de couler directement du silicone polyaddition dans un moule en silicone polycondensation sans avoir préalablement vérifié leur compatibilité.
Si cette combinaison est nécessaire pour un projet, il convient de confirmer la compatibilité auprès des fournisseurs des matériaux et d'effectuer d'abord un essai de réticulation à petite échelle. Un agent de démoulage ordinaire ne doit pas être considéré comme une garantie fiable contre l'inhibition de la réticulation.
3.2 Couler du silicone polyaddition dans un moule en silicone polyaddition
L'utilisation d'un moule en silicone polyaddition pour couler un nouveau silicone polyaddition est généralement plus facile à gérer du point de vue de la compatibilité des systèmes de réticulation.
Toutefois, les deux matériaux peuvent malgré tout adhérer l'un à l'autre.
Par conséquent, même lorsque le moule et le matériau de coulée sont tous deux des silicones à réticulation par polyaddition, le traitement avec un agent de démoulage reste indispensable.
Choisissez un agent de démoulage pour moules en silicone adapté à la formulation spécifique du silicone polyaddition et vérifiez qu'il n'interfère pas avec la réticulation du nouveau matériau coulé.
3.3 Couler du silicone polycondensation dans un moule en silicone polyaddition
La coulée de silicone polycondensation, c'est-à-dire de silicone à réticulation par polycondensation, dans un moule en silicone polyaddition nécessite également de tenir compte de la compatibilité de la réticulation au niveau de l'interface. Certaines formulations de silicone à réticulation par polycondensation et par polyaddition peuvent provoquer une inhibition de la réticulation lorsqu'elles entrent directement en contact. Le risque ne concerne donc pas uniquement la coulée de silicone polyaddition dans un moule en silicone polycondensation. La compatibilité des matériaux doit être vérifiée avant la production.
3.4 Points à prendre en compte pour les différentes combinaisons de silicone
| Type de moule en silicone | Type de silicone de coulée | Points essentiels à prendre en compte |
|---|---|---|
| Silicone polycondensation (à réticulation par polycondensation) | Silicone polycondensation (à réticulation par polycondensation) | Utiliser un agent de démoulage adapté et vérifier la compatibilité des produits. |
| Silicone polyaddition (à réticulation par polyaddition) | Silicone polyaddition (à réticulation par polyaddition) | Utiliser un agent de démoulage spécialement conçu pour les applications silicone sur silicone. |
| Silicone polycondensation (à réticulation par polycondensation) | Silicone polyaddition (à réticulation par polyaddition) | Une inhibition de la réticulation à l'interface est possible ; une vigilance particulière est nécessaire. |
| Silicone polyaddition (à réticulation par polyaddition) | Silicone polycondensation (à réticulation par polycondensation) | Une inhibition de la réticulation à l'interface est également possible ; des essais préalables sont nécessaires. |
Veuillez noter que ce tableau résume les principes généraux de sélection des matériaux. Il ne signifie pas que des produits de toutes marques ou de toutes formulations peuvent être utilisés ensemble dans ces combinaisons sans essais préalables. Consultez toujours les informations techniques fournies par les fabricants des matériaux de moulage et de coulée, et confirmez leur compatibilité par des tests.
4. Comment choisir le bon agent de démoulage pour moules en silicone ?
Lorsqu'on coule du silicone dans un moule en silicone, l'agent de démoulage constitue un facteur important pour la qualité de la pièce finie.
Un agent de démoulage utilisé pour le moulage classique de résine n'est pas nécessairement adapté aux applications silicone sur silicone. Il est recommandé de choisir un produit spécifique, expressément conçu pour séparer le caoutchouc de silicone d'un autre caoutchouc de silicone.
4.1 Choisir un agent de démoulage spécialement conçu pour le silicone
Lors du choix d'un produit, accordez une attention particulière aux points suivants :
- Est-il spécifiquement recommandé pour couler du silicone liquide dans un moule en silicone déjà réticulé ?
- Est-il compatible avec les systèmes de silicone polycondensation et de silicone polyaddition ?
- Est-il susceptible d'interférer avec la réticulation du nouveau silicone coulé ?
- Peut-il former une fine couche barrière uniforme ?
- Est-il susceptible d'altérer les détails fins de la surface ou l'aspect de la pièce finie ?
- Les éventuels résidus de l'agent de démoulage peuvent-ils affecter les opérations ultérieures de nettoyage, de collage ou de peinture ?
Les formulations des agents de démoulage et leurs applications recommandées varient selon les fabricants. Certains produits spécialisés imposent des limites à la teneur en huile de silicone, tandis que d'autres sont spécifiquement formulés et étiquetés pour la coulée de silicone liquide dans des moules en silicone déjà réticulés. Par conséquent, l'adéquation d'un produit ne doit pas être évaluée uniquement en fonction de la présence ou non d'huile de silicone dans sa composition. Consultez toujours les informations techniques du produit concerné et vérifiez ses performances au moyen d'essais pratiques.
4.2 Appliquer uniformément l'agent de démoulage
L'agent de démoulage doit couvrir autant que possible toutes les surfaces du moule qui entreront en contact avec le nouveau silicone coulé. Accordez une attention particulière aux surfaces courbes complexes, aux rainures profondes, aux contre-dépouilles et aux sections étroites.
Les recommandations générales d'application sont les suivantes :
- Pulvérisez ou appliquez une fine couche uniforme d'agent de démoulage sur la surface du moule, conformément aux instructions du produit.
- Si nécessaire, utilisez un pinceau doux et propre pour répartir le produit dans les zones complexes.
- Vérifiez qu'aucune zone n'a été oubliée et qu'il n'y a ni accumulation ni épaisseur excessive de revêtement.
- Suivez les instructions de l'agent de démoulage pour déterminer si un délai est nécessaire afin de permettre l'évaporation du solvant ou le séchage du revêtement.
- Ne commencez la coulée du silicone qu'une fois le traitement de surface terminé.
Ne partez pas du principe qu'une couche plus épaisse d'agent de démoulage garantit de meilleures performances de démoulage. Un revêtement excessivement épais peut nuire à la reproduction des détails fins du moule et laisser des textures indésirables sur la surface de la pièce finie.
4.3 Pourquoi les essais à petite échelle sont-ils recommandés ?
Même lorsqu'un agent de démoulage est explicitement indiqué comme adapté aux moules en silicone, il ne faut pas supposer qu'il est entièrement compatible avec toutes les formulations de silicone.
Il est recommandé de tester une petite quantité de matériau de coulée dans une zone non critique du moule ou dans un moule d'essai afin de vérifier les points suivants :
- L'agent de démoulage forme-t-il une couche barrière efficace ?
- Le nouveau silicone coulé réticule-t-il complètement ?
- La pièce réticulée peut-elle être démoulée facilement ?
- La surface finie présente-t-elle des résidus huileux, des textures indésirables ou d'autres défauts ?
Ne passez à la production complète qu'après avoir confirmé que la combinaison des matériaux et le procédé de démoulage répondent aux exigences du projet.
5. Guide étape par étape pour couler du silicone dans un moule en silicone
Le respect d'une procédure appropriée permet non seulement de réduire les problèmes d'adhérence, mais aussi d'améliorer la qualité de surface et la régularité dimensionnelle de la pièce finie.
5.1 Inspecter et nettoyer le moule en silicone
Avant la coulée, vérifiez que le moule est entièrement réticulé et que sa surface ne présente ni poussière, ni résidus de silicone, ni huile, ni dépôts laissés par les agents de démoulage précédemment utilisés.
Accordez une attention particulière aux points suivants :
- La surface du moule est-elle intacte ?
- La surface de joint est-elle plane et régulière ?
- Les canaux d'alimentation et d'évacuation de l'air sont-ils dégagés ?
- Des résidus de matériau de coulée précédent sont-ils encore présents à l'intérieur du moule ?
- Le moule présente-t-il des dommages ou des déformations localisées ?
Si le moule n'a pas encore atteint le degré de réticulation requis, il est déconseillé de procéder immédiatement à un nouveau cycle de coulée.
Pour le nettoyage, utilisez une méthode compatible avec le matériau du moule. Évitez les solvants non testés qui pourraient altérer la surface du silicone ou laisser des résidus incompatibles.
5.2 Appliquer un agent de démoulage spécifique au silicone
Après avoir vérifié que le moule est propre et sec, pulvérisez l'agent de démoulage ou appliquez-le au pinceau conformément à ses instructions.
Accordez une attention particulière aux rainures profondes, aux contre-dépouilles et aux angles faciles à oublier, afin que toutes les zones de contact soient suffisamment couvertes.
Pour un moule en deux parties, inspectez les surfaces de contact des deux moitiés et traitez les plans de joint en fonction de la conception réelle du moule.
5.3 Mesurer et mélanger précisément les composants A et B
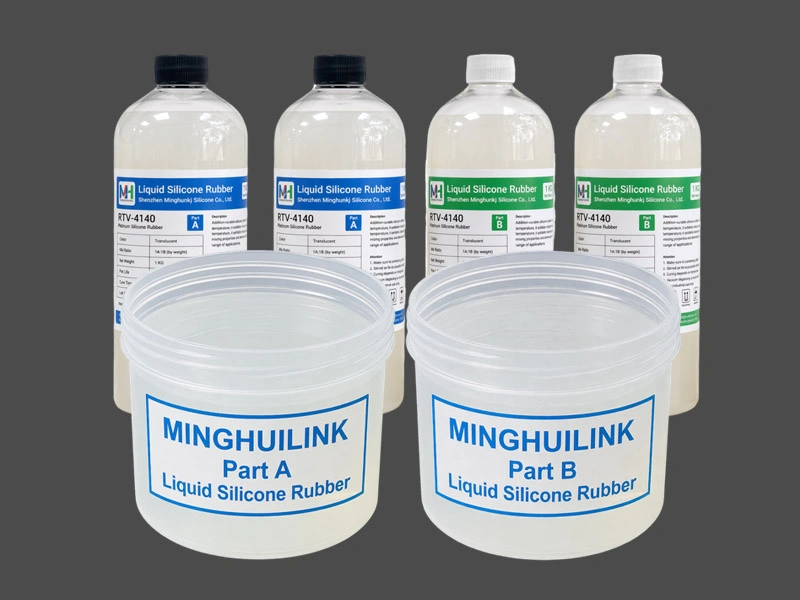
Pour le caoutchouc de silicone liquide bicomposant RTV-2, mesurez précisément les composants A et B selon le rapport massique ou volumique indiqué par le fabricant.
Lors du mélange, tenez compte des points suivants :
- Utilisez une balance électronique précise ou un équipement de mesure adapté.
- Prémélangez chaque composant si les instructions du produit l'exigent.
- Mélangez soigneusement afin d'éviter qu'il reste du matériau non mélangé au fond ou sur les parois du récipient.
- Ne modifiez pas arbitrairement le rapport de mélange des composants A et B.
- Contrôlez le temps de mélange et veillez à ne pas dépasser le temps d'utilisation indiqué.
Les différents produits RTV-2 peuvent présenter des rapports de mélange tels que 1:1, 10:1 ou d'autres proportions. Les composants A et B de produits différents ne doivent pas être mélangés simplement parce que ces produits ont la même configuration bicomposante.
5.4 Effectuer un dégazage sous vide si nécessaire
De l'air peut facilement rester emprisonné dans le silicone liquide pendant le mélange. Ce phénomène est particulièrement fréquent avec les silicones à viscosité élevée, dans lesquels les bulles peuvent difficilement s'échapper naturellement.
Si le produit ou le procédé nécessite un équipement de dégazage sous vide, choisissez des conditions de dégazage adaptées à la viscosité du matériau, à la capacité du récipient et au temps de traitement disponible.
Lors du dégazage, laissez suffisamment d'espace dans le récipient afin d'éviter que le silicone ne se dilate et ne déborde.
Pour les produits ayant un temps d'utilisation court, la séquence de dosage, de mélange, de dégazage et de coulée doit également être soigneusement planifiée afin d'éviter que le matériau ne devienne sensiblement plus épais avant son versement.
5.5 Verser lentement le silicone liquide
Lors de la coulée, choisissez une position et une méthode de versement adaptées à la structure du moule.
Voici quelques pratiques recommandées :
- Dans la mesure du possible, versez le matériau depuis un point bas du moule ou par un canal d'alimentation prévu à cet effet.
- Maintenez un flux de coulée continu et lent.
- Évitez de verser une grande quantité de matériau trop rapidement, car cela risque d'emprisonner de l'air.
- Prévoyez des évents adaptés aux structures de moule complexes.
- Vérifiez que le silicone remplit complètement les rainures profondes, les détails fins et les zones en contre-dépouille.
Pour les moules en silicone fermés ou en deux parties, assurez-vous que les surfaces de joint s'ajustent correctement. Utilisez des serre-joints ou des structures de support adaptés afin de réduire les risques de fuite ou de déformation du moule pendant la coulée.
5.6 Laisser le silicone réticuler et démouler conformément aux instructions du produit
Après la coulée, laissez le silicone réticuler dans les conditions de température et pendant la durée recommandées.
La vitesse de réticulation du silicone RTV-2 dépend de la formulation spécifique, de la température ambiante, du rapport de mélange et des conditions de traitement indiquées pour le produit.
Ne supposez pas que le matériau a atteint ses propriétés finales simplement parce que sa surface n'est plus collante ou que la pièce coulée a commencé à prendre forme.
Une fois le temps de démoulage indiqué atteint, séparez délicatement le moule. Évitez de tirer directement sur les parois minces, les angles vifs ou les structures fragiles de la pièce finie.
En cas d'adhérence importante, cessez de forcer pour extraire la pièce du moule. Vérifiez la couverture de l'agent de démoulage et la compatibilité des matériaux afin d'éviter d'endommager davantage le moule.
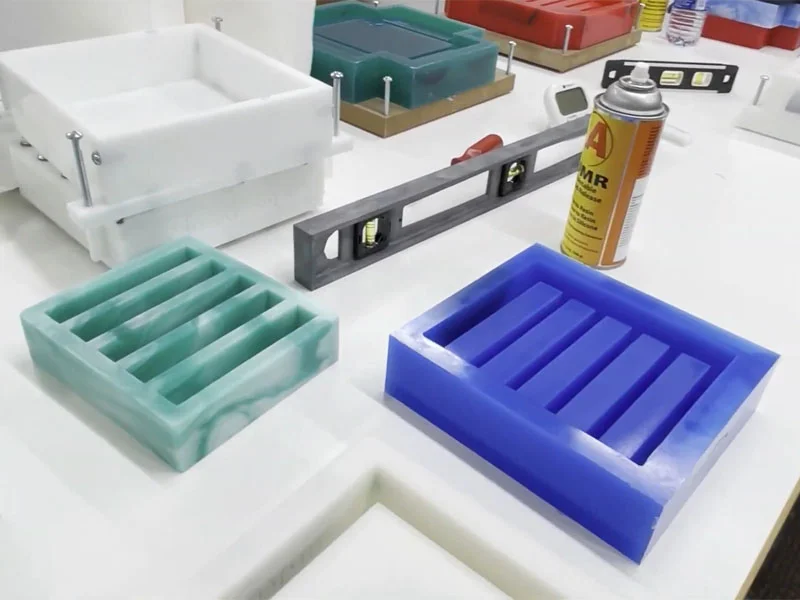 Pièces en silicone démoulées de moules en silicone
6. Comment choisir le bon silicone liquide RTV-2 pour une coulée dans un moule en silicone ?
Lors du choix d'un matériau de coulée, il faut tenir compte non seulement de sa capacité à être démoulé, mais aussi des performances requises pour le produit final en silicone.
6.1 Choisir la dureté en fonction des exigences du produit fini
La dureté Shore A est une propriété importante du silicone RTV-2. Elle influe sur la souplesse, la flexibilité et la capacité du produit fini à conserver sa forme.
En général :
- Silicone souple : Offre davantage de souplesse et de flexibilité. Il convient aux produits qui doivent présenter un toucher souple ou pouvoir subir une déformation importante.
- Silicone de dureté moyenne : Offre un équilibre entre flexibilité et maintien, ce qui le rend adapté à de nombreuses pièces en silicone d'usage général.
- Silicone dur : Offre généralement un meilleur maintien et une meilleure stabilité de forme. Il convient aux produits nécessitant une plus grande stabilité structurelle.
Il est important de noter que la dureté du produit fini est déterminée par le silicone utilisé pour la coulée, et non par la dureté du moule d'origine.
6.2 Choisir le matériau en fonction de sa viscosité et de sa fluidité
La viscosité du silicone liquide influe sur l'efficacité de la coulée et sur sa capacité à remplir les cavités complexes du moule.
Si le moule comporte de nombreuses rainures fines, des trous profonds ou des surfaces courbes complexes, privilégiez un produit présentant une fluidité adaptée afin que le matériau puisse remplir correctement toutes les zones.
Pour les silicones à viscosité élevée, vérifiez si les capacités de dégazage sous vide et les équipements de coulée disponibles sont adaptés aux exigences du procédé.
6.3 Choisir le matériau en fonction de sa résistance à la déchirure et de son allongement
Si le produit fini en silicone doit résister à des étirements, des flexions ou des contraintes mécaniques répétées, accordez une attention particulière aux propriétés suivantes :
- Résistance à la déchirure (Tear Strength).
- Résistance à la traction (Tensile Strength).
- Allongement à la rupture (Elongation at Break).
Les différentes applications nécessitent des propriétés mécaniques différentes. Par exemple, les exigences relatives aux propriétés du silicone pour des modèles réalistes et flexibles ne sont pas nécessairement les mêmes que celles des pièces industrielles nécessitant un certain maintien structurel.
6.4 Choisir le matériau en fonction de son système de réticulation
Le silicone RTV-2 comprend principalement deux systèmes de réticulation : la réticulation par polycondensation et la réticulation par polyaddition.
Lors du choix du matériau de coulée, vérifiez sa compatibilité avec le moule en silicone existant. Accordez une attention particulière au risque d'inhibition de la réticulation entre les systèmes de silicone polycondensation et de silicone polyaddition. Que l'on utilise un moule en silicone polycondensation avec du silicone polyaddition comme matériau de coulée ou un moule en silicone polyaddition avec du silicone polycondensation, il ne faut pas supposer que le matériau réticulera correctement. Consultez en priorité les informations de compatibilité fournies par le fabricant et effectuez un essai à petite échelle.
7. Problèmes courants et solutions
Les problèmes les plus courants lors de la coulée de silicone dans un moule en silicone comprennent l'adhérence au moule, la réticulation incomplète, les bulles d'air et les défauts de surface de la pièce finie.
| Problème courant | Cause possible | Solution recommandée |
|---|---|---|
| Le silicone adhère au moule | Aucun agent de démoulage n'a été utilisé ou son application était irrégulière. | Utiliser un agent de démoulage spécialement conçu pour les moules en silicone et vérifier que la surface est entièrement couverte. |
| La pièce finie ne peut pas être séparée du moule | L'agent de démoulage est inefficace, sa couverture est irrégulière ou les deux matériaux en silicone ont adhéré l'un à l'autre. | Vérifier l'adéquation et l'application de l'agent de démoulage, ainsi que la compatibilité des matériaux. |
| La surface de la pièce finie reste collante | Inhibition de la réticulation, rapport de mélange incorrect ou mélange insuffisant. | Vérifier les systèmes de réticulation, les éventuelles sources de contamination et le rapport de mélange. |
| Certaines zones ne réticulent pas | Le silicone du moule et celui de coulée sont incompatibles. | Vérifier la compatibilité entre les systèmes de silicone à l'étain et de silicone au platine. |
| Des bulles d'air restent à l'intérieur de la pièce finie | Procédures de mélange, de dégazage ou de coulée inadaptées. | Optimiser le dégazage sous vide et le processus de coulée. |
| Des marques ou des défauts apparaissent sur la surface finie | L'agent de démoulage a été appliqué en couche trop épaisse ou de manière irrégulière. | Contrôler la quantité d'agent de démoulage et améliorer l'uniformité de son application. |
| Le moule se déchire pendant le démoulage | Méthode de démoulage inadaptée, structures avec des contre-dépouilles complexes ou résistance à la déchirure insuffisante. | Adapter la méthode de démoulage et optimiser le matériau du moule. |
7.1 Pourquoi un agent de démoulage pour moules en silicone ne peut-il pas résoudre tous les problèmes de réticulation ?
Un agent de démoulage sert principalement à réduire l'adhérence entre le moule et le matériau de coulée. Il ne peut pas garantir la compatibilité entre deux systèmes de réticulation différents.
Par exemple, si un silicone polyaddition entre en contact avec une substance susceptible d'inhiber la réaction catalysée par le platine, l'application d'un agent de démoulage sur la surface ne garantit pas automatiquement que le matériau de coulée réticulera correctement.
Le traitement avec un agent de démoulage et la vérification de la compatibilité des matériaux sont donc deux étapes distinctes qui ne peuvent pas se remplacer mutuellement.
8. Foire aux questions (FAQ)
- Q1 : Peut-on verser du silicone liquide directement dans un moule en silicone déjà réticulé ?
- Oui, mais il faut accorder une attention particulière au risque d'adhérence entre les deux matériaux en silicone. Il est généralement recommandé d'utiliser un agent de démoulage spécifique adapté aux applications silicone sur silicone et de vérifier la compatibilité des systèmes de réticulation du moule et du matériau de coulée.
- Q2 : Un agent de démoulage est-il nécessaire pour couler du silicone dans un moule en silicone ?
- En général, oui. Les matériaux en silicone peuvent adhérer ou fusionner entre eux. Il est donc recommandé d'utiliser avant la coulée un agent de démoulage spécifique au silicone, préalablement testé, et de l'appliquer uniformément sur toutes les surfaces de contact.
- Q3 : Peut-on couler du silicone à l'étain et du silicone au platine directement l'un contre l'autre ?
- Une prudence particulière est nécessaire. Le contact direct entre le silicone polycondensation et le silicone polyaddition peut provoquer une inhibition de la réticulation à l'interface. Il ne faut pas supposer que l'un ou l'autre des matériaux réticulera correctement au contact de l'autre, quel que soit celui utilisé pour fabriquer le moule. Avant la production, confirmez la compatibilité des deux produits et effectuez un essai de réticulation à petite échelle. Un agent de démoulage spécifique peut aider à prévenir l'adhérence entre les matériaux, mais il ne garantit pas l'élimination de tout risque d'inhibition de la réticulation.
- Q4 : Peut-on utiliser un moule en silicone polyaddition pour couler du nouveau silicone polyaddition ?
- En général, oui. Toutefois, un agent de démoulage adapté aux applications silicone sur silicone reste nécessaire pour empêcher les deux matériaux d'adhérer l'un à l'autre. La compatibilité des formulations spécifiques doit également être vérifiée au préalable.
- Q5 : Peut-on couler du silicone de dureté différente dans un moule en silicone ?
- Oui. La dureté du matériau de coulée est déterminée par la formulation du silicone utilisé et n'a pas besoin de correspondre à celle du moule. Il faut toutefois également tenir compte de la compatibilité des matériaux, de la structure de la pièce finie et de la méthode de démoulage.
- Q6 : Peut-on réutiliser un moule en silicone pour effectuer plusieurs coulées de silicone ?
- En général, oui. Toutefois, la durée de vie du moule dépend de la résistance à la déchirure du silicone, de la structure du moule, du matériau de coulée et de la méthode de démoulage. Après chaque cycle de production, inspectez la surface du moule, éliminez les éventuels résidus et appliquez de nouveau un agent de démoulage conformément aux exigences du procédé.
- Q7 : Pourquoi certaines zones restent-elles non réticulées lorsqu'on coule du silicone dans un moule en silicone ?
- Les causes possibles comprennent une inhibition de la réticulation, un rapport de mélange incorrect entre les composants A et B ou un mélange insuffisant. Avec le silicone polyaddition en particulier, il convient de prêter attention aux composés d'étain, aux composés soufrés et aux autres contaminants présents sur la surface du moule qui pourraient interférer avec la réaction catalytique.
- Q8 : Quelle est la différence entre la coulée de résine et la coulée de silicone dans un moule en silicone ?
- La résine et le silicone présentent des propriétés matérielles et des exigences de démoulage différentes. Des matériaux tels que la résine époxy et certaines résines polyuréthanes peuvent généralement bénéficier des propriétés naturelles de démoulage des moules en silicone, même si le résultat réel dépend du type de résine. Lorsqu'on coule du silicone dans un moule en silicone, le risque d'adhérence entre les matériaux est plus important ; un agent de démoulage spécifique pour le silicone est donc généralement nécessaire.
9. Conclusion
La coulée de silicone dans un moule en silicone est un procédé pratique pour fabriquer des produits élastiques. Il convient à la production de pièces flexibles, de modèles en silicone, de répliques de prototypes et d'autres produits en caoutchouc de silicone.
Contrairement au moulage traditionnel de résine, la coulée de silicone dans un moule en silicone nécessite une attention particulière à l'adhérence entre les matériaux, au choix de l'agent de démoulage et à la compatibilité des systèmes de réticulation.
Pour obtenir une qualité de produit constante, vérifiez la compatibilité du moule et du matériau de coulée avant la production, choisissez un agent de démoulage spécialement adapté au silicone et contrôlez soigneusement le rapport de mélange des composants A et B, le mélange, le dégazage et les conditions de réticulation.
Une bonne maîtrise de ces étapes permet de réduire les problèmes d'adhérence et les défauts de réticulation, d'améliorer la qualité de surface du produit fini et de prolonger la durée de vie du moule en silicone.
Nous apprécions vos commentaires, mais veuillez éviter de publier du contenu hors sujet ou sans intérêt. Merci de consulter notre Politique de commentaires avant de publier.