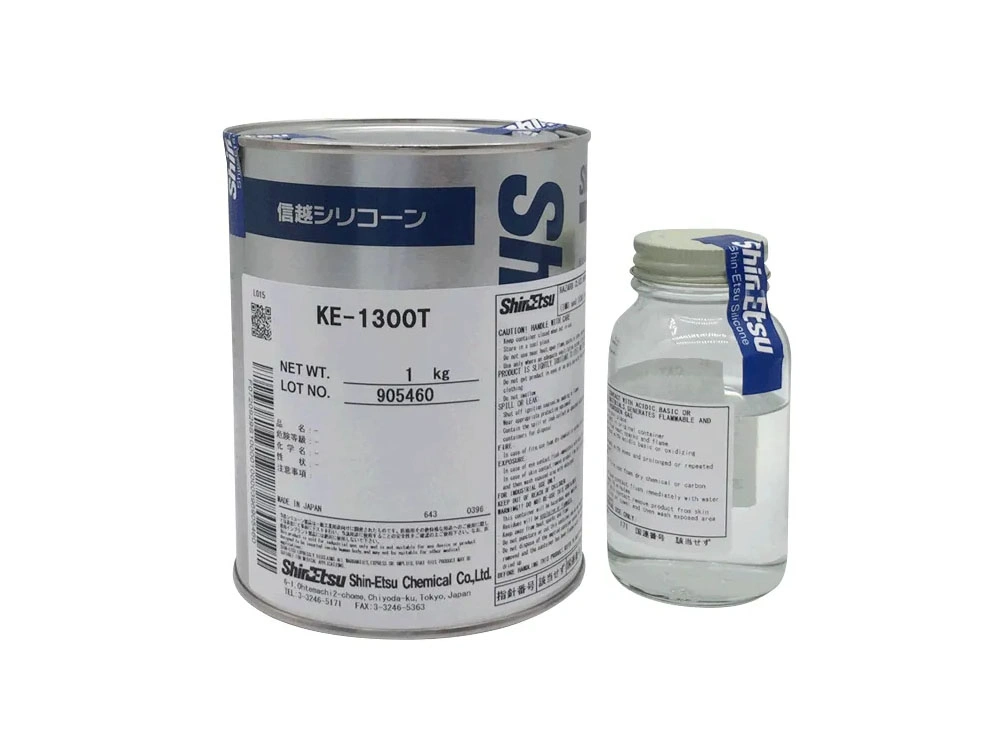
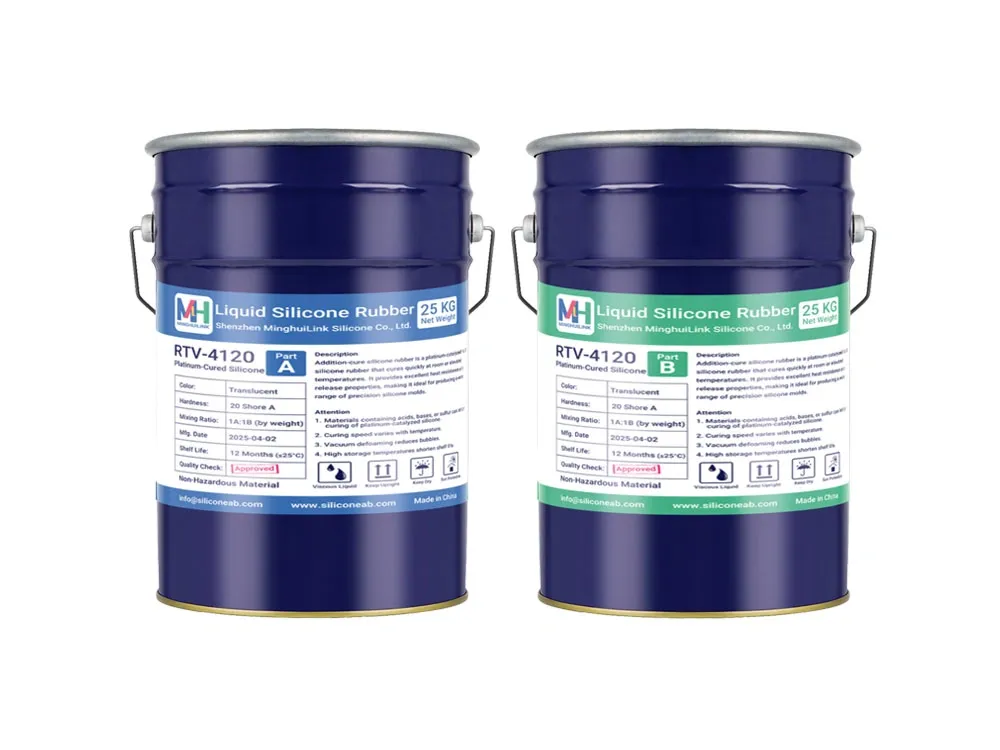
KE-1300T/CAT-1300L-4 e RTV-4120 sono entrambi sistemi in silicone per addizione con durezza Shore A20, quindi entrambi sono destinati ad applicazioni di stampi morbidi e flessibili. La differenza principale non è la durezza allo stato indurito, ma il flusso di lavoro produttivo. KE-1300T/CAT-1300L-4 combina una finestra di lavorazione di 7 ore con un posizionamento ad alta resistenza e alto modulo, mentre RTV-4120 si concentra su una lavorazione 1:1 più semplice, su una viscosità dei componenti dichiarata inferiore e su tempi di realizzazione dello stampo più rapidi.
La caratteristica più distintiva di KE-1300T/CAT-1300L-4 è il suo tempo di lavorazione eccezionalmente lungo. Shin-Etsu indica circa 7 ore, concedendo all’operatore un tempo sostanzialmente maggiore per miscelazione, disaerazione sottovuoto, posizionamento e colata controllata. Questo può essere particolarmente prezioso per stampi grandi, disposizioni complesse degli stampi o processi in cui il materiale non può essere gestito comodamente entro una convenzionale finestra di lavorazione di 30–40 minuti.
Questa lunga finestra di lavorazione va considerata insieme al posizionamento ad alta resistenza e alto modulo di KE-1300T/CAT-1300L-4. Sebbene la durezza dopo indurimento sia di soli 20 Shore A, Shin-Etsu descrive specificamente il materiale come silicone ad alta resistenza e alto modulo per la realizzazione di stampi, con elevata resistenza alla lacerazione. Questa combinazione può essere utile quando uno stampo relativamente morbido deve comunque garantire buone prestazioni strutturali durante la movimentazione e le estrazioni ripetute.
RTV-4120 adotta un approccio di lavorazione diverso. Il suo tempo di lavorazione dichiarato è di circa 30–40 minuti, mentre il rapporto di miscelazione è 1:1 in peso o in volume. Per la produzione di stampi di routine, questo rende il dosaggio più semplice e riduce la difficoltà di misurazione associata a un sistema 100:10 come KE-1300T/CAT-1300L-4. La finestra di lavorazione più breve è meno adatta a preparazioni dello stampo molto prolungate, ma può essere vantaggiosa quando l’operatore desidera che il materiale completi più rapidamente la miscelazione e l’indurimento.
La viscosità è un’altra importante differenza di lavorazione, sebbene i valori pubblicati non siano direttamente confrontabili a parità di condizioni. Shin-Etsu riporta circa 75 Pa·s per la base KE-1300T/CAT-1300L-4, equivalenti a circa 75.000 cP, mentre MinghuiLink riporta circa 4.700±200 mPa·s per il Componente A di RTV-4120. Poiché queste misurazioni si riferiscono a stati del materiale diversi, non vanno considerate come una rigorosa classifica di viscosità. I dati mostrano comunque che KE-1300T/CAT-1300L-4 ha una viscosità pubblicata molto più elevata sulla base dichiarata, il che rende particolarmente importanti una degasazione efficace e una colata controllata per gli stampi sensibili alle bolle.
I dati meccanici pubblicati mostrano anch’essi resistenze diverse, non un vincitore universale. KE-1300T/CAT-1300L-4 riporta una resistenza alla trazione di 4,5 MPa, una resistenza allo strappo di 12 kN/m e un allungamento del 600%, mentre RTV-4120 riporta una resistenza alla trazione di 5,0±0,5 MPa, una resistenza allo strappo di 27±0,5 N/mm e un allungamento del 550±50%. RTV-4120 presenta quindi valori pubblicati di trazione e strappo più elevati, mentre KE-1300T/CAT-1300L-4 riporta un allungamento superiore. Questi dati vanno considerati come valori di riferimento pubblicati, non come una rigorosa classifica di laboratorio, poiché i produttori possono utilizzare metodi e condizioni di prova diversi.
La velocità di indurimento separa ulteriormente i due approcci produttivi. KE-1300T/CAT-1300L-4 indica 24 ore a 23°C seguite da 1 ora a 50°C, mentre RTV-4120 è pubblicato con un tempo di indurimento di circa 4–5 ore. RTV-4120 è quindi più in linea con gli utenti che privilegiano un ricambio più rapido degli stampi, mentre KE-1300T/CAT-1300L-4 è più adatto a flussi di lavoro in cui la finestra di lavorazione molto lunga e le caratteristiche di elevata resistenza e alto modulo giustificano un ciclo produttivo complessivamente più lento. La scelta pratica dipende principalmente dalle dimensioni dello stampo, dal metodo di lavorazione e dal programma di produzione, più che dalla sola durezza.