Vakuumguss-Silikon ist ein speziell für das Rapid Prototyping und die Kleinserienfertigung entwickelter, zweikomponentiger Flüssigsilikonkautschuk. Es basiert in der Regel auf einem bei Raumtemperatur vulkanisierenden RTV-2-System und ist sowohl in kondensationsvernetzenden als auch in additionsvernetzenden Rezepturen erhältlich.
Im Vergleich zu herkömmlichem Abformsilikon stellt Vakuumguss-Silikon höhere Anforderungen an die Maßstabilität, Härte, mechanische Festigkeit und Detailwiedergabe der Form. Nach der Aushärtung kann die Silikonform zusammen mit einer Vakuumgussanlage verwendet werden, um Prototypen mit komplexen Strukturen und feinen Oberflächendetails aus Materialien wie Polyurethanharz (PU) herzustellen.
Das Vakuumgussverfahren wird häufig für das Rapid Prototyping von Automobilkomponenten, Gehäusen für Unterhaltungselektronik, Gehäusen für medizinische Geräte und anderen Industrieprodukten eingesetzt. Mit Silikonformen lassen sich Kleinserien herstellen und das Erscheinungsbild sowie die Struktur von Produkten überprüfen, ohne zunächst in starre Metallwerkzeuge investieren zu müssen.
Dieser Artikel stellt die wichtigsten Eigenschaften und Vorteile von Vakuumguss-Silikon für die Formenherstellung, seine gängigen Anwendungsbereiche sowie wichtige Aspekte bei der Materialauswahl und praktischen Verwendung vor.
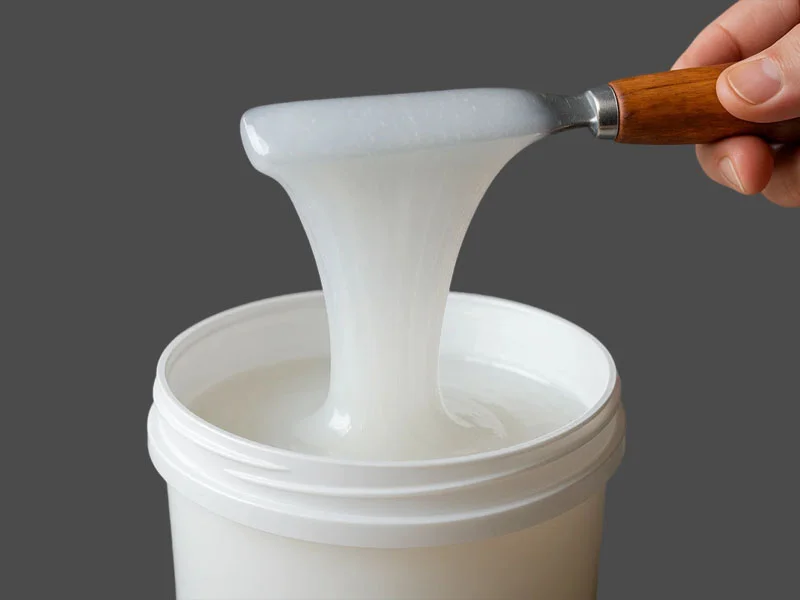 Vakuumguss-Silikon
1. Was ist Vakuumguss-Silikon?
Vakuumguss-Silikon ist ein zweikomponentiger, bei Raumtemperatur vulkanisierender Silikonkautschuk (RTV-2), der zur Herstellung von Formen für das Vakuumgießen verwendet wird. Es wurde hauptsächlich für das Rapid Prototyping und die Kleinserienfertigung entwickelt und dient häufig zur Herstellung flexibler Formen für das Gießen von Polyurethanharz und anderen kompatiblen Materialien.
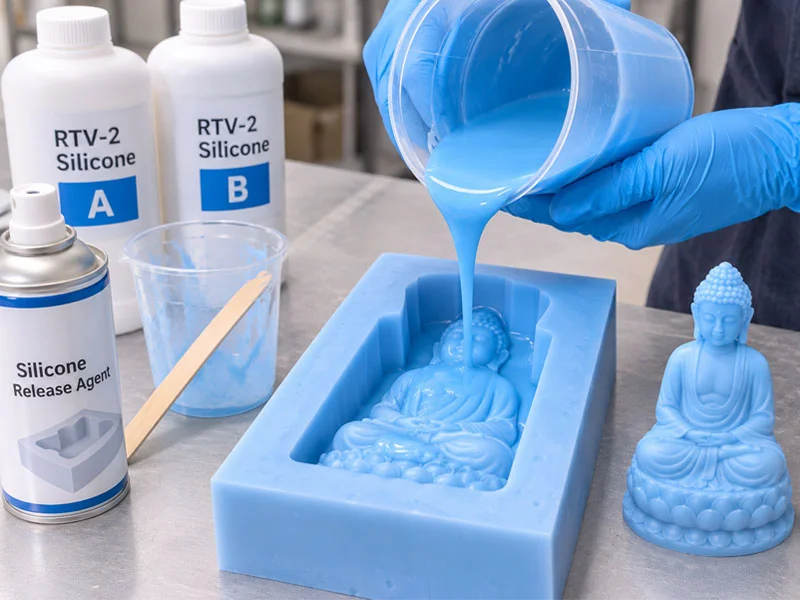
Der grundlegende Prozess der Formenherstellung umfasst das Eingießen von Flüssigsilikon um ein Urmodell, gefolgt von der Vakuumentgasung und Aushärtung. Nach der Aushärtung wird die Silikonform entlang einer zuvor festgelegten Trennlinie aufgeschnitten und das Urmodell entfernt. Dadurch entsteht ein Formhohlraum, der das ursprüngliche Bauteil reproduziert. Anschließend wird die Form wieder zusammengesetzt und in eine Vakuumgießanlage eingesetzt. Dort wird das entsprechende Harz eingegossen, um Duplikate des Bauteils herzustellen.
Es ist wichtig, zwischen Vakuumguss-Silikon, Vakuumentgasung und dem Vakuumgießverfahren zu unterscheiden. Dabei handelt es sich um drei unterschiedliche Begriffe:
- Vakuumguss-Silikon: Der Silikonkautschuk, der zur Herstellung flexibler Reproduktionsformen verwendet wird.
- Vakuumentgasung: Ein Verfahren, bei dem mithilfe von Vakuumgeräten Luft aus dem gemischten Flüssigsilikon entfernt wird, um Blasenbildung in der Form zu reduzieren.
- Vakuumgießen: Ein Verfahren, bei dem Harz unter Einsatz einer Vakuumumgebung in eine Silikonform gegossen wird, um das Befüllen und die Formgebung zu erleichtern.
Vakuumguss-Silikon ist derzeit in zwei Hauptsystemen erhältlich: kondensationsvernetzendem und additionsvernetzendem Silikon. Die verschiedenen Systeme und Produktqualitäten können sich hinsichtlich Härte, Mischungsverhältnis, Viskosität, Topfzeit, Aushärtungszeit und mechanischen Eigenschaften unterscheiden. Das geeignete Produkt sollte entsprechend der jeweiligen Anwendung ausgewählt werden.
2. Die wichtigsten Vorteile
2.1 Höhere Härte für eine bessere Maßstabilität der Form
Die Maßstabilität gehört zu den wichtigsten Leistungsanforderungen an Silikonformen für das Vakuumgießen.
Während des Vakuumgießens werden Silikonformen wiederholt verschiedenen Arbeitsvorgängen ausgesetzt, beispielsweise dem Zusammensetzen der Form, dem Einspannen, dem vakuumunterstützten Gießen und dem Entformen. Ist das Material nicht ausreichend hart oder bietet die Form keine ausreichende strukturelle Unterstützung, kann sich der Formhohlraum verformen. Dies beeinträchtigt die Abmessungen und die geometrische Genauigkeit der reproduzierten Bauteile.
Vakuumguss-Silikon wird typischerweise mit Rezepturen mittlerer bis hoher Härte hergestellt. Dadurch können ausgehärtete Formen ihre ursprüngliche Gestalt besser beibehalten.
Beispielsweise deckt das Vakuumguss-Silikon-Sortiment von MinghuiLink einen Härtebereich von etwa 35–50 Shore A ab und bietet damit Optionen für unterschiedliche Formstrukturen und Prototyp-Reproduktionsprojekte.
Eine höhere Härte trägt dazu bei, Verformungen der Form während der Handhabung und des Gießens zu reduzieren. Sie eignet sich besonders für größere Formen, vergleichsweise komplexe Strukturen und Prototyp-Anwendungen mit hohen Anforderungen an die Maßgenauigkeit.
Eine höhere Härte ist jedoch nicht immer besser. Bei Formen mit tiefen Hinterschneidungen, komplexen gekrümmten Oberflächen oder engen Entformungsbereichen müssen auch Flexibilität und Weiterreißfestigkeit berücksichtigt werden.
2.2 Hohe mechanische Festigkeit für wiederholte Gießvorgänge
Das Vakuumgießen wird häufig zur Herstellung mehrerer identischer oder ähnlicher Prototypen eingesetzt. Daher muss die Form wiederholtem Zusammensetzen, Gießen und Entformen standhalten.
Verfügt das Silikon nicht über eine ausreichende mechanische Festigkeit, können bei wiederholter Verwendung Risse an den Formrändern, lokale Beschädigungen oder Verformungen des Formhohlraums auftreten. Dies beeinträchtigt die Qualität der nachfolgenden Reproduktionen.
Vakuumguss-Silikon wird typischerweise mit festigkeitsoptimierten Rezepturen hergestellt, um die Widerstandsfähigkeit der Form gegenüber mechanischen Belastungen zu verbessern und Schäden bei normalem Betrieb zu reduzieren.
Die Weiterreißfestigkeit ist einer der wichtigsten Kennwerte für die Haltbarkeit von Silikonformen. Besonders zu beachten sind die Bereiche entlang der Trennfugen, an den Eingussöffnungen, an dünnwandigen Abschnitten und an komplexen Hinterschneidungen.
Es ist wichtig zu beachten, dass die tatsächliche Lebensdauer der Form auch vom Harzmaterial, der Gießtemperatur, dem Formdesign, der Entformungsmethode und den Wartungsbedingungen beeinflusst wird. Sie lässt sich nicht allein anhand der Silikonhärte oder einer einzelnen physikalischen Eigenschaft bestimmen.
2.3 Hervorragende Detailwiedergabe
Bei Rapid-Prototyping-Bauteilen müssen häufig die Oberflächentexturen, Kantenkonturen, Bohrungen und komplexen geometrischen Merkmale des Urmodells reproduziert werden. Daher ist die Detailwiedergabe der Silikonform besonders wichtig.
Vakuumguss-Silikon bietet eine gute Detailwiedergabe. Mit geeigneten Techniken zur Formenherstellung lassen sich Texturen, erhabene und vertiefte Merkmale sowie feine Konturen der Oberfläche des Urmodells auf den Formhohlraum übertragen.
Bei Innenraumkomponenten von Fahrzeugen, Gehäusen elektronischer Produkte, Dekorationsteilen und anderen industriellen Prototypen trägt eine gute Detailwiedergabe dazu bei, die Oberflächenqualität und die optische Konsistenz der reproduzierten Bauteile zu verbessern.
Die endgültige Reproduktionsqualität hängt nicht nur vom Silikon selbst ab, sondern auch von der Oberflächenqualität des Urmodells, der Silikonviskosität, der Gleichmäßigkeit des Mischens, der Wirksamkeit der Vakuumentgasung und den Verfahren zur Formenherstellung.
2.4 Gute Temperaturbeständigkeit für Aushärtungsprozesse von Harzen
Beim Vakuumgießen können häufig verwendete PU-Harze während des Mischens und Aushärtens Wärme freisetzen. Die Form muss sowohl der bei der Harzaushärtung entstehenden Wärme als auch den für den jeweiligen Prozess vorgesehenen Temperaturbedingungen standhalten.
Vakuumguss-Silikon bietet im Allgemeinen eine Temperaturbeständigkeit, die für die vorgesehenen Reproduktionsverfahren geeignet ist. Unter den festgelegten Einsatzbedingungen kann es die Struktur und Leistungsfähigkeit der Form aufrechterhalten und dazu beitragen, Veränderungen durch die bei der Harzaushärtung freigesetzte Wärme zu minimieren.
Bei Harzsystemen, die eine thermische Aushärtung erfordern, sollte die Silikonqualität außerdem entsprechend der Aushärtungstemperatur des Harzes, seiner Wärmeentwicklung und den tatsächlichen Verarbeitungsbedingungen ausgewählt werden.
Es ist wichtig zu beachten, dass die Temperaturbeständigkeit verschiedener Silikonprodukte unterschiedlich ist. Ein Produkt sollte nicht allein deshalb als für jedes Hochtemperaturharz oder jeden Erwärmungsprozess geeignet angesehen werden, weil es als Vakuumguss-Silikon klassifiziert ist. Beachten Sie stets das technische Datenblatt des Produkts und führen Sie im Voraus entsprechende Prozessversuche durch.
2.5 Gute Entformungseigenschaften für die Reproduktion komplexer Bauteile
Vakuumgussformen werden häufig zur Reproduktion von Bauteilen mit Bohrungen, Rillen, gekrümmten Oberflächen und bestimmten Hinterschneidungen verwendet. Nach der Aushärtung muss das Silikon über eine geeignete Elastizität und gute Entformungseigenschaften verfügen, damit sich die reproduzierten Bauteile aus dem Formhohlraum lösen lassen.
Silikonmaterialien besitzen eine gewisse Flexibilität und können sich beim Entformen entsprechend verformen. In Kombination mit einer gut gestalteten Trennfuge erleichtert diese Flexibilität das Entformen von Bauteilen mit komplexen Strukturen.
Darüber hinaus bietet Vakuumguss-Silikon im Allgemeinen gute Entformungseigenschaften. Dadurch lässt sich das Anhaften der reproduzierten Bauteile an der Formoberfläche reduzieren und die wiederholte Produktion erleichtern.
Bei Bauteilen mit tiefen Hinterschneidungen, dünnen Wänden oder komplexen Geometrien muss das Formdesign weiterhin sorgfältig berücksichtigt werden. Trennflächen, zusätzliche Schnitte und Entformungsrichtungen sollten entsprechend geplant werden. Bei Bedarf kann ein mit dem Harzsystem kompatibles Trennmittel verwendet werden.
2.6 Transparente oder transluzente Varianten für einfacheres Aufschneiden der Form
Einige Vakuumguss-Silikonprodukte sind in transparenten oder transluzenten Rezepturen erhältlich und bieten dadurch eine bessere Sicht während der Formenherstellung.
Vakuumgussformen müssen nach der Aushärtung üblicherweise entlang der Trennfugen aufgeschnitten werden, damit das Urmodell entfernt und ein vollständiger Formhohlraum hergestellt werden kann. Bei Urmodellen mit komplexen Formen, tiefen Rillen oder mehreren Hinterschneidungen ermöglicht die Transparenz des Materials den Anwendern, die innere Struktur zu erkennen und die Schnittpositionen zu bestimmen.
Transluzentes Silikon erleichtert außerdem die Erkennung der Konturen des Urmodells innerhalb der Form und reduziert das Risiko, beim Aufschneiden versehentlich wichtige Merkmale zu beschädigen.
Die Transparenz kann jedoch weder eine geeignete Gestaltung der Trennfuge noch professionelle Techniken zum Aufschneiden der Form ersetzen. Bei besonders komplexen Urmodellen sollte der Schnittverlauf weiterhin im Voraus geplant werden, um die Genauigkeit beim wiederholten Zusammensetzen der Form nicht zu beeinträchtigen.
2.7 Erhältlich als kondensationsvernetzendes und additionsvernetzendes System
Verschiedene Vakuumgussprojekte können unterschiedliche Anforderungen an Materialeigenschaften, Verarbeitungszeit, Aushärtungsverfahren und Kosten stellen.
Vakuumguss-Silikon ist sowohl als kondensationsvernetzendes als auch als additionsvernetzendes System erhältlich. Dadurch können Anwender entsprechend den tatsächlichen Projektanforderungen ein geeignetes Produkt auswählen.
- Kondensationsvernetzendes Silikon: Wird seit Langem in der Formenherstellung eingesetzt und eignet sich für eine Vielzahl industrieller Urmodelle und Reproduktionsprojekte. Verschiedene Produkte unterscheiden sich hinsichtlich Härte, Festigkeit, Mischungsverhältnis und Aushärtungszeit.
- Additionsvernetzendes Silikon: Ist in verschiedenen Härtegraden und Transparenzvarianten erhältlich. Einige Produktqualitäten bieten eine hohe Weiterreißfestigkeit und eignen sich für Projekte mit spezifischen Anforderungen an die Formleistung und Reproduktion.
Es ist wichtig zu beachten, dass sich diese beiden Aushärtungssysteme hinsichtlich Rezeptur, Mischungsverhältnis, Aushärtungsreaktion und Materialverträglichkeit unterscheiden. Mischen Sie keine Komponenten A und B aus unterschiedlichen Systemen miteinander und übertragen Sie die Verarbeitungsparameter einer Produktqualität nicht direkt auf eine andere.
3. Anwendungsbereiche
Vakuumguss-Silikon wird hauptsächlich für Rapid Prototyping, Kleinserienreproduktionen und die industrielle Produktentwicklung verwendet. Es eignet sich besonders für Projekte, bei denen eine gute Oberflächenqualität, detaillierte Strukturen und die Überprüfung von Materialeigenschaften erforderlich sind.
3.1 Prototypen von Automobilkomponenten
Automobilkomponenten gehören zu den typischen Anwendungsbereichen des Rapid Prototyping.
Während der Entwicklung und Konstruktion von Fahrzeugen müssen zunächst Prototypen bestimmter Innenraumkomponenten, Außenteile und Funktionsteile hergestellt werden, um ihre Struktur, ihr Erscheinungsbild und ihre Montageeigenschaften zu bewerten.
Vakuumguss-Silikon kann zur Herstellung von Reproduktionsformen für diese Bauteile verwendet werden. Anschließend lassen sich verschiedene PU-Harzrezepturen in die Formen gießen, um Komponenten für Armaturenbretter, Fahrzeuggrills, Innenverkleidungen und andere Prototypenteile zu reproduzieren.
Abhängig von der Harzqualität können die reproduzierten Bauteile ein Erscheinungsbild und bestimmte Leistungseigenschaften erreichen, die denen von ABS, PC oder anderen technischen Kunststoffen ähneln.
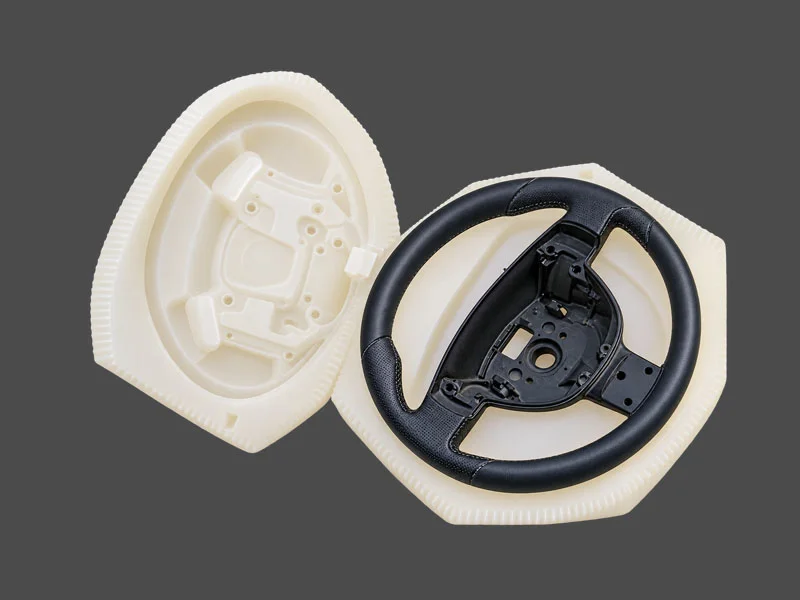 Silikonform für Lenkräder von Fahrzeugen
3.2 Gehäuse für Unterhaltungselektronik
Produkte der Unterhaltungselektronik weisen häufig komplexe Gehäusekonturen, Tastenstrukturen, Schnittstellenöffnungen und Oberflächentexturen auf.
Während der Produktentwicklung kann Vakuumguss-Silikon zur Herstellung von Formen für Elektronikgehäuse verwendet werden. Anschließend erfolgt die Kleinserienreproduktion mit kompatiblem PU-Harz.
Typische Anwendungen sind:
- Gehäuse und Schutzhüllen für elektronische Geräte.
- Bedienfelder und Komponenten für Benutzerschnittstellen.
- Gehäuse für Haushaltsgeräte.
- Modelle zur strukturellen Überprüfung elektronischer Produkte.
- Dekorative Komponenten mit feinen Oberflächentexturen.
Dieses Verfahren eignet sich zur Überprüfung des Produktdesigns, zur Bewertung des Erscheinungsbildes und zur Herstellung von Prototypen in kleinen Serien.
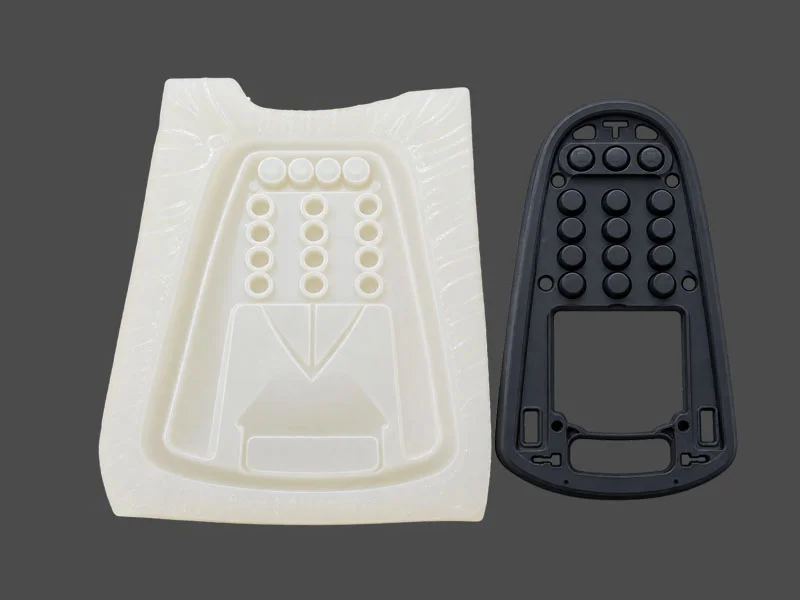 Silikonform für Gehäuse elektronischer Produkte
3.3 Gehäuse für medizinische Geräte und Strukturprototypen
Bei der Entwicklung medizinischer Geräte müssen häufig Gehäuse, Strukturkomponenten und Präsentationsmuster hergestellt werden, um Maßprüfungen, Montageüberprüfungen und Bewertungen des Erscheinungsbildes durchzuführen.
Vakuumguss-Silikon kann zur Reproduktion von Gehäusen medizinischer Geräte, Bedienfeldern und anderen nicht implantierbaren Prototypkomponenten mit komplexen Konturen und detaillierten Strukturen verwendet werden.
Es ist wichtig zu beachten, dass durch Vakuumgießen hergestellte Prototypenteile nicht automatisch für den Einsatz in Medizinprodukten qualifiziert sind. Ob ein fertiges Produkt für klinische Anwendungen oder den Kontakt mit Menschen geeignet ist, muss anhand der Materialien, der Struktur und der tatsächlichen Einsatzbedingungen bewertet werden.
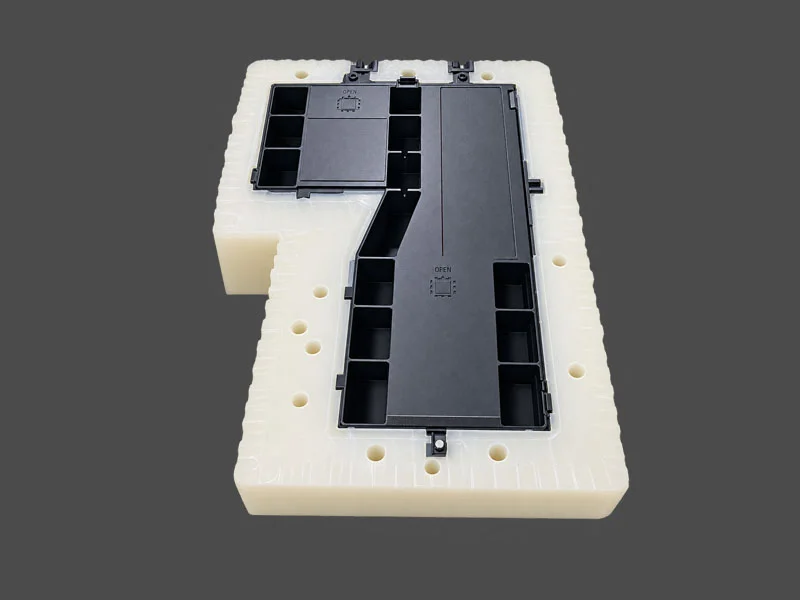 Silikonform für Gehäuse medizinischer Geräte
3.4 Rapid Prototyping und Kleinserienfertigung
Das Vakuumgießen ist ein weit verbreitetes Verfahren für das Rapid Prototyping und die Kleinserienfertigung.
Befindet sich ein Produkt noch in der Phase der Designvalidierung oder ist die benötigte Stückzahl zu gering, um die Investition in Metall-Spritzgießwerkzeuge zu rechtfertigen, kann zunächst mithilfe des 3D-Drucks oder eines anderen Fertigungsverfahrens ein Urmodell hergestellt werden. Anschließend wird mit Vakuumguss-Silikon eine flexible Reproduktionsform angefertigt.
Mit diesem Verfahren lassen sich Bauteile mit komplexen Geometrien reproduzieren. Durch die Auswahl verschiedener PU-Harzrezepturen können Prototypen mit unterschiedlichen Härte-, Flexibilitäts- und Transparenzeigenschaften sowie weiteren gewünschten Merkmalen hergestellt werden.
Daher wird das Vakuumgießen häufig zur Bewertung des Produktaussehens, für Montageprüfungen, die Herstellung funktionaler Prototypen und die Marktvalidierung eingesetzt.
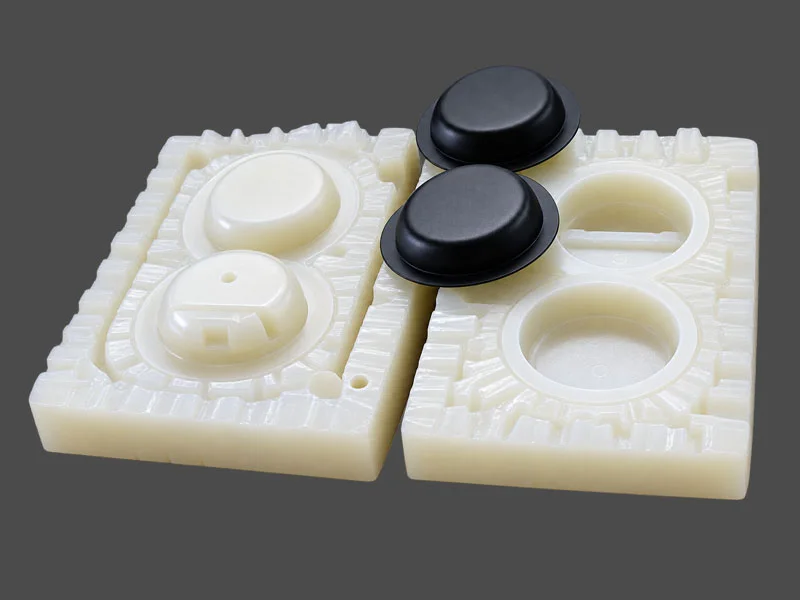 Silikonform für das Vakuumgießen
3.5 Präsentationsmodelle und Prototypen für das Industriedesign
Vakuumguss-Silikon kann auch zur Herstellung von Präsentationsmodellen und Industriedesign-Prototypen für Projekte verwendet werden, bei denen das Erscheinungsbild, die Struktur und die Oberflächenbeschaffenheit eines Produkts anschaulich dargestellt werden müssen.
Beispielsweise können Robotergehäuse, Komponenten wissenschaftlicher Instrumente, Produktdesignmodelle und andere industrielle Präsentationsteile mithilfe von Silikonformen in kleinen Serien reproduziert werden.
Durch die Auswahl von Gießharzen mit unterschiedlichen Eigenschaften können reproduzierte Bauteile außerdem eine bestimmte Steifigkeit, Flexibilität, Transparenz oder andere gewünschte Merkmale aufweisen.
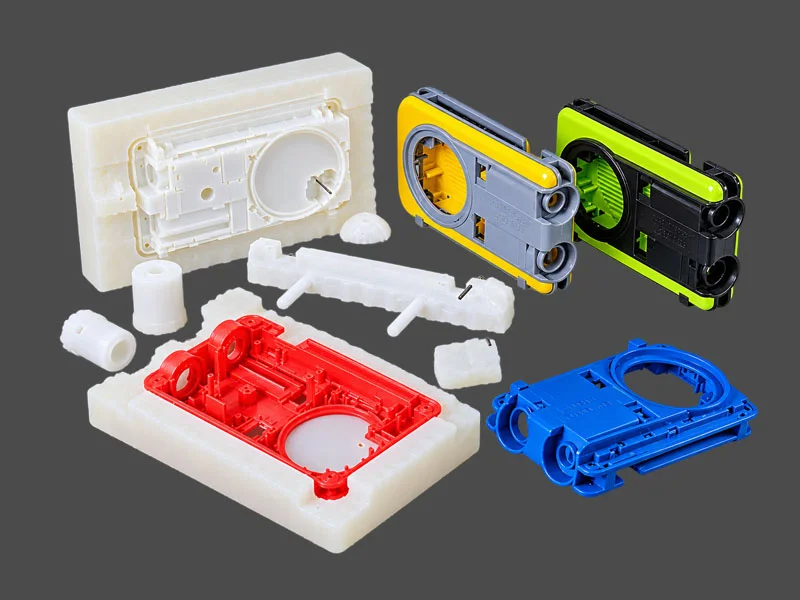 Silikonform für Industriedesign-Prototypen
4. So wählen Sie das passende Produkt aus
Verschiedene Vakuumgussprojekte stellen unterschiedliche Anforderungen an die Formleistung. Bei der Produktauswahl sollten Sie sich nicht ausschließlich auf die Silikonhärte konzentrieren. Auch Weiterreißfestigkeit, Maßstabilität, Viskosität, Transparenz, Temperaturbeständigkeit und Harzverträglichkeit sollten berücksichtigt werden.
4.1 Härte entsprechend dem Formdesign auswählen
Die Härte beeinflusst die Stützfähigkeit, Verformung und Entformungseigenschaften von Silikonformen.
Vakuumgussformen benötigen im Allgemeinen eine bestimmte Härte, damit die Abmessungen des Formhohlraums und die geometrische Genauigkeit erhalten bleiben.
Bei der Produktauswahl können folgende Richtlinien helfen:
- Silikon mit mittlerer Härte: Eignet sich für die Reproduktion von Prototypen mit herkömmlichen Strukturen und bietet ein ausgewogenes Verhältnis zwischen Formstabilität und Flexibilität beim Entformen.
- Silikon mit höherer Härte: Eignet sich für Projekte mit höheren Anforderungen an Maßstabilität und Formunterstützung.
- Komplexe Hinterschneidungsstrukturen: Hier müssen sowohl die Dehnfähigkeit als auch die Weiterreißfestigkeit des Materials berücksichtigt werden. Das Produkt mit der höchsten Härte ist nicht zwangsläufig die beste Wahl.
Beispielsweise decken einige Produkte aus dem aktuellen Vakuumguss-Silikon-Sortiment von MinghuiLink einen Bereich von etwa 35–50 Shore A ab. Die konkrete Produktqualität sollte entsprechend der Struktur des Urmodells, den Abmessungen des reproduzierten Bauteils und der Entformungsmethode ausgewählt werden.
4.2 Weiterreißfestigkeit und mechanische Eigenschaften berücksichtigen
Die Weiterreißfestigkeit ist ein wichtiger Kennwert für die Haltbarkeit von Silikonformen.
Beim Aufschneiden, Zusammensetzen und wiederholten Entformen können die Trennfugen, Eingussöffnungen und dünnen Bereiche von Vakuumgussformen erheblichen mechanischen Belastungen ausgesetzt sein.
Ist die Weiterreißfestigkeit nicht ausreichend, kann die Form bei wiederholter Verwendung lokal beschädigt werden. Dies beeinträchtigt sowohl die Lebensdauer der Form als auch die Qualität der reproduzierten Bauteile.
Bei Projekten mit komplexen Strukturen, zahlreichen dünnwandigen Abschnitten oder wiederholten Gießvorgängen sollten daher die Weiterreißfestigkeit und weitere mechanische Eigenschaften verschiedener Produktqualitäten sorgfältig miteinander verglichen werden.
4.3 Geeignete Viskosität entsprechend den Details des Urmodells auswählen
Die Silikonviskosität beeinflusst die Fließfähigkeit des Materials, den Gießvorgang und die Entlüftung.
Bei Urmodellen mit feinen Texturen, schmalen Merkmalen oder komplexen Konturen ermöglichen geeignete Fließeigenschaften einen vollständigen Kontakt des Silikons mit der Oberfläche des Urmodells und reduzieren das Risiko, dass lokale Details nicht erfasst werden.
Eine übermäßig hohe Viskosität kann das Mischen und Gießen jedoch erschweren und außerdem das natürliche Entweichen von Luftblasen beeinträchtigen.
Berücksichtigen Sie bei der Produktauswahl die Größe des Urmodells, die strukturelle Komplexität und die Leistungsfähigkeit der Vakuumentgasungsanlage, um die passende Viskosität zu bestimmen.
4.4 Transparentes oder transluzentes Silikon entsprechend den Prozessanforderungen auswählen
Wenn das Urmodell eine komplexe Struktur aufweist und die Form nach der Aushärtung durch Aufschneiden geöffnet werden muss, kann transparentes oder transluzentes Silikon eine bevorzugte Wahl sein.
Diese Materialien erleichtern die Beobachtung der inneren Konturen des Urmodells und die Erkennung der Schnittpositionen. Dadurch können Anwender die Trennfuge besser planen und Schnittfehler reduzieren.
Wenn eine gute Sichtbarkeit keine besondere Projektanforderung darstellt, sollten Sie eine geeignete Farb- oder Transparenzvariante entsprechend Härte, Festigkeit, Kosten und weiteren Leistungsanforderungen auswählen.
4.5 Temperaturbeständigkeit und Harzverträglichkeit überprüfen
PU-Harz wird häufig beim Vakuumgießen eingesetzt. Verschiedene Harze können sich jedoch erheblich hinsichtlich Mischungsverhältnis, Viskosität, Wärmeentwicklung und Aushärtungstemperatur unterscheiden.
Stellen Sie daher bei der Auswahl des Silikons sicher, dass es für das vorgesehene Harz geeignet ist und den Temperaturbedingungen während des tatsächlichen Gieß- und Aushärtungsprozesses standhalten kann.
Einige Harze entwickeln beispielsweise während der Aushärtung erhebliche Wärme, während bei bestimmten Verfahren auch eine Vorwärmung der Form oder des Harzes erforderlich ist. Prüfen Sie die technischen Unterlagen sowohl des Harz- als auch des Silikonanbieters, um die geeigneten Verarbeitungsbedingungen zu bestätigen.
Leiten Sie die Eignung eines Produkts nicht ausschließlich aus Bezeichnungen wie „hitzebeständiges Silikon“ oder „Vakuumguss-Silikon“ ab.
4.6 Geeignete Verarbeitungs- und Aushärtungszeiten auswählen
Die Topfzeit des Silikons beeinflusst die zeitliche Planung von Mischen, Gießen und Vakuumentgasung, während die Aushärtungszeit den gesamten Zyklus der Formenherstellung bestimmt.
Bei größeren Urmodellen oder strukturell komplexen Projekten sollte ausreichend Zeit für das Mischen und Gießen eingeplant werden, damit das Material nicht merklich eindickt, bevor der Prozess abgeschlossen ist.
Darüber hinaus beeinflusst die Umgebungstemperatur die Aushärtungsgeschwindigkeit des Silikons. Kontrollieren Sie bei der tatsächlichen Verarbeitung das Mischungsverhältnis, die Verarbeitungszeit und die Aushärtungsbedingungen gemäß dem technischen Datenblatt der jeweiligen Produktqualität.
5. Wichtige Hinweise zur Verwendung
Die endgültige Qualität einer Vakuumgussform hängt nicht nur vom Silikonmaterial ab, sondern auch von der Qualität des Urmodells, dem Formdesign, der Vakuumentgasung und dem tatsächlichen Gießverfahren.
5.1 Gute Oberflächenqualität des Urmodells sicherstellen
Vakuumguss-Silikon reproduziert die Details der Oberfläche des Urmodells. Daher hat deren Beschaffenheit einen direkten Einfluss auf das Erscheinungsbild der fertigen Reproduktionsteile.
Weist das Urmodell Kratzer, Dellen, Staub oder andere Oberflächenfehler auf, werden diese Unregelmäßigkeiten in der Regel auch in der Silikonform und den fertigen Bauteilen reproduziert.
Überprüfen Sie vor der Formenherstellung die Oberfläche des Urmodells, entfernen Sie Staub und Rückstände und führen Sie entsprechend den Anforderungen des fertigen Produkts Schleif-, Polier- oder andere Oberflächenbehandlungen durch.
Bei 3D-gedruckten Urmodellen sollten Sie außerdem berücksichtigen, wie sich Schichtlinien, Stützstrukturspuren und die Oberflächenbeschaffenheit des Materials auf die Reproduktionsqualität auswirken können.
5.2 Vakuumentgasung korrekt durchführen
Beim Mischen und Gießen kann leicht Luft im Flüssigsilikon eingeschlossen werden. Bleiben Blasen auf der Oberfläche des Formhohlraums oder im Inneren der Form zurück, können sie zu Poren, Vertiefungen oder anderen Fehlern an den reproduzierten Bauteilen führen.
Daher ist die Vakuumentgasung ein wichtiger Schritt bei der Herstellung von Silikonformen für das Vakuumgießen.
Im Allgemeinen sollten Komponente A und Komponente B getrennt abgemessen und entsprechend der technischen Dokumentation des Produkts gründlich miteinander vermischt werden. Anschließend wird das gemischte Silikon in eine Vakuumanlage gegeben, um die verbleibenden Luftblasen weitgehend zu entfernen.
Bei Urmodellen mit komplexen Strukturen oder besonders hohen Anforderungen an die Oberflächendetails sollten auch die Gießmethode und die Positionierung des Urmodells berücksichtigt werden, um eingeschlossene Luft zu reduzieren.
Es ist wichtig zu beachten, dass die Entgasungszeit und der Vakuumgrad entsprechend der Silikonviskosität, der Topfzeit und der Leistungsfähigkeit der Anlage bestimmt werden müssen. Wenden Sie nicht einfach dieselben festen Parameter auf jedes Produkt an.
5.3 Komponenten A und B strikt im vorgeschriebenen Verhältnis mischen
Vakuumguss-Silikon besteht im Allgemeinen aus zwei Komponenten, Komponente A und Komponente B. Das Mischungsverhältnis kann je nach Produkt unterschiedlich sein.
Beispielsweise verwenden einige kondensationsvernetzende Silikonqualitäten aus dem aktuellen Sortiment von MinghuiLink ein Mischungsverhältnis von 100:3 für Komponente A zu Komponente B, während bei einigen additionsvernetzenden Silikonqualitäten ein Verhältnis von 1:1 oder andere vorgeschriebene Mischungsverhältnisse gelten.
Vertauschen Sie daher nicht die Mischungsverhältnisse verschiedener Produktqualitäten und leiten Sie das Mischungsverhältnis nicht allein daraus ab, ob es sich um ein kondensationsvernetzendes oder additionsvernetzendes System handelt.
Verwenden Sie beim Mischen saubere Messwerkzeuge und Behälter. Messen Sie die Komponenten genau ab und rühren Sie sie gründlich um. Achten Sie darauf, den Boden und die Seiten des Behälters abzuschaben, damit beide Komponenten gleichmäßig vermischt werden.
5.4 Silikon vor dem Aufschneiden der Form vollständig aushärten lassen
Die Silikonform muss den vorgeschriebenen Aushärtungszustand erreicht haben, bevor mit dem anschließenden Aufschneiden und Entformen begonnen werden kann.
Wird das Silikon aufgeschnitten, bevor es vollständig ausgehärtet ist, können sich die Formränder verformen, die Schnittflächen ungleichmäßig werden oder die innere Struktur beschädigt werden.
Die Aushärtungszeit hängt von der Rezeptur, dem Mischungsverhältnis und der Umgebungstemperatur ab. Halten Sie sich stets an die in den technischen Daten des Produkts angegebenen Zeiten und Bedingungen.
5.5 Trennfugen und Eingusssystem richtig gestalten
Bei Vakuumgussformen müssen die Trennfugen im Allgemeinen entsprechend der Struktur des Urmodells gestaltet werden. Zusätzlich sind geeignete Eingussöffnungen, Entlüftungskanäle und gegebenenfalls erforderliche Hilfsstrukturen vorzusehen.
Ein gut gestaltetes Trennsystem erleichtert das Entfernen des Urmodells und das Entformen der reproduzierten Bauteile. Außerdem kann es Probleme wie Formversatz, Gratbildung und unvollständiges Befüllen reduzieren.
Bei komplexen Bauteilen sollten Hinterschneidungen und Entformungsrichtungen im Voraus bewertet werden. Möglicherweise sind mehrere Trennflächen oder zusätzliche Schnitte erforderlich.
Die Positionen der Eingussöffnungen und Entlüftungskanäle beeinflussen ebenfalls den Harzfluss und die Luftabfuhr. Sie sollten daher entsprechend der Geometrie des Bauteils gestaltet werden.
5.6 Kompatibilität zwischen Silikon und dem vorgesehenen Harz bestätigen
Vakuumguss-Silikon wird hauptsächlich in Kombination mit PU-Harz zur Herstellung von Rapid-Prototyping-Bauteilen verwendet. Verschiedene Harzrezepturen können sich jedoch hinsichtlich ihrer chemischen Zusammensetzung, Aushärtungstemperatur und Reaktionseigenschaften unterscheiden.
Das aktuelle Produktsortiment von MinghuiLink eignet sich für die Verwendung mit verschiedenen Arten von PU-Harz, darunter Harzmaterialien, die bestimmte Eigenschaften von ABS, POM, PC, PMMA, TPE und glasfaserverstärktem Nylon simulieren sollen.
Die konkrete Materialverträglichkeit muss jedoch weiterhin anhand der jeweiligen Harzqualität und der tatsächlichen Verarbeitungsbedingungen überprüft werden. Bei neuen Harzen oder speziellen Rezepturen sollten Sie zunächst einen Gießversuch mit einer kleinen Charge durchführen. Überprüfen Sie das Aushärtungsverhalten, die Entformungsergebnisse und mögliche Veränderungen an der Formoberfläche, bevor Sie mit der regulären Produktion beginnen.
5.7 Auf die Kompatibilität zwischen den Aushärtungssystemen achten
Kondensationsvernetzendes und additionsvernetzendes Silikon verwenden unterschiedliche Aushärtungsmechanismen und weisen eine unterschiedliche Empfindlichkeit gegenüber der Verarbeitungsumgebung und Verunreinigungen auf.
Insbesondere additionsvernetzendes Silikon sollte vor dem Kontakt mit schwefelhaltigen Substanzen, Zinnverbindungen und bestimmten Aminverbindungen geschützt werden. Diese Verunreinigungen können eine Aushärtungshemmung verursachen, die zu lokal unvollständig ausgehärteten Bereichen oder einer klebrigen Oberfläche führt.
Bei kondensationsvernetzendem Silikon sollte die entsprechende Härterkomponente in einem ordnungsgemäß verschlossenen Behälter aufbewahrt werden. Längerer Kontakt mit Luft oder Feuchtigkeit kann die Leistungsfähigkeit des Katalysators beeinträchtigen.
Bestätigen Sie daher vor der Verwendung das Aushärtungssystem des Silikons, halten Sie Werkzeuge und Urmodelle sauber und befolgen Sie die Verarbeitungshinweise des jeweiligen Produkts.
5.8 Silikonformen sachgerecht pflegen und lagern
Bei wiederholter Verwendung müssen Vakuumguss-Silikonformen ordnungsgemäß gereinigt, entformt und gelagert werden.
Entfernen Sie nach jedem Gießzyklus umgehend Harzrückstände und Verunreinigungen aus der Form. Überprüfen Sie die Trennflächen, Eingussöffnungen und den Formhohlraum auf mögliche Beschädigungen.
Vermeiden Sie bei Nichtgebrauch eine längere Kompression, übermäßige Dehnung, direkte Sonneneinstrahlung und den Kontakt mit ungeeigneten Temperaturen. Lagern Sie die Form gemäß den Empfehlungen des Silikonanbieters.
Eine sachgerechte Pflege hilft, vorzeitige Formschäden zu vermeiden und die Qualität der nachfolgenden Reproduktionen zu erhalten.
6. Häufig gestellte Fragen
- Q1: Was ist der Unterschied zwischen Vakuumguss-Silikon und herkömmlichem Abformsilikon?
-
Vakuumguss-Silikon ist ein spezieller RTV-2-Silikonkautschuk, der für Rapid Prototyping und die Reproduktion kleiner Serien entwickelt wurde. Es stellt höhere Anforderungen an Härte, mechanische Festigkeit, Maßstabilität, Detailwiedergabe und Entformungseigenschaften.
Herkömmliches Abformsilikon ist in verschiedenen Härtegraden und Leistungsvarianten für unterschiedliche Anwendungen erhältlich, eignet sich jedoch nicht zwangsläufig für Vakuumgießverfahren.
Bei der Materialauswahl sollten die Formstruktur, das vorgesehene Harz und die tatsächlichen Verarbeitungsanforderungen berücksichtigt werden. Nicht jedes Abformsilikon kann direkt als Ersatz für Vakuumguss-Silikon verwendet werden.
- Q2: Welche Härte wird üblicherweise für Vakuumguss-Silikon verwendet?
-
Vakuumguss-Silikon wird im Allgemeinen mit Rezepturen mittlerer bis hoher Härte hergestellt, damit die Formen ihre Maß- und Strukturstabilität besser beibehalten können.
Beispielsweise decken entsprechende Produkte aus dem aktuellen Sortiment von MinghuiLink einen Bereich von etwa 35–50 Shore A ab. Die tatsächliche Härte sollte entsprechend der Größe des Urmodells, der Formstruktur, der Entformungsmethode und den Anforderungen an das reproduzierte Bauteil ausgewählt werden.
- Q3: Welche Harzarten können mit Vakuumguss-Silikon verwendet werden?
-
Vakuumguss-Silikon wird hauptsächlich mit Polyurethanharz (PU) zur Herstellung von Prototypen verwendet. Verschiedene PU-Harzrezepturen können bestimmte Eigenschaften von Materialien wie ABS, POM, PC, PMMA, TPE und glasfaserverstärktem Nylon simulieren.
Verschiedene Harze können jedoch unterschiedliche Aushärtungstemperaturen, Wärmeentwicklungseigenschaften und chemische Zusammensetzungen aufweisen. Überprüfen Sie vor der Verwendung stets die Kompatibilität zwischen dem Silikon und dem vorgesehenen Harz.
- Q4: Muss Vakuumguss-Silikon vakuumentgast werden?
-
Eine Vakuumentgasung wird im Allgemeinen empfohlen.
Sie hilft dabei, Luft aus dem gemischten Flüssigsilikon zu entfernen. Dadurch wird das Risiko reduziert, dass sich Blasen im Inneren der Form oder auf der Oberfläche des Formhohlraums bilden, und die Reproduktionsqualität der Form verbessert.
Die konkreten Entgasungsparameter sollten entsprechend der Silikonviskosität, der Topfzeit und den Anlagenbedingungen bestimmt werden.
- Q5: Wie oft kann eine Vakuumguss-Silikonform wiederverwendet werden?
-
Vakuumguss-Silikonformen können wiederverwendet werden. Nach der Aushärtung verfügt das Silikon über eine gewisse mechanische Festigkeit und Elastizität und eignet sich dadurch für wiederholte Harzgüsse.
Es gibt jedoch keine feste Anzahl von Nutzungszyklen, die für alle Produkte gilt. Die tatsächliche Lebensdauer der Form hängt von der Silikonrezeptur, dem Harztyp, der während der Aushärtung entstehenden Wärme, der Formstruktur und der Entformungsmethode ab.
- Q6: Ist Vakuumguss-Silikon sowohl als kondensationsvernetzendes als auch als additionsvernetzendes System erhältlich?
-
Ja. Vakuumguss-Silikon ist sowohl als kondensationsvernetzendes als auch als additionsvernetzendes System erhältlich.
Die beiden Systeme unterscheiden sich hinsichtlich Mischungsverhältnis, Aushärtungsreaktion, Leistungsmerkmalen und Materialverträglichkeit. Wählen Sie entsprechend dem jeweiligen Projekt eine geeignete Produktqualität aus und befolgen Sie das technische Datenblatt des Produkts.
- Q7: Welche Vorteile bietet transparentes oder transluzentes Vakuumguss-Silikon?
-
Transparentes oder transluzentes Silikon erleichtert es dem Anwender, die Konturen und innere Struktur des Urmodells zu erkennen. Besonders beim Aufschneiden der Form nach der Aushärtung bietet es eine bessere Sicht auf die Schnittposition und reduziert das Risiko, versehentlich wichtige Merkmale zu beschädigen.
Bei komplexen Urmodellen, bei denen die Trennfuge besonders präzise kontrolliert werden muss, bietet transparentes oder transluzentes Silikon praktische Vorteile bei der Verarbeitung.
- Q8: Ist das Vakuumgießen für die Massenproduktion geeignet?
-
Das Vakuumgießen eignet sich hauptsächlich für die Produktentwicklung, die Funktionsvalidierung und die Reproduktion in kleinen Serien.
Im Vergleich zu Metall-Spritzgießwerkzeugen erfordern Silikonformen in der Regel eine geringere Anfangsinvestition. Dadurch eignen sie sich für frühe Prototyping-Phasen und begrenzte Produktionsläufe. Allerdings weisen Silikonformen Einschränkungen hinsichtlich Lebensdauer und Produktionszyklus auf und sind daher nicht zwangsläufig für eine kontinuierliche Großserienfertigung geeignet.
7. Fazit
Vakuumguss-Silikon ist ein spezieller zweikomponentiger RTV-2-Flüssigsilikonkautschuk, der für Rapid Prototyping und die Reproduktion kleiner Serien entwickelt wurde. Zu seinen wichtigsten Vorteilen gehören eine vergleichsweise hohe Härte, gute Maßstabilität, mechanische Festigkeit, präzise Detailwiedergabe, Beständigkeit gegenüber der bei der Harzaushärtung entstehenden Wärme und gute Entformungseigenschaften.
Diese Eigenschaften machen es für Automobilkomponenten, Gehäuse für Unterhaltungselektronik, Gehäuse für medizinische Geräte, Industriedesign-Prototypen und andere Rapid-Prototyping-Anwendungen geeignet.
Bei der Auswahl von Vakuumguss-Silikon reicht es jedoch nicht aus, nur die Härte oder eine einzelne physikalische Eigenschaft zu berücksichtigen. Auch Weiterreißfestigkeit, Formstruktur, Harzverträglichkeit, Aushärtungsbedingungen und die tatsächlichen Anwendungsanforderungen müssen bewertet werden.
Die Auswahl des richtigen Vakuumguss-Silikons in Kombination mit einem geeigneten Urmodelldesign, einer korrekten Vakuumentgasung und professionellen Techniken zur Formenherstellung ist entscheidend für die Produktion hochwertiger Reproduktionsteile.
Wir schätzen Ihre Kommentare, bitten Sie jedoch, keine bedeutungslosen oder irrelevanten Inhalte zu veröffentlichen. Bitte lesen Sie unsere Kommentarrichtlinie, bevor Sie kommentieren.