Le silicone pour coulée sous vide est un caoutchouc de silicone liquide bicomposant spécialement conçu pour le prototypage rapide et la production en petites séries. Il utilise généralement un système de vulcanisation à température ambiante (RTV-2) et est disponible en formulations à base de silicone à l’étain (polymérisation par condensation) et de silicone au platine (polymérisation par addition).
Comparé aux silicones pour moules à usage général, le silicone pour coulée sous vide accorde une plus grande importance à la stabilité dimensionnelle du moule, à sa dureté, à sa résistance mécanique et à sa capacité à reproduire les détails. Une fois polymérisé, le moule en silicone peut être utilisé avec un équipement de coulée sous vide pour fabriquer des pièces prototypes aux structures complexes et aux surfaces finement détaillées, à partir de matériaux tels que la résine polyuréthane (PU).
Le procédé de coulée sous vide est largement utilisé pour le prototypage rapide de composants automobiles, de boîtiers d’appareils électroniques grand public, de carters d’équipements médicaux et d’autres produits industriels. Les moules en silicone permettent de reproduire de petites séries de pièces et de valider leur apparence et leur structure sans avoir à investir initialement dans un outillage métallique rigide.
Cet article présente les principales caractéristiques du silicone pour coulée sous vide, ses avantages pour la fabrication de moules, ses applications courantes ainsi que les points importants à prendre en compte lors du choix du matériau et de son utilisation.
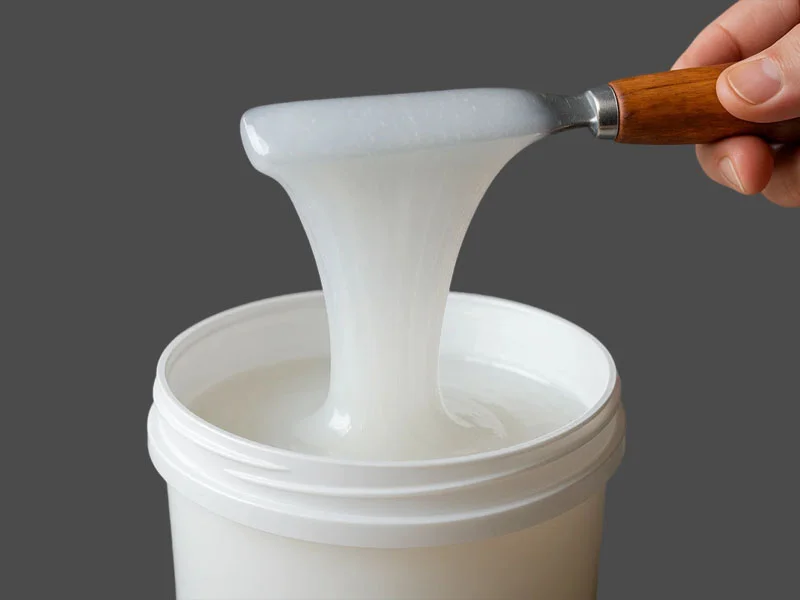 Silicone pour coulée sous vide
1. Qu’est-ce que le silicone pour coulée sous vide ?
Le silicone pour coulée sous vide est un caoutchouc de silicone bicomposant vulcanisant à température ambiante (RTV-2), utilisé pour fabriquer des moules destinés à la coulée sous vide. Il est principalement conçu pour le prototypage rapide et la production en petites séries. Il sert couramment à fabriquer des moules souples permettant de couler de la résine polyuréthane et d’autres matériaux compatibles.
Le procédé de fabrication du moule consiste à couler du silicone liquide autour d’un modèle maître, puis à effectuer un dégazage sous vide avant de laisser le matériau polymériser. Une fois le silicone durci, le moule est découpé le long d’un plan de joint prédéfini afin de retirer le modèle maître. Il reste alors une cavité qui reproduit la pièce d’origine. Le moule est ensuite réassemblé et placé dans une machine de coulée sous vide, où la résine correspondante est coulée pour produire des pièces identiques à l’original.
Il est important de distinguer le silicone pour coulée sous vide, le dégazage sous vide et le procédé de coulée sous vide. Il s’agit de trois notions différentes :
- Silicone pour coulée sous vide : matériau en caoutchouc de silicone utilisé pour fabriquer des moules souples de reproduction.
- Dégazage sous vide : procédé qui consiste à utiliser un équipement sous vide pour éliminer l’air du silicone liquide mélangé et ainsi réduire la présence de bulles dans le moule.
- Coulée sous vide : procédé consistant à couler de la résine dans un moule en silicone à l’aide d’un environnement sous vide afin de faciliter le remplissage et le moulage.
Le silicone pour coulée sous vide est actuellement disponible en deux principaux systèmes de polymérisation : le silicone polycondensation, à catalyseur d’étain, et le silicone polyaddition, à catalyseur de platine. Selon le système et la gamme de produits, la dureté, le rapport de mélange, la viscosité, la durée de vie en pot, le temps de polymérisation et les propriétés mécaniques peuvent varier. Le produit adapté doit être choisi en fonction des exigences de chaque application.
2. Principaux avantages
2.1 Une dureté plus élevée pour une meilleure stabilité dimensionnelle du moule
La stabilité dimensionnelle est l’une des exigences de performance les plus importantes pour les moules en silicone destinés à la coulée sous vide.
Lors de la coulée sous vide, les moules en silicone subissent des opérations répétées : assemblage, serrage, coulée assistée par le vide et démoulage. Si le matériau n’est pas suffisamment dur ou si le moule ne bénéficie pas d’un soutien structurel adéquat, la cavité risque de se déformer, ce qui peut affecter les dimensions et la précision géométrique des pièces reproduites.
Le silicone pour coulée sous vide utilise généralement des formulations de dureté moyenne à élevée, qui permettent aux moules polymérisés de conserver plus efficacement leur forme.
Par exemple, la gamme actuelle de silicones pour coulée sous vide de MinghuiLink couvre une plage de dureté d’environ 35 à 50 Shore A, offrant ainsi plusieurs options pour différentes structures de moules et différents projets de reproduction de prototypes.
Une dureté plus élevée contribue à limiter la déformation du moule lors de sa manipulation et de la coulée. Elle convient particulièrement aux moules de grande taille, aux structures relativement complexes et aux applications de prototypage exigeant une grande précision dimensionnelle.
Cependant, une dureté plus élevée n’est pas systématiquement préférable. Pour les moules présentant des contre-dépouilles profondes, des surfaces courbes complexes ou des zones de démoulage étroites, il faut également prendre en compte la souplesse et la résistance à la déchirure du matériau.
2.2 Une résistance mécanique élevée pour des coulées répétées
La coulée sous vide est couramment utilisée pour produire plusieurs pièces prototypes identiques ou similaires. Le moule doit donc résister aux opérations répétées d’assemblage, de coulée et de démoulage.
Si le silicone ne présente pas une résistance mécanique suffisante, une utilisation répétée peut provoquer des déchirures sur les bords, des dommages localisés ou une déformation de la cavité, ce qui affecte la qualité des reproductions suivantes.
Le silicone pour coulée sous vide utilise généralement des formulations à résistance élevée afin d’améliorer la capacité du moule à supporter les contraintes mécaniques et de limiter les dommages dans des conditions normales d’utilisation.
La résistance à la déchirure est l’un des principaux indicateurs de la durabilité d’un moule en silicone. Une attention particulière doit être portée aux zones situées autour des plans de joint, des canaux de coulée, des sections à parois minces et des contre-dépouilles complexes.
Il convient de noter que la durée de vie réelle du moule dépend également de la résine utilisée, de la température de coulée, de la conception du moule, de la méthode de démoulage et des conditions d’entretien. Elle ne peut pas être déterminée uniquement à partir de la dureté du silicone ou d’une seule propriété physique.
2.3 Une excellente reproduction des détails
Les pièces prototypes réalisées par prototypage rapide doivent souvent reproduire les textures de surface, les contours des arêtes, les trous et les caractéristiques géométriques complexes du modèle maître. La capacité du moule en silicone à restituer ces détails est donc particulièrement importante.
Le silicone pour coulée sous vide offre une bonne capacité de reproduction des détails. Avec des techniques de fabrication de moules adaptées, il peut transférer dans la cavité les textures, les reliefs, les creux et les contours fins de la surface du modèle maître.
Pour les composants d’intérieur automobile, les boîtiers de produits électroniques, les pièces décoratives et d’autres prototypes industriels, une bonne reproduction des détails contribue à améliorer la qualité de surface et la régularité de l’apparence des pièces reproduites.
La qualité finale de reproduction dépend non seulement du silicone lui-même, mais aussi de l’état de surface du modèle maître, de la viscosité du silicone, de l’homogénéité du mélange, de l’efficacité du dégazage sous vide et des méthodes de fabrication du moule.
2.4 Une bonne résistance thermique adaptée aux procédés de polymérisation des résines
Lors de la coulée sous vide, les résines PU couramment utilisées peuvent dégager de la chaleur pendant le mélange et la polymérisation. Le moule doit pouvoir supporter la chaleur générée par la polymérisation de la résine ainsi que les conditions de température prévues par le procédé réel.
Le silicone pour coulée sous vide présente généralement une résistance thermique adaptée à ses procédés de reproduction prévus. Dans les conditions d’utilisation spécifiées, il peut conserver la structure et les performances du moule tout en contribuant à limiter les changements provoqués par la chaleur dégagée pendant la polymérisation de la résine.
Pour les systèmes de résine nécessitant une polymérisation à chaud, la qualité de silicone doit également être choisie en fonction de la température de polymérisation de la résine, de ses caractéristiques de dégagement de chaleur et des conditions réelles de mise en œuvre.
Il est important de noter que la résistance thermique varie selon les produits en silicone. Le simple fait qu’un produit soit classé comme silicone pour coulée sous vide ne signifie pas qu’il convient à toutes les résines haute température ou à tous les procédés chauffés. Consultez toujours la fiche technique du produit et effectuez des essais préalables.
2.5 De bonnes propriétés de démoulage pour reproduire des pièces complexes
Les moules destinés à la coulée sous vide servent souvent à reproduire des pièces comportant des trous, des rainures, des surfaces courbes et certaines contre-dépouilles. Après polymérisation, le silicone doit présenter une élasticité et des propriétés de démoulage adaptées afin de permettre le retrait des pièces reproduites hors de la cavité.
Les matériaux en silicone possèdent un certain degré de souplesse et peuvent se déformer de manière appropriée pendant le démoulage. Associée à un plan de joint bien conçu, cette souplesse contribue à faciliter le retrait des pièces aux structures complexes.
En outre, le silicone pour coulée sous vide offre généralement de bonnes propriétés de démoulage, ce qui aide à limiter l’adhérence entre les pièces reproduites et la cavité du moule et facilite les productions répétées.
Pour les pièces présentant des contre-dépouilles profondes, des parois minces ou des géométries complexes, la conception du moule doit néanmoins être étudiée avec soin. Les surfaces de joint, les découpes auxiliaires et les directions de démoulage doivent être planifiées de manière appropriée. Un agent de démoulage compatible avec le système de résine peut être utilisé si nécessaire.
2.6 Des versions transparentes ou translucides pour faciliter la découpe du moule
Certains silicones pour coulée sous vide sont disponibles en formulations transparentes ou translucides, offrant une meilleure visibilité pendant la fabrication du moule.
Après la polymérisation, les moules destinés à la coulée sous vide doivent généralement être découpés le long des plans de joint afin de retirer le modèle maître et de former une cavité complète. Pour les modèles maîtres aux formes complexes, comportant des rainures profondes ou plusieurs contre-dépouilles, la transparence du matériau permet aux opérateurs d’observer la structure interne et de déterminer les emplacements de découpe.
Le silicone translucide permet également de repérer plus facilement le contour du modèle maître à l’intérieur du moule, réduisant ainsi le risque d’endommager accidentellement des caractéristiques importantes pendant la découpe.
Cependant, la transparence ne remplace ni une conception appropriée des plans de joint ni des techniques professionnelles de découpe des moules. Pour les modèles maîtres particulièrement complexes, le parcours de découpe doit toujours être planifié à l’avance afin de ne pas compromettre la précision du réassemblage du moule lors des utilisations répétées.
2.7 Disponible en systèmes à base d’étain et de platine
Les différents projets de coulée sous vide peuvent présenter des exigences différentes en matière de performances des matériaux, de temps de travail, de méthode de polymérisation et de coût.
Le silicone pour coulée sous vide est disponible en systèmes de silicone polycondensation et de silicone polyaddition. Les utilisateurs peuvent ainsi choisir le produit adapté en fonction des exigences réelles de leur projet.
- Silicone polycondensation : bénéficie d'une longue expérience d'utilisation dans la fabrication de moules et convient à une grande variété de modèles maîtres industriels et de projets de reproduction. Selon les produits, la dureté, la résistance, le rapport de mélange et le temps de polymérisation peuvent varier.
- Silicone polyaddition : disponible en différentes duretés et différents niveaux de transparence. Certaines qualités offrent une résistance élevée à la déchirure et conviennent aux projets présentant des exigences spécifiques en matière de performances du moule et de reproduction.
Il est important de noter que ces deux systèmes diffèrent par leur formulation, leur rapport de mélange, leur réaction de polymérisation et leur compatibilité avec les matériaux. Ne mélangez pas la partie A et la partie B provenant de systèmes différents et n’appliquez pas directement les paramètres de mise en œuvre d’une qualité de produit à une autre.
3. Applications
Le silicone pour coulée sous vide est principalement utilisé pour le prototypage rapide, la reproduction en petites séries et le développement de produits industriels. Il convient particulièrement aux projets qui exigent une bonne qualité de surface, des structures détaillées et la validation des performances des matériaux.
3.1 Prototypes de composants automobiles
Les composants automobiles constituent une application courante du prototypage rapide.
Lors de la conception et du développement automobile, il est nécessaire de produire au préalable des prototypes de certains composants intérieurs, pièces extérieures et éléments fonctionnels afin d’évaluer leur structure, leur apparence et leurs performances d’assemblage.
Le silicone pour coulée sous vide peut servir à fabriquer des moules de reproduction pour ces pièces. Différentes formulations de résine PU peuvent ensuite être coulées dans les moules afin de reproduire des composants de tableau de bord, des grilles automobiles, des éléments de garniture intérieure et d’autres pièces prototypes.
Selon la qualité de résine utilisée, les pièces reproduites peuvent présenter une apparence et certaines caractéristiques de performance similaires à celles de l’ABS, du PC ou d’autres plastiques techniques.
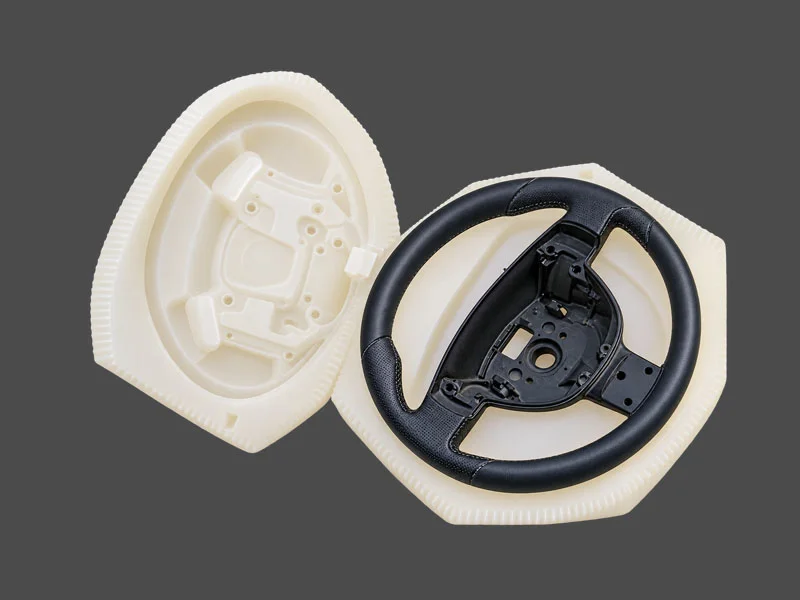 Moule en silicone pour volants automobiles
3.2 Boîtiers d’appareils électroniques grand public
Les produits électroniques grand public présentent souvent des contours de boîtier complexes, des structures de boutons, des ouvertures pour les interfaces et des textures de surface.
Pendant le développement d’un produit, le silicone pour coulée sous vide peut être utilisé pour fabriquer des moules destinés aux boîtiers électroniques, puis pour réaliser des reproductions en petites séries à l’aide de résine PU compatible.
Les applications courantes comprennent :
- Les boîtiers d’appareils électroniques et les coques de protection.
- Les panneaux de commande et les composants d’interface utilisateur.
- Les boîtiers d’appareils électroménagers.
- Les modèles de validation structurelle pour les produits électroniques.
- Les composants décoratifs présentant des textures de surface fines.
Cette méthode convient à la validation de la conception des produits, à l’évaluation de leur apparence et à la production de prototypes en petites séries.
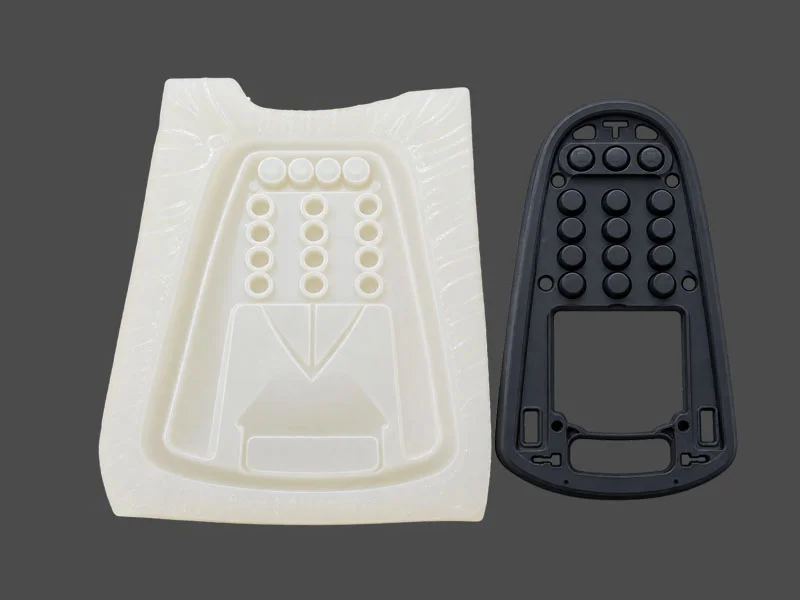 Moule en silicone pour boîtiers de produits électroniques
3.3 Boîtiers d’équipements médicaux et prototypes structurels
Lors du développement d’équipements médicaux, il est souvent nécessaire de produire des boîtiers, des composants structurels et des échantillons de présentation pour contrôler les dimensions, vérifier l’assemblage et évaluer l’apparence.
Le silicone pour coulée sous vide peut être utilisé pour reproduire des boîtiers d’équipements médicaux, des panneaux d’appareils et d’autres composants prototypes non implantables présentant des contours complexes et des structures détaillées.
Il est important de noter que les pièces prototypes fabriquées par coulée sous vide ne sont pas automatiquement qualifiées pour une utilisation dans des dispositifs médicaux. L’aptitude d’un produit fini à une application clinique ou au contact avec le corps humain doit être évaluée en fonction des matériaux, de la structure et des conditions réelles d’utilisation.
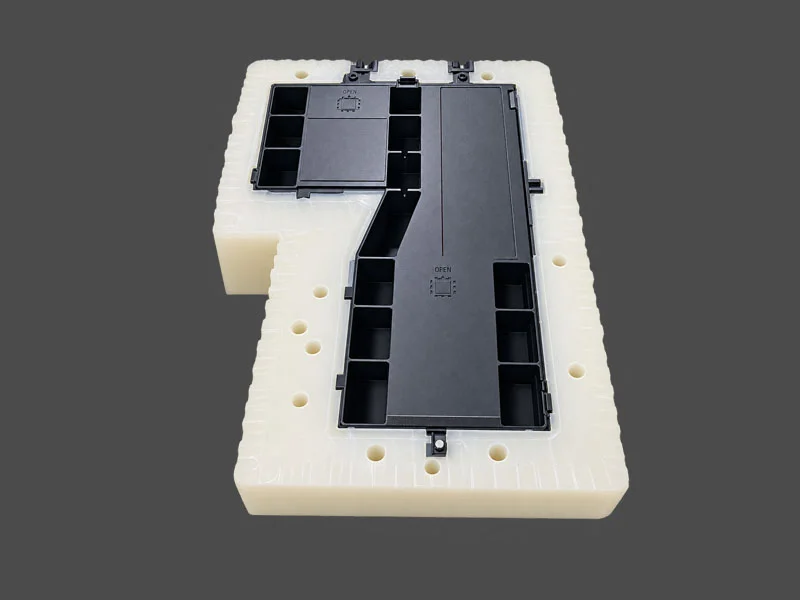 Moule en silicone pour boîtiers d’équipements médicaux
3.4 Prototypage rapide et production en petites séries
La coulée sous vide est une méthode largement utilisée pour le prototypage rapide et la production en petites séries.
Lorsqu’un produit se trouve encore au stade de validation de la conception ou que la quantité requise ne justifie pas l’investissement dans un moule métallique pour le moulage par injection, un modèle maître peut d’abord être fabriqué par impression 3D ou par une autre méthode de production. Le silicone pour coulée sous vide est ensuite utilisé pour fabriquer un moule souple de reproduction.
Ce procédé permet de reproduire des pièces aux géométries complexes. En choisissant différentes formulations de résine PU, il est possible de produire des prototypes présentant différentes duretés, souplesses, transparences et autres caractéristiques de performance.
C’est pourquoi la coulée sous vide est couramment utilisée pour l’évaluation de l’apparence des produits, les essais d’assemblage, le prototypage fonctionnel et la validation du marché.
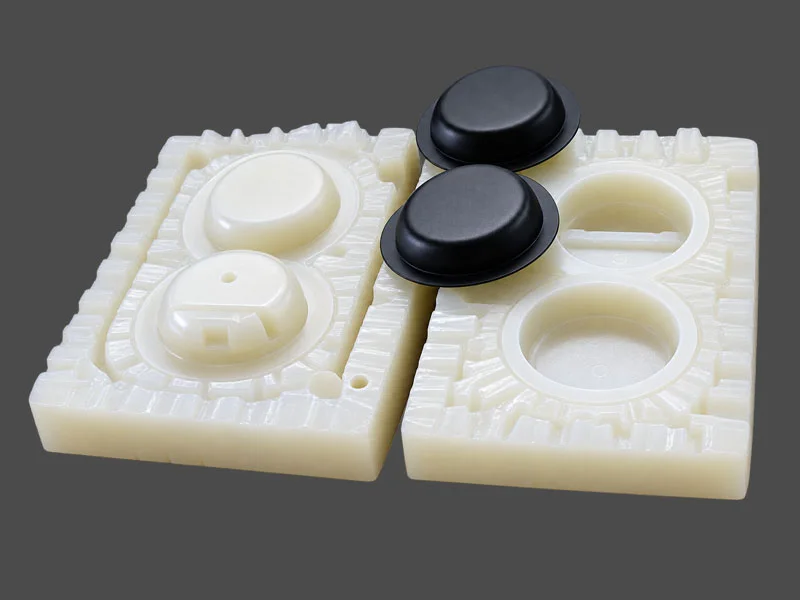 Moule en silicone pour coulée sous vide
3.5 Maquettes de présentation et prototypes de design industriel
Le silicone pour coulée sous vide peut également être utilisé pour fabriquer des maquettes de présentation et des prototypes de design industriel destinés aux projets nécessitant une démonstration claire de l’apparence, de la structure et de la finition de surface d’un produit.
Par exemple, les boîtiers de robots, les composants d’instruments scientifiques, les maquettes de conception de produits et d’autres pièces industrielles de présentation peuvent être reproduits en petites séries à l’aide de moules en silicone.
En choisissant des résines de coulée présentant différentes propriétés, il est également possible de fabriquer des pièces reproduites offrant un certain degré de rigidité, de souplesse, de transparence ou d’autres caractéristiques souhaitées.
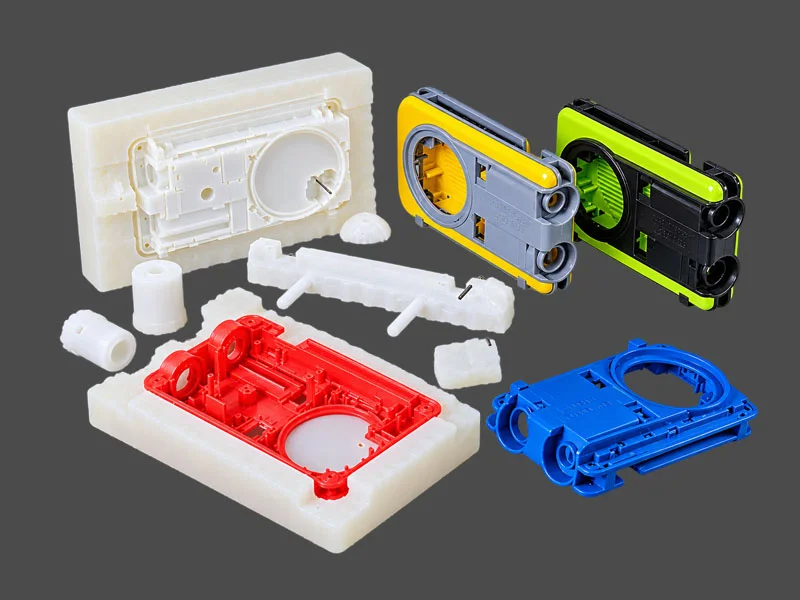 Moule en silicone pour prototypes de design industriel
4. Comment choisir le bon produit ?
Les différents projets de coulée sous vide présentent des exigences différentes en matière de performances des moules. Lors du choix d’un produit, ne vous concentrez pas uniquement sur la dureté du silicone. Il convient également de prendre en compte la résistance à la déchirure, la stabilité dimensionnelle, la viscosité, la transparence, la résistance thermique et la compatibilité avec la résine.
4.1 Choisir la dureté en fonction de la conception du moule
La dureté influe sur la capacité de soutien, la déformation et les performances de démoulage des moules en silicone.
Les moules destinés à la coulée sous vide nécessitent généralement un certain niveau de dureté afin de préserver les dimensions de la cavité et la précision géométrique.
Les recommandations suivantes peuvent servir de guide lors du choix d’un produit :
- Silicone de dureté moyenne : convient à la reproduction de prototypes présentant des structures classiques et offre un bon équilibre entre le maintien de la forme et la souplesse nécessaire au démoulage.
- Silicone de dureté élevée : convient aux projets exigeant une meilleure stabilité dimensionnelle et une plus grande capacité de soutien du moule.
- Structures avec des contre-dépouilles complexes : nécessitent de prendre en compte à la fois l’allongement du matériau et sa résistance à la déchirure. Le produit présentant la dureté la plus élevée n’est pas nécessairement le meilleur choix.
Par exemple, certaines qualités de la gamme actuelle de silicones pour coulée sous vide de MinghuiLink présentent une dureté d’environ 35 à 50 Shore A. La qualité précise doit être choisie en fonction de la structure du modèle maître, des dimensions des pièces à reproduire et de la méthode de démoulage.
4.2 Prendre en compte la résistance à la déchirure et les propriétés mécaniques
La résistance à la déchirure est un indicateur important de la durabilité des moules en silicone.
Lors de la découpe, de l’assemblage du moule et des démoulages répétés, les plans de joint, les canaux de coulée et les sections minces des moules destinés à la coulée sous vide peuvent subir des contraintes mécaniques considérables.
Si la résistance à la déchirure est insuffisante, le moule risque de subir des dommages localisés après plusieurs utilisations, ce qui affecte à la fois sa durée de vie et la qualité des pièces reproduites.
Pour les projets présentant des structures complexes, de nombreuses sections à parois minces ou des opérations de coulée répétées, il est donc important de comparer attentivement la résistance à la déchirure et les autres propriétés mécaniques des différentes qualités de produits.
4.3 Choisir une viscosité adaptée aux détails du modèle maître
La viscosité du silicone influe sur sa fluidité, son écoulement lors de la coulée et sa capacité à libérer l’air.
Pour les modèles maîtres présentant des textures fines, des éléments étroits ou des contours complexes, une fluidité adaptée permet au silicone d’entrer pleinement en contact avec la surface du modèle maître et de réduire le risque de ne pas reproduire certains détails localisés.
Cependant, une viscosité trop élevée peut rendre le mélange et la coulée plus difficiles, tout en gênant l’évacuation naturelle des bulles d’air.
Lors du choix d’un produit, tenez compte de la taille du modèle maître, de la complexité de sa structure et des capacités de l’équipement de dégazage sous vide afin de déterminer la viscosité appropriée.
4.4 Choisir un silicone transparent ou translucide en fonction des exigences du procédé
Si le modèle maître présente une structure complexe et que le moule doit être ouvert par découpe après polymérisation, un silicone transparent ou translucide peut être une option intéressante.
Ces matériaux facilitent l’observation des contours internes du modèle maître et l’identification des emplacements de découpe. Ils aident ainsi les opérateurs à planifier le plan de joint et à réduire les erreurs de découpe.
Si la visibilité ne constitue pas une exigence particulière du projet, choisissez une couleur ou un niveau de transparence adapté en fonction de la dureté, de la résistance, du coût et des autres exigences de performance.
4.5 Vérifier la résistance thermique et la compatibilité avec la résine
La résine PU est couramment utilisée pour la coulée sous vide, mais les différentes résines peuvent présenter des différences importantes en matière de rapport de mélange, de viscosité, de dégagement de chaleur et de température de polymérisation.
Lors du choix du silicone, il faut donc vérifier qu’il est compatible avec la résine prévue et qu’il peut résister aux conditions de température rencontrées pendant les étapes réelles de coulée et de polymérisation.
Par exemple, certaines résines dégagent une quantité importante de chaleur pendant leur polymérisation, tandis que certains procédés nécessitent également de préchauffer le moule ou la résine. Consultez la documentation technique fournie par le fabricant de résine et le fournisseur de silicone afin de confirmer les conditions d’utilisation appropriées.
Ne déterminez pas l’aptitude d’un produit à une application en vous basant uniquement sur des appellations telles que « silicone résistant à la chaleur » ou « silicone pour coulée sous vide ».
4.6 Choisir une durée de vie en pot et un temps de polymérisation adaptés
La durée de vie en pot du silicone influe sur l’organisation des opérations de mélange, de coulée et de dégazage sous vide, tandis que le temps de polymérisation détermine la durée totale du cycle de fabrication du moule.
Pour les modèles maîtres de grande taille ou les projets présentant des structures complexes, il faut prévoir suffisamment de temps pour le mélange et la coulée afin d’éviter que le matériau ne devienne sensiblement plus visqueux avant la fin du procédé.
En outre, la température ambiante influe sur la vitesse de polymérisation du silicone. Lors de l’application, contrôlez le rapport de mélange, le temps de travail et les conditions de polymérisation conformément à la fiche technique de la qualité de produit utilisée.
5. Points importants à prendre en compte
La qualité finale d’un moule destiné à la coulée sous vide dépend non seulement du matériau en silicone, mais aussi de la qualité du modèle maître, de la conception du moule, du dégazage sous vide et du procédé réel de coulée.
5.1 Veiller à la bonne qualité de surface du modèle maître
Le silicone pour coulée sous vide reproduit les détails de la surface du modèle maître. L’état de surface de ce dernier influe donc directement sur l’apparence des pièces finales reproduites.
Si le modèle maître présente des rayures, des creux, de la poussière ou d’autres défauts de surface, ces imperfections seront généralement également reproduites dans le moule en silicone et sur les pièces finales.
Avant de fabriquer le moule, inspectez la surface du modèle maître, éliminez la poussière et les résidus, puis effectuez un ponçage, un polissage ou d’autres traitements de surface selon les exigences du produit fini.
Pour les modèles maîtres imprimés en 3D, tenez également compte de l’influence des lignes de couche, des marques de supports et de l’état de surface du matériau sur la qualité de reproduction.
5.2 Effectuer correctement le dégazage sous vide
De l’air peut facilement rester emprisonné dans le silicone liquide pendant le mélange et la coulée. Si des bulles subsistent à la surface de la cavité ou à l’intérieur du moule, elles peuvent provoquer des trous, des piqûres ou d’autres défauts sur les pièces reproduites.
Le dégazage sous vide constitue donc une étape importante de la fabrication des moules en silicone destinés à la coulée sous vide.
En règle générale, les parties A et B doivent être mesurées séparément, puis mélangées soigneusement conformément à la documentation technique du produit. Le silicone mélangé est ensuite placé dans un équipement sous vide afin d’éliminer autant que possible les bulles d’air résiduelles.
Pour les modèles maîtres présentant des structures complexes ou exigeant une grande précision des détails de surface, il convient également de tenir compte de la méthode de coulée et du positionnement du modèle maître afin de limiter l’emprisonnement de l’air.
Il est important de noter que la durée de dégazage et le niveau de vide doivent être déterminés en fonction de la viscosité du silicone, de sa durée de vie en pot et des capacités de l’équipement. N’appliquez pas systématiquement les mêmes paramètres à tous les produits.
5.3 Respecter strictement le rapport de mélange spécifié pour les parties A et B
Le silicone pour coulée sous vide se compose généralement de deux composants, la partie A et la partie B. Le rapport de mélange peut varier d’un produit à l’autre.
Par exemple, certaines qualités de silicone polycondensation de la gamme actuelle de MinghuiLink utilisent un rapport partie A / partie B de 100:3, tandis que certaines qualités de silicone polyaddition utilisent un rapport de 1:1 ou d’autres proportions spécifiées.
Il ne faut donc pas interchanger les rapports de mélange de différentes qualités de produits ni supposer un rapport de mélange en fonction du seul système utilisé, qu’il s’agisse d’un silicone polycondensation ou d’un silicone polyaddition.
Utilisez des outils de mesure et des récipients propres pour effectuer le mélange. Mesurez les quantités avec précision et remuez soigneusement, en raclant le fond et les parois du récipient afin de garantir une répartition homogène des deux composants.
5.4 Laisser le silicone polymériser complètement avant de découper le moule
Le moule en silicone doit atteindre l’état de polymérisation spécifié avant de procéder aux opérations de découpe et de démoulage.
Si le silicone est découpé avant d’avoir complètement polymérisé, les bords du moule risquent de se déformer, les surfaces de coupe peuvent devenir irrégulières ou la structure interne peut être endommagée.
Le temps de polymérisation varie en fonction de la formulation, du rapport de mélange et de la température ambiante. Respectez toujours la durée et les conditions indiquées dans la fiche technique du produit.
5.5 Concevoir correctement les plans de joint et le système de coulée
Les moules destinés à la coulée sous vide nécessitent généralement des plans de joint adaptés à la structure du modèle maître, ainsi que des canaux de coulée, des évents et, si nécessaire, des dispositifs auxiliaires appropriés.
Un système de joint bien conçu facilite le retrait du modèle maître et le démoulage des pièces reproduites. Il contribue également à limiter les problèmes tels que le désalignement des parties du moule, les bavures et les remplissages incomplets.
Pour les pièces complexes, évaluez à l’avance les contre-dépouilles et les directions de démoulage. Plusieurs surfaces de joint ou des découpes auxiliaires peuvent être nécessaires.
L’emplacement des canaux de coulée et des évents influe également sur l’écoulement de la résine et l’évacuation de l’air. Il doit donc être déterminé en fonction de la géométrie de la pièce.
5.6 Vérifier la compatibilité entre le silicone et la résine prévue
Le silicone pour coulée sous vide est principalement utilisé avec de la résine PU pour fabriquer des prototypes rapides. Toutefois, les différentes formulations de résine peuvent varier par leur composition chimique, leur température de polymérisation et leurs caractéristiques réactionnelles.
La gamme actuelle de produits MinghuiLink convient à l’utilisation avec différents types de résines PU, notamment des résines conçues pour reproduire certaines propriétés de l’ABS, du POM, du PC, du PMMA, du TPE et du nylon renforcé de fibres de verre.
Cependant, la compatibilité précise doit toujours être vérifiée en fonction de la qualité de résine et des conditions réelles de mise en œuvre. Pour les nouvelles résines ou les formulations spéciales, effectuez d’abord un essai de coulée à petite échelle. Vérifiez les performances de polymérisation, les résultats du démoulage et les éventuelles modifications de la surface du moule avant de passer à une production régulière.
5.7 Prêter attention à la compatibilité entre les systèmes de polymérisation
Le silicone polycondensation à catalyseur d’étain et le silicone polyaddition catalysé au platine reposent sur des mécanismes de polymérisation différents et présentent une sensibilité variable à l’environnement de mise en œuvre et aux contaminants.
En particulier, le silicone polyaddition doit être protégé de tout contact avec des substances contenant du soufre, des composés d’étain et certains composés aminés. Ces contaminants peuvent provoquer une inhibition de la polymérisation, entraînant une polymérisation incomplète dans certaines zones ou une surface collante.
Pour le silicone polycondensation, conservez le composant de polymérisation correspondant dans un récipient correctement fermé. Une exposition prolongée à l’air ou à l’humidité peut affecter les performances du catalyseur.
Il convient donc de vérifier le système de polymérisation du silicone avant utilisation, de maintenir les outils et les modèles maîtres propres et de respecter les instructions de mise en œuvre propres au produit utilisé.
5.8 Entretenir et stocker correctement les moules en silicone
Lorsqu’ils sont utilisés de manière répétée, les moules en silicone destinés à la coulée sous vide nécessitent un nettoyage, un démoulage et un stockage appropriés.
Après chaque cycle de coulée, éliminez rapidement les résidus de résine et les contaminants présents dans le moule. Inspectez les surfaces de joint, les canaux de coulée et la cavité afin de détecter d’éventuels dommages.
Lorsque le moule n’est pas utilisé, évitez de le soumettre à une compression prolongée, à un étirement excessif, à la lumière directe du soleil ou à des températures inadaptées. Stockez-le conformément aux recommandations du fournisseur de silicone.
Un entretien approprié contribue à prévenir la détérioration prématurée du moule et à préserver la qualité des pièces reproduites ultérieurement.
6. FAQ
- Q1 : Quelle est la différence entre le silicone pour coulée sous vide et le silicone classique pour moules ?
-
Le silicone pour coulée sous vide est un caoutchouc de silicone RTV-2 spécialisé, conçu pour le prototypage rapide et la reproduction en petites séries. Il accorde une plus grande importance à la dureté, à la résistance mécanique, à la stabilité dimensionnelle, à la reproduction des détails et aux propriétés de démoulage.
Les silicones classiques pour moules sont disponibles en différentes duretés et avec diverses caractéristiques adaptées à de nombreuses applications, mais ils ne conviennent pas nécessairement aux procédés de coulée sous vide.
Lors du choix d’un matériau, tenez compte de la structure du moule, de la résine prévue et des exigences réelles du procédé. Tous les silicones pour moules ne peuvent pas être utilisés directement en remplacement d’un silicone pour coulée sous vide.
- Q2 : Quelle dureté est généralement utilisée pour le silicone pour coulée sous vide ?
-
Le silicone pour coulée sous vide utilise généralement des formulations de dureté moyenne à élevée afin d’aider les moules à conserver leur stabilité dimensionnelle et structurelle.
Par exemple, les produits concernés de la gamme actuelle de MinghuiLink couvrent une plage d’environ 35 à 50 Shore A. La dureté réelle doit être choisie en fonction de la taille du modèle maître, de la structure du moule, de la méthode de démoulage et des exigences relatives aux pièces à reproduire.
- Q3 : Quels types de résine peuvent être utilisés avec le silicone pour coulée sous vide ?
-
Le silicone pour coulée sous vide est principalement utilisé avec de la résine polyuréthane (PU) pour fabriquer des pièces prototypes. Différentes formulations de résine PU peuvent reproduire certaines propriétés de matériaux tels que l’ABS, le POM, le PC, le PMMA, le TPE et le nylon renforcé de fibres de verre.
Cependant, les différentes résines peuvent présenter des températures de polymérisation, des caractéristiques de dégagement de chaleur et des compositions chimiques différentes. Vérifiez toujours la compatibilité entre le silicone et la résine prévue avant utilisation.
- Q4 : Le silicone pour coulée sous vide nécessite-t-il un dégazage sous vide ?
-
Le dégazage sous vide est généralement recommandé.
Il permet d’éliminer l’air présent dans le silicone liquide mélangé, de réduire le risque de formation de bulles à l’intérieur du moule ou à la surface de la cavité et d’améliorer la qualité de reproduction du moule.
Les paramètres précis de dégazage doivent être déterminés en fonction de la viscosité du silicone, de sa durée de vie en pot et des caractéristiques de l’équipement.
- Q5 : Combien de fois un moule en silicone pour coulée sous vide peut-il être réutilisé ?
-
Les moules en silicone pour coulée sous vide peuvent être réutilisés. Une fois polymérisé, le silicone possède un certain niveau de résistance mécanique et d’élasticité, ce qui le rend adapté aux coulées répétées de résine.
Cependant, il n’existe pas de nombre fixe d’utilisations valable pour tous les produits. La durée de vie réelle du moule dépend de la formulation du silicone, du type de résine, de la chaleur dégagée pendant la polymérisation, de la structure du moule et de la méthode de démoulage.
- Q6 : Le silicone pour coulée sous vide est-il disponible en systèmes à base d’étain et de platine ?
-
Oui. Le silicone pour coulée sous vide est disponible en systèmes de silicone polycondensation et de silicone polyaddition.
Ces deux systèmes diffèrent par leur rapport de mélange, leur réaction de polymérisation, leurs performances et leur compatibilité avec les matériaux. Choisissez une qualité de produit adaptée aux exigences du projet et suivez les indications de sa fiche technique.
- Q7 : Quels sont les avantages du silicone transparent ou translucide pour la coulée sous vide ?
-
Le silicone transparent ou translucide permet aux opérateurs d’observer plus facilement les contours et la structure interne du modèle maître. En particulier, lors de la découpe du moule après polymérisation, il offre une meilleure visibilité de l’emplacement de coupe et réduit le risque d’endommager accidentellement des caractéristiques importantes.
Pour les modèles maîtres complexes nécessitant un contrôle précis du plan de joint, le silicone transparent ou translucide présente des avantages pratiques lors de la mise en œuvre.
- Q8 : La coulée sous vide convient-elle à la production de masse ?
-
La coulée sous vide convient principalement au développement de produits, à la validation fonctionnelle et à la reproduction en petites séries.
Comparés aux outillages métalliques pour le moulage par injection, les moules en silicone nécessitent généralement un investissement initial moins important. Ils conviennent donc au prototypage en phase préliminaire et aux séries de production limitées. Cependant, les moules en silicone présentent des limites en matière de durée de vie et de cadence de production. Ils ne sont donc pas nécessairement adaptés à une production continue à grande échelle.
7. Conclusion
Le silicone pour coulée sous vide est un caoutchouc de silicone liquide RTV-2 spécialisé, conçu pour le prototypage rapide et la reproduction en petites séries. Ses principaux avantages comprennent une dureté relativement élevée, une bonne stabilité dimensionnelle, une résistance mécanique satisfaisante, une excellente reproduction des détails, une résistance à la chaleur dégagée pendant la polymérisation de la résine ainsi que de bonnes propriétés de démoulage.
Ces caractéristiques le rendent adapté aux composants automobiles, aux boîtiers d’appareils électroniques grand public, aux carters d’équipements médicaux, aux prototypes de design industriel et à d’autres applications de prototypage rapide.
Cependant, le choix d’un silicone pour coulée sous vide ne doit pas reposer uniquement sur sa dureté ou sur une seule propriété physique. Il faut également évaluer la résistance à la déchirure, la structure du moule, la compatibilité avec la résine, les conditions de polymérisation et les exigences réelles de l’application.
Le choix d’un silicone pour coulée sous vide adapté, associé à une conception appropriée du modèle maître, à un dégazage sous vide efficace et à de bonnes techniques de fabrication de moules, est essentiel pour obtenir des pièces reproduites de haute qualité.
Nous apprécions vos commentaires, mais veuillez éviter de publier du contenu hors sujet ou sans intérêt. Merci de consulter notre Politique de commentaires avant de publier.