A vákuumöntő szilikon egy kifejezetten gyors prototípusgyártáshoz és kis sorozatú gyártáshoz kifejlesztett, kétkomponensű folyékony szilikongumi. Jellemzően szobahőmérsékleten vulkanizálódó RTV-2 rendszerű, és ón katalizátoros, valamint platina katalizátoros változatban is elérhető.
Az általános célú önthető szilikonokhoz képest a vákuumöntő szilikon esetében nagyobb hangsúlyt kap a forma méretstabilitása, keménysége, mechanikai szilárdsága és részletvisszaadása. Kikeményedés után a szilikonforma vákuumöntő berendezéssel használható összetett szerkezetű, finom felületi részletekkel rendelkező prototípusalkatrészek előállítására, például poliuretán (PU) gyantából.
A vákuumöntési eljárást széles körben alkalmazzák autóipari alkatrészek, fogyasztói elektronikai készülékházak, orvosi berendezések burkolatai és más ipari termékek gyors prototípusgyártásához. A szilikonformák lehetővé teszik kisebb terméksorozatok előállítását, valamint a termékek megjelenésének és szerkezetének ellenőrzését anélkül, hogy kezdetben merev fémszerszámokba kellene beruházni.
Ez a cikk bemutatja a vákuumöntő szilikon legfontosabb tulajdonságait és előnyeit a formakészítésben, gyakori alkalmazási területeit, valamint az anyagválasztás és a gyakorlati felhasználás során figyelembe veendő szempontokat.
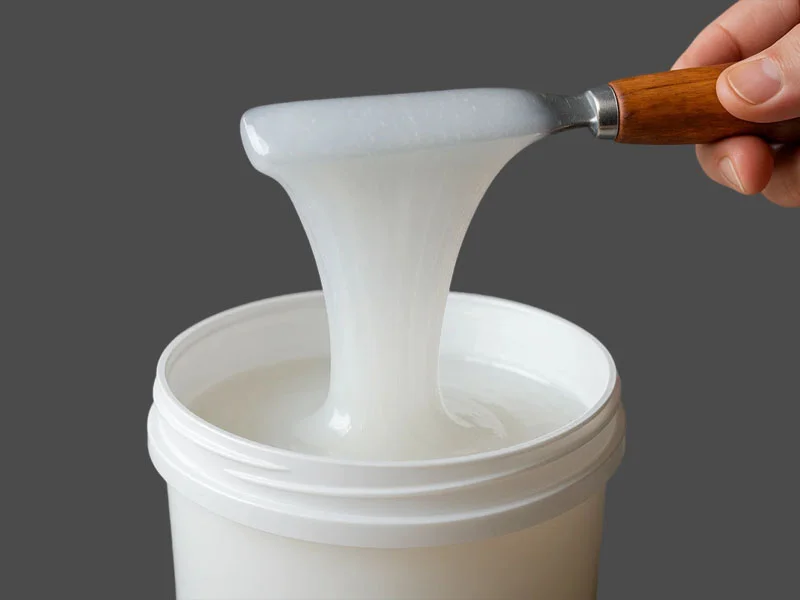 Vákuumöntő szilikon
1. Mi az a vákuumöntő szilikon?
A vákuumöntő szilikon egy kétkomponensű, szobahőmérsékleten vulkanizálódó szilikongumi (RTV-2), amelyet vákuumöntéshez szükséges formák készítésére használnak. Elsősorban gyors prototípusgyártáshoz és kis sorozatú gyártáshoz fejlesztették ki, és gyakran alkalmazzák rugalmas formák előállítására poliuretángyanta és más kompatibilis anyagok öntéséhez.
Az alapvető formakészítési folyamat során a folyékony szilikont a mesterminta köré öntik, majd vákuum alatt légtelenítik és kikeményítik. A kikeményedés után a szilikonformát az előre meghatározott osztóvonal mentén felvágják, eltávolítják a mestermintát, így létrejön az eredeti alkatrész alakját és részleteit pontosan visszaadó formaüreg. Ezután a formát ismét összeillesztik, és vákuumöntő gépbe helyezik, ahol a megfelelő gyantát beleöntve elkészítik a másolatokat.
Fontos különbséget tenni a vákuumöntő szilikon, a vákuumos légtelenítés és a vákuumöntési eljárás között. Ez a három különböző fogalom:
- Vákuumöntő szilikon: A rugalmas másolóformák elkészítéséhez használt szilikongumi-alapanyag.
- Vákuumos légtelenítés: Olyan eljárás, amelynek során vákuumberendezéssel eltávolítják a levegőt az összekevert folyékony szilikonból, így csökkentve a formában kialakuló légbuborékok mennyiségét.
- Vákuumöntés: Olyan eljárás, amelyben a gyantát vákuumkörnyezet segítségével öntik a szilikonformába, elősegítve az anyag beáramlását és a megfelelő formázást.
A vákuumöntő szilikon jelenleg két fő kikeményedési rendszerben érhető el: ónkatalizátoros és platinakatalizátoros változatban. A különböző rendszerek és termékminőségek keménysége, keverési aránya, viszkozitása, feldolgozhatósági ideje, kikeményedési ideje és mechanikai tulajdonságai eltérhetnek. A megfelelő terméket a konkrét alkalmazás követelményei alapján kell kiválasztani.
2. Főbb előnyök
2.1 Nagyobb keménység a jobb méretstabilitás érdekében
A méretstabilitás a vákuumöntő szilikonból készült formák egyik legfontosabb teljesítménykövetelménye.
A vákuumöntés során a szilikonformákat ismétlődő műveleteknek vetik alá, például összeillesztésnek, leszorításnak, vákuumsegítséggel végzett öntésnek és kizsaluzásnak. Ha az anyag nem elég kemény, vagy a forma nem rendelkezik megfelelő szerkezeti merevséggel, a formaüreg deformálódhat, ami befolyásolhatja a másolt alkatrészek méreteit és geometriai pontosságát.
A vákuumöntő szilikon általában közepes vagy nagyobb keménységű összetételben készül, így a kikeményedett formák hatékonyabban megőrzik eredeti alakjukat.
Például a MinghuiLink vákuumöntő szilikonjainak keménységi tartománya megközelítőleg 35–50 Shore A, így különböző formakialakításokhoz és prototípus-másolási projektekhez is kínál megfelelő változatokat.
A nagyobb keménység segít csökkenteni a forma deformációját a kezelés és az öntés során. Különösen nagyobb méretű formákhoz, viszonylag összetett szerkezetekhez és szigorú méretpontossági követelményeket támasztó prototípus-alkalmazásokhoz alkalmas.
A nagyobb keménység azonban nem minden esetben jelent jobb választást. Mély alámetszésekkel, összetett ívelt felületekkel vagy keskeny kizsaluzási részekkel rendelkező formáknál a rugalmasságot és a továbbszakítási szilárdságot is figyelembe kell venni.
2.2 Nagy mechanikai szilárdság az ismételt öntéshez
A vákuumöntést gyakran használják több azonos vagy hasonló prototípusalkatrész előállítására. Ezért a formának ellen kell állnia az ismételt összeillesztésből, öntésből és kizsaluzásból eredő igénybevételnek.
Ha a szilikon mechanikai szilárdsága nem megfelelő, az ismételt használat során a forma szélei elszakadhatnak, egyes részei károsodhatnak, vagy a formaüreg deformálódhat, ami ronthatja a későbbi másolatok minőségét.
A vákuumöntő szilikon általában nagyobb szilárdságú összetételben készül, hogy javítsa a forma mechanikai terhelésekkel szembeni ellenállását, és csökkentse a normál használat során bekövetkező károsodások kockázatát.
A továbbszakítási szilárdság a szilikonformák tartósságának egyik legfontosabb mutatója. Különös figyelmet kell fordítani az osztóvonalak, az öntőnyílások, a vékony falú részek és az összetett alámetszések környezetében mérhető továbbszakítási szilárdságra.
Fontos megjegyezni, hogy a forma tényleges élettartamát a gyanta típusa, az öntési hőmérséklet, a formakialakítás, a kizsaluzási módszer és a karbantartási körülmények is befolyásolják. Az élettartam nem határozható meg kizárólag a szilikon keménysége vagy egyetlen fizikai tulajdonsága alapján.
2.3 Kiváló részletvisszaadás
A gyors prototípusgyártással készült alkatrészeknek gyakran vissza kell adniuk a mesterminta felületi textúráit, éleinek kontúrját, furatait és összetett geometriai jellemzőit. Ezért a szilikonforma részletvisszaadási képessége különösen fontos.
A vákuumöntő szilikon jó részletvisszaadási tulajdonságokkal rendelkezik. Megfelelő formakészítési technikák alkalmazásával a mesterminta felületének textúrái, kiemelkedő és bemélyedő elemei, valamint finom kontúrjai pontosan átvihetők a formaüregre.
Autóipari belső alkatrészek, elektronikai készülékházak, dekorációs elemek és más ipari prototípusok esetén a jó részletvisszaadás hozzájárul a másolt alkatrészek felületi minőségének és megjelenési egyenletességének javításához.
A végső másolat minősége nemcsak magától a szilikontól függ, hanem a mesterminta felületi minőségétől, a szilikon viszkozitásától, a keverés egyenletességétől, a vákuumos légtelenítés hatékonyságától és a formakészítési módszerektől is.
2.4 Jó hőállóság a gyanták kikeményedési folyamataihoz
A vákuumöntés során a gyakran használt PU gyanták a keverés és a kikeményedés alatt hőt termelhetnek. A formának ellen kell állnia a gyanta kikeményedése során felszabaduló hőnek, valamint a tényleges eljárásban meghatározott hőmérsékleti körülményeknek.
A vákuumöntő szilikon általában megfelelő hőállóságot biztosít a tervezett másolási folyamatokhoz. Az előírt használati feltételek mellett képes megőrizni a forma szerkezetét és teljesítményét, miközben segít mérsékelni a gyanta kikeményedése során keletkező hő okozta változásokat.
Fűtött kikeményedést igénylő gyantarendszerek esetén a szilikonminőséget a gyanta kikeményedési hőmérséklete, hőfejlődési jellemzői és a tényleges feldolgozási körülmények alapján is ki kell választani.
Fontos megjegyezni, hogy az egyes szilikontermékek hőállósága eltérő. Nem szabad feltételezni, hogy minden vákuumöntő szilikon alkalmas bármilyen magas hőmérsékletű gyantához vagy fűtött eljáráshoz. Mindig ellenőrizze a termék műszaki adatlapját, és előzetesen végezzen feldolgozási próbát.
2.5 Jó formaleválasztó tulajdonságok az összetett alkatrészek másolásához
A vákuumöntő formákat gyakran használják furatokkal, hornyokkal, ívelt felületekkel és bizonyos alámetszésekkel rendelkező alkatrészek reprodukálására. A kikeményedett szilikonnak megfelelő rugalmassággal és formaleválasztó tulajdonságokkal kell rendelkeznie ahhoz, hogy a másolt alkatrészek eltávolíthatók legyenek a formaüregből.
A szilikonanyagok bizonyos fokú rugalmassággal rendelkeznek, és kizsaluzás közben megfelelő mértékben deformálódhatnak. A jól megtervezett osztóvonallal együtt ez a rugalmasság megkönnyíti az összetett szerkezetű alkatrészek eltávolítását.
Emellett a vákuumöntő szilikon általában jó formaleválasztó tulajdonságokkal rendelkezik, ami segít csökkenteni a másolt alkatrészek és a formaüreg közötti letapadást, valamint megkönnyíti az ismételt gyártást.
Mély alámetszésekkel, vékony falakkal vagy összetett geometriával rendelkező alkatrészek esetén azonban továbbra is gondosan meg kell tervezni a formát. Az osztófelületeket, a kiegészítő vágásokat és a kizsaluzás irányát megfelelően kell megtervezni. Szükség esetén a gyantarendszerrel kompatibilis formaleválasztó szer is használható.
2.6 Átlátszó vagy áttetsző változatok a könnyebb formavágás érdekében
Egyes vákuumöntő szilikontermékek átlátszó vagy áttetsző változatban is elérhetők, ami jobb láthatóságot biztosít a formakészítés során.
A vákuumöntő formákat általában a szilikon kikeményedése után, az osztóvonalak mentén fel kell vágni, hogy a mesterminta eltávolítható legyen, és kialakuljon a teljes formaüreg. Összetett alakú, mély hornyokkal vagy több alámetszéssel rendelkező mesterminták esetén az anyag átlátszósága segít megfigyelni a belső szerkezetet és meghatározni a vágás helyét.
Az áttetsző szilikon a mesterminta formán belüli körvonalának felismerését is megkönnyítheti, csökkentve annak kockázatát, hogy a vágás során véletlenül megsérüljenek a fontos részletek.
Az átlátszóság azonban nem helyettesíti a megfelelő osztóvonal-tervezést vagy a szakszerű formavágási technikákat. Különösen összetett mesterminták esetén a vágási útvonalat továbbra is előre meg kell tervezni, hogy ne romoljon az ismételt forma-összeillesztés pontossága.
2.7 Ónkatalizátoros és platinakatalizátoros rendszerekben is elérhető
A különböző vákuumöntési projektek eltérő követelményeket támaszthatnak az anyag teljesítményével, feldolgozási idejével, kikeményedési módjával és költségével szemben.
A vákuumöntő szilikon ónkatalizátoros és platinakatalizátoros rendszerben is elérhető, így a felhasználók a konkrét projektkövetelmények alapján választhatják ki a megfelelő terméket.
- Kondenzációs önthető szilikon: Régóta alkalmazott anyag a formakészítésben, és számos ipari mestermintához, valamint reprodukciós projekthez alkalmas. Az egyes termékek keménysége, szilárdsága, keverési aránya és kikeményedési ideje eltérhet.
- Addíciós önthető szilikon: Különböző keménységű és átlátszóságú változatokban érhető el. Egyes termékminőségek nagy továbbszakítási szilárdságot biztosítanak, ezért meghatározott formajellemzőket és reprodukciós teljesítményt igénylő projektekhez alkalmasak.
Fontos megjegyezni, hogy ez a két kikeményedési rendszer eltérő összetétellel, keverési aránnyal, kikeményedési reakcióval és anyagkompatibilitással rendelkezik. Ne keverje össze a különböző rendszerek A és B komponenseit, és ne alkalmazza közvetlenül az egyik termékminőség feldolgozási paramétereit egy másik termékre.
3. Alkalmazási területek
A vákuumöntő szilikont elsősorban gyors prototípusgyártáshoz, kis sorozatú másoláshoz és ipari termékfejlesztéshez használják. Különösen olyan projektekhez alkalmas, amelyek jó felületi minőséget, részletgazdag szerkezetet és az anyagtulajdonságok ellenőrzését igénylik.
3.1 Autóipari alkatrészek prototípusai
Az autóipari alkatrészek a gyors prototípusgyártás gyakori alkalmazási területét jelentik.
Az autóipari tervezés és fejlesztés során bizonyos belső elemek, külső alkatrészek és funkcionális komponensek prototípusait először el kell készíteni a szerkezet, a megjelenés és az összeszerelési tulajdonságok értékeléséhez.
A vákuumöntő szilikon felhasználható ezeknek az alkatrészeknek a másolóformáihoz. Ezután különböző PU-gyanta-összetételeket önthetnek a formákba műszerfal-alkatrészek, autóhűtőrácsok, belső díszítőelemek és más prototípus-alkatrészek reprodukálásához.
A gyanta minőségétől függően az elkészült alkatrészek megjelenése és bizonyos teljesítményjellemzői hasonlíthatnak az ABS, a PC vagy más műszaki műanyagok tulajdonságaira.
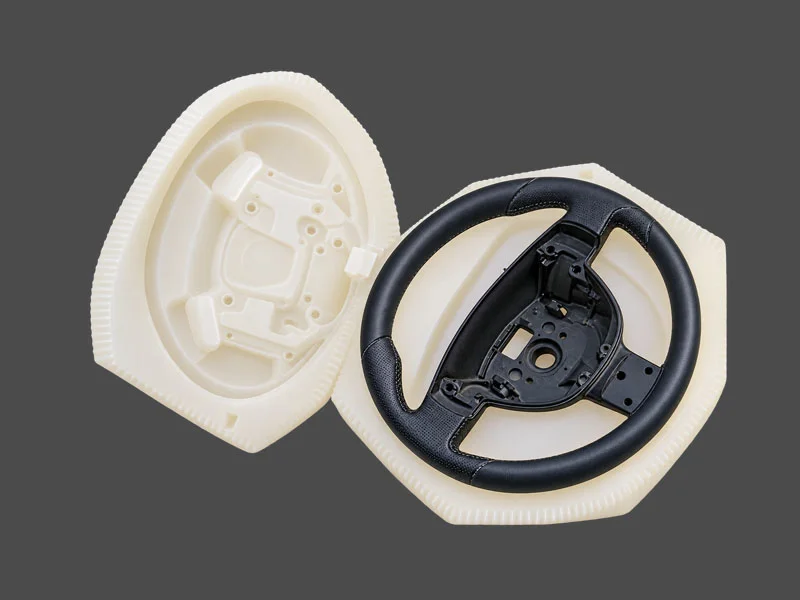 Szilikonforma autókormányok készítéséhez
3.2 Fogyasztói elektronikai készülékházak
A fogyasztói elektronikai termékek készülékházai gyakran összetett kontúrokkal, gombszerkezetekkel, csatlakozónyílásokkal és felületi textúrákkal rendelkeznek.
A termékfejlesztés során a vákuumöntő szilikon felhasználható az elektronikai készülékházak formáinak elkészítéséhez, majd a kompatibilis PU-gyantával történő kis sorozatú másoláshoz.
A gyakori alkalmazások közé tartoznak:
- Elektronikus eszközök készülékházai és védőburkolatai.
- Kezelőpanelek és felhasználói felületek alkatrészei.
- Háztartási készülékek burkolatai.
- Elektronikai termékek szerkezeti ellenőrzésére szolgáló modellek.
- Finom felületi textúrákkal rendelkező dekorációs elemek.
Ez a módszer alkalmas a terméktervezés ellenőrzésére, a megjelenés értékelésére és kis sorozatú prototípusgyártásra.
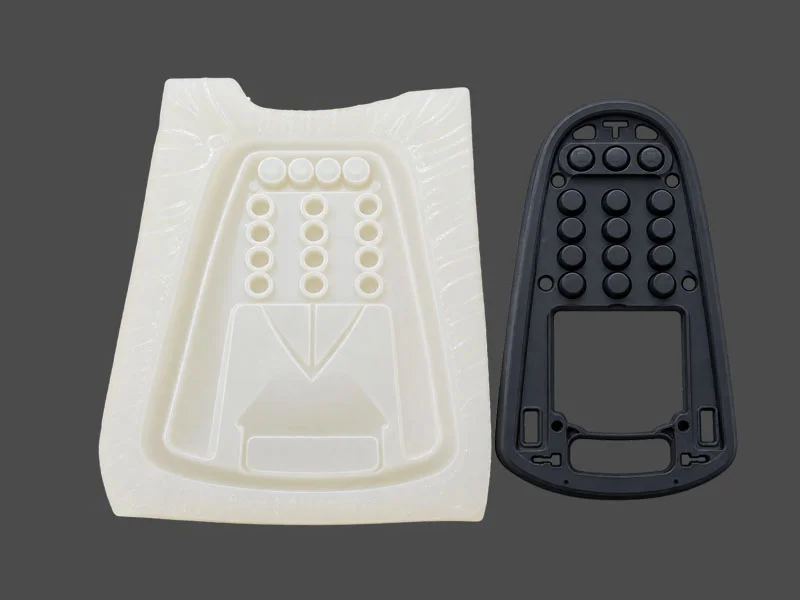 Szilikonforma elektronikai készülékházak készítéséhez
3.3 Orvosi berendezések burkolatai és szerkezeti prototípusok
Az orvosi berendezések fejlesztése során a készülékházakat, szerkezeti elemeket és bemutató modelleket gyakran el kell készíteni méretellenőrzéshez, összeszerelési vizsgálathoz és a megjelenés értékeléséhez.
A vákuumöntő szilikon összetett kontúrú és részletgazdag szerkezetű orvosi berendezések burkolatainak, eszközpaneleknek és más, nem beültethető prototípus-alkatrészeknek a másolására használható.
Fontos megjegyezni, hogy a vákuumöntéssel készült prototípusalkatrészek nem válnak automatikusan orvostechnikai felhasználásra alkalmas termékekké. Azt, hogy egy késztermék alkalmas-e klinikai alkalmazásra vagy emberi érintkezésre, az anyagok, a szerkezet és a tényleges felhasználási körülmények alapján kell értékelni.
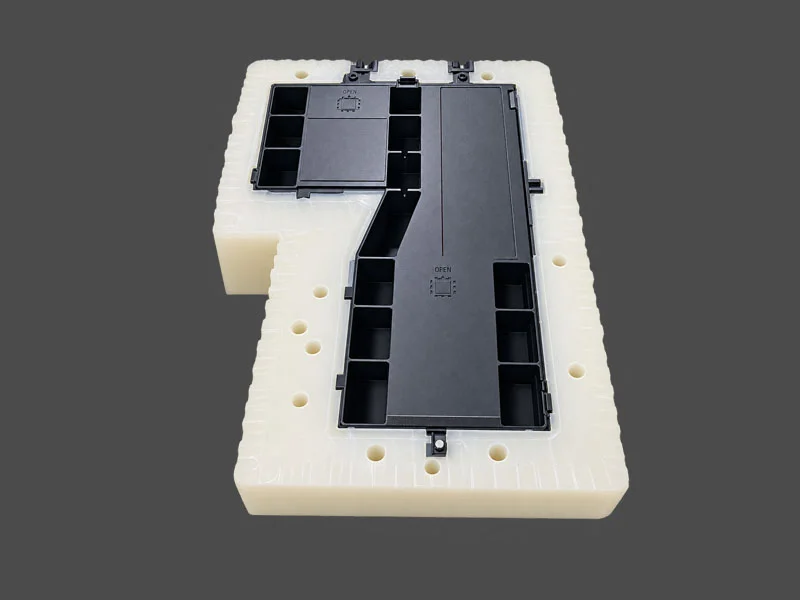 Szilikonforma orvosi berendezések burkolatainak készítéséhez
3.4 Gyors prototípusgyártás és kis sorozatú gyártás
A vákuumöntés széles körben alkalmazott módszer gyors prototípusgyártáshoz és kis sorozatú gyártáshoz.
Amikor egy termék még a tervezés ellenőrzési szakaszában van, vagy a szükséges darabszám nem indokolja a fém fröccsöntő szerszámokba történő beruházást, először 3D nyomtatással vagy más gyártási módszerrel készíthető el a mesterminta. Ezután vákuumöntő szilikon használható egy rugalmas másolóforma elkészítéséhez.
Ez az eljárás összetett geometriájú alkatrészek reprodukálását is lehetővé teszi. Különböző PU-gyanta-összetételek kiválasztásával eltérő keménységű, rugalmasságú, átlátszóságú és más teljesítményjellemzőkkel rendelkező prototípusok állíthatók elő.
Ezért a vákuumöntést gyakran alkalmazzák a termék megjelenésének értékeléséhez, az összeszerelési tesztekhez, a funkcionális prototípusgyártáshoz és a piaci validáláshoz.
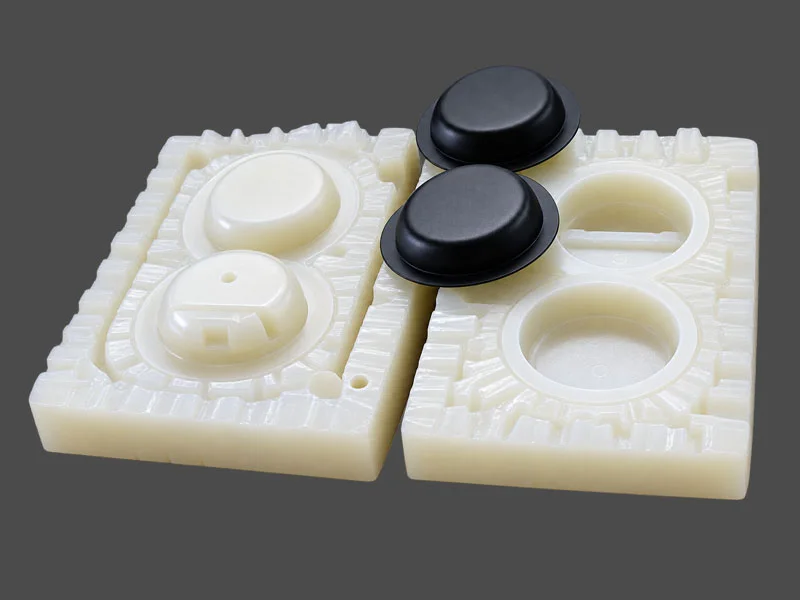 Szilikonforma vákuumöntéshez
3.5 Bemutatómodellek és ipari formatervezési prototípusok
A vákuumöntő szilikon olyan bemutatómodellek és ipari formatervezési prototípusok előállítására is használható, amelyeknél fontos a termék megjelenésének, szerkezetének és felületi kidolgozásának egyértelmű bemutatása.
Például robotburkolatok, tudományos műszerek alkatrészei, terméktervezési modellek és más ipari bemutatóelemek is előállíthatók kis sorozatban szilikonformák segítségével.
A különböző tulajdonságú öntőgyanták kiválasztásával a másolt alkatrészek bizonyos fokú merevséggel, rugalmassággal, átlátszósággal vagy más kívánt jellemzőkkel is rendelkezhetnek.
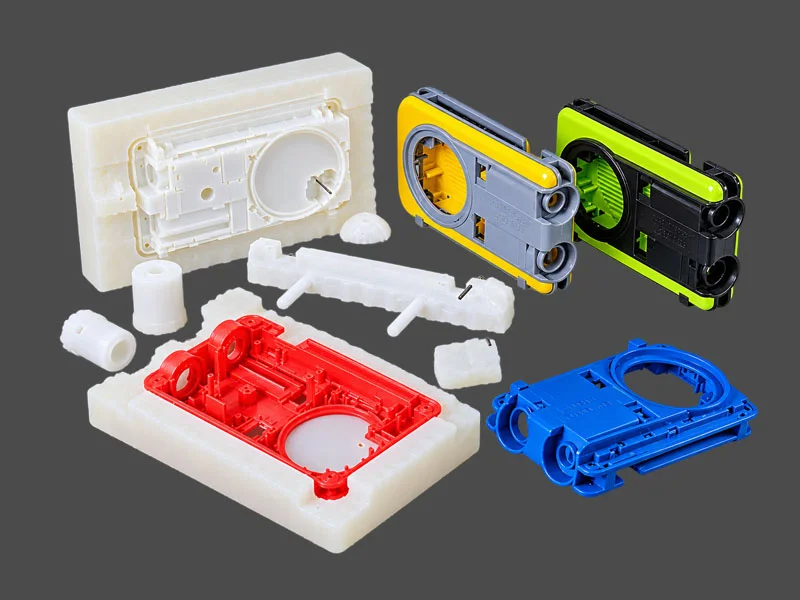 Szilikonforma ipari formatervezési prototípusok készítéséhez
4. Hogyan válasszon megfelelő terméket?
A különböző vákuumöntési projektek eltérő követelményeket támasztanak a formák teljesítményével szemben. A termék kiválasztásakor ne csak a szilikon keménységére összpontosítson. A továbbszakítási szilárdságot, a méretstabilitást, a viszkozitást, az átlátszóságot, a hőállóságot és a gyantával való kompatibilitást is figyelembe kell venni.
4.1 A keménységet a forma kialakítása alapján válassza ki
A keménység befolyásolja a szilikonformák alátámasztó képességét, deformációját és kizsaluzási tulajdonságait.
A vákuumöntő formáknak általában bizonyos fokú keménységre van szükségük a formaüreg méreteinek és geometriai pontosságának megőrzéséhez.
A termék kiválasztásakor az alábbi irányelvek vehetők figyelembe:
- Közepes keménységű szilikon: Hagyományos szerkezetű prototípusok másolására alkalmas, és megfelelő egyensúlyt biztosít az alaktartás és a kizsaluzás közbeni rugalmasság között.
- Nagyobb keménységű szilikon: Olyan projektekhez alkalmas, amelyeknél fokozott méretstabilitásra és jobb formaalátámasztásra van szükség.
- Összetett alámetszésű szerkezetek: Az anyag nyúlását és továbbszakítási szilárdságát egyaránt figyelembe kell venni. Nem feltétlenül a legkeményebb termék a legjobb választás.
Például a MinghuiLink jelenlegi vákuumöntő szilikonkínálatának egyes termékei megközelítőleg 35–50 Shore A keménységi tartományba esnek. A konkrét termékminőséget a mesterminta szerkezete, a másolt alkatrész mérete és a kizsaluzási módszer alapján kell kiválasztani.
4.2 Vegye figyelembe a továbbszakítási szilárdságot és a mechanikai tulajdonságokat
A továbbszakítási szilárdság a szilikonformák tartósságának egyik fontos mutatója.
A vágás, a forma összeillesztése és az ismételt kizsaluzás során a vákuumöntő formák osztóvonalai, öntőnyílásai és vékony részei jelentős mechanikai igénybevételnek lehetnek kitéve.
Ha a továbbszakítási szilárdság nem megfelelő, a forma ismételt használat közben helyenként megsérülhet, ami a forma élettartamát és a másolt alkatrészek minőségét egyaránt befolyásolja.
Ezért összetett szerkezetű, sok vékony falú részt tartalmazó vagy ismételt öntést igénylő projektek esetén gondosan hasonlítsa össze a különböző termékminőségek továbbszakítási szilárdságát és egyéb mechanikai tulajdonságait.
4.3 A mesterminta részletei alapján válassza ki a megfelelő viszkozitást
A szilikon viszkozitása befolyásolja az anyag folyását, az öntést és a levegő távozását.
Finom textúrákkal, keskeny részletekkel vagy összetett kontúrokkal rendelkező mesterminták esetén a megfelelő folyóképesség segít abban, hogy a szilikon teljesen érintkezzen a mesterminta felületével, és csökkenti a helyi részletek hiányos visszaadásának kockázatát.
A túl nagy viszkozitás azonban megnehezítheti a keverést és az öntést, valamint a légbuborékok természetes távozását is akadályozhatja.
A termék kiválasztásakor vegye figyelembe a mesterminta méretét, szerkezeti összetettségét és a vákuumos légtelenítő berendezés teljesítményét a megfelelő viszkozitás meghatározásához.
4.4 A feldolgozási követelmények alapján válasszon átlátszó vagy áttetsző szilikont
Ha a mesterminta összetett szerkezetű, és a formát a kikeményedés után vágással kell megnyitni, az átlátszó vagy áttetsző szilikon megfelelő választás lehet.
Ezek az anyagok megkönnyítik a mesterminta belső kontúrjainak megfigyelését és a vágási pozíciók meghatározását. Ez segít a kezelőknek megtervezni az osztóvonalat és csökkenteni a vágási hibák kockázatát.
Ha a projekt nem támaszt külön követelményt a láthatósággal szemben, akkor a keménység, a szilárdság, a költség és más teljesítménykövetelmények alapján válassza ki a megfelelő színt vagy átlátszósági fokozatot.
4.5 Ellenőrizze a hőállóságot és a gyantával való kompatibilitást
A vákuumöntés során gyakran használnak PU gyantát, de a különböző gyanták keverési aránya, viszkozitása, hőfejlődése és kikeményedési hőmérséklete jelentősen eltérhet.
Ezért a szilikon kiválasztásakor ellenőrizze, hogy alkalmas-e a kívánt gyantához, és ellenáll-e a tényleges öntési és kikeményedési folyamat során fellépő hőmérsékleti körülményeknek.
Például egyes gyanták a kikeményedés során jelentős hőt termelnek, míg bizonyos eljárásoknál a formát vagy a gyantát elő is kell melegíteni. Ellenőrizze mind a gyanta, mind a szilikon beszállítójának műszaki dokumentációját a megfelelő feldolgozási feltételek meghatározásához.
Ne kizárólag az olyan elnevezések alapján ítélje meg a termék alkalmasságát, mint a „hőálló szilikon” vagy a „vákuumöntő szilikon”.
4.6 Válassza ki a megfelelő feldolgozhatósági és kikeményedési időt
A szilikon feldolgozhatósági ideje befolyásolja a keverés, az öntés és a vákuumos légtelenítés ütemezését, míg a kikeményedési idő meghatározza a teljes formakészítési ciklus hosszát.
Nagyobb mesterminták vagy összetett szerkezetű projektek esetén elegendő időt kell biztosítani a keverésre és az öntésre, hogy az anyag ne sűrűsödjön be jelentősen a folyamat befejezése előtt.
Emellett a környezeti hőmérséklet is befolyásolja a szilikon kikeményedési sebességét. A tényleges feldolgozás során az adott termékminőség műszaki adatlapja alapján szabályozza a keverési arányt, a feldolgozhatósági időt és a kikeményedési körülményeket.
5. Fontos tudnivalók a használathoz
A vákuumöntő forma végső minősége nemcsak a szilikonanyagtól, hanem a mesterminta minőségétől, a formakialakítástól, a vákuumos légtelenítéstől és a tényleges öntési folyamattól is függ.
5.1 Gondoskodjon a mesterminta megfelelő felületi minőségéről
A vákuumöntő szilikon visszaadja a mesterminta felületi részleteit, ezért a mesterminta felületi állapota közvetlenül befolyásolja a végső másolatok megjelenését.
Ha a mestermintán karcolások, horpadások, porszemcsék vagy egyéb felületi hibák találhatók, ezek általában a szilikonformán és a végső alkatrészeken is megjelennek.
A forma elkészítése előtt ellenőrizze a mesterminta felületét, távolítsa el a port és a szennyeződéseket, majd a késztermékkel szemben támasztott követelményeknek megfelelően végezzen csiszolást, polírozást vagy más felületkezelést.
3D nyomtatással készült mesterminták esetén azt is vegye figyelembe, hogy a nyomtatási rétegvonalak, a támasztékok nyomai és az anyag felületi tulajdonságai hogyan befolyásolhatják a másolat minőségét.
5.2 Végezze el megfelelően a vákuumos légtelenítést
Keverés és öntés közben könnyen levegő rekedhet a folyékony szilikonban. Ha buborékok maradnak a formaüreg felületén vagy a forma belsejében, ezek tűlyukakat, mélyedéseket és más felületi hibákat okozhatnak a másolt alkatrészeken.
Ezért a vákuumos légtelenítés fontos lépés a vákuumöntéshez használt szilikonformák elkészítése során.
Általában az A és a B komponenst külön-külön kell kimérni, majd a termék műszaki dokumentációjában megadott arányban alaposan össze kell keverni. Ezután az összekevert szilikont vákuumberendezésbe helyezik, hogy a maradék légbuborékok mennyisége a lehető legkisebb legyen.
Összetett szerkezetű vagy különösen finom felületi részletekkel rendelkező mesterminták esetén az öntési módszert és a mesterminta elhelyezését is figyelembe kell venni a levegő beszorulásának csökkentése érdekében.
Fontos megjegyezni, hogy a légtelenítési időt és a vákuumszintet a szilikon viszkozitása, feldolgozhatósági ideje és a berendezés teljesítménye alapján kell meghatározni. Ne alkalmazzon minden termékre azonos, rögzített paramétereket.
5.3 Az A és B komponenst szigorúan az előírt arányban keverje össze
A vákuumöntő szilikon általában két komponensből, A és B részből áll. A keverési arány termékenként eltérhet.
Például a MinghuiLink jelenlegi termékkínálatának egyes kondenzációs önthető szilikonjai 100:3 A komponens/B komponens arányban keverendők, míg egyes addíciós önthető szilikonok 1:1 vagy más előírt arányt igényelnek.
Ezért ne használja felcserélhetően a különböző termékminőségek keverési arányait, és ne feltételezzen egy adott keverési arányt pusztán abból, hogy a szilikon ónkatalizátoros vagy platinakatalizátoros rendszerű.
Keveréskor használjon tiszta mérőeszközöket és edényeket. Mérje ki pontosan a komponenseket, és alaposan keverje össze őket, közben az edény aljáról és oldaláról is kaparja le az anyagot, hogy a két komponens egyenletesen elkeveredjen.
5.4 A forma felvágása előtt várja meg a szilikon teljes kikeményedését
A szilikonformának el kell érnie az előírt kikeményedett állapotot, mielőtt megkezdődhetnek a további vágási és kizsaluzási műveletek.
Ha a szilikont a teljes kikeményedés előtt vágják fel, a forma szélei deformálódhatnak, a vágási felületek egyenetlenné válhatnak, vagy a belső szerkezet megsérülhet.
A kikeményedési idő az összetételtől, a keverési aránytól és a környezeti hőmérséklettől függően változik. Mindig kövesse a termék műszaki adatlapján meghatározott időtartamot és feltételeket.
5.5 Megfelelően tervezze meg az osztóvonalakat és az öntőrendszert
A vákuumöntő formáknál általában a mesterminta szerkezetéhez igazodó osztóvonalakat, valamint megfelelő öntőnyílásokat, légtelenítő nyílásokat és szükség esetén kiegészítő szerkezeti elemeket kell kialakítani.
A jól megtervezett osztórendszer megkönnyíti a mesterminta eltávolítását és a másolt alkatrészek kizsaluzását. Emellett segíthet csökkenteni az olyan problémákat, mint a formafelek elcsúszása, a sorjaképződés és a hiányos kitöltés.
Összetett alkatrészek esetén előre értékelje az alámetszéses szerkezeteket és a kizsaluzás irányát. Több osztófelületre vagy kiegészítő vágásra is szükség lehet.
Az öntőnyílások és a légtelenítő nyílások elhelyezése szintén befolyásolja a gyanta áramlását és a levegő távozását, ezért ezeket az alkatrész geometriájának megfelelően kell megtervezni.
5.6 Ellenőrizze a szilikon és a felhasználni kívánt gyanta kompatibilitását
A vákuumöntő szilikont elsősorban PU gyantával használják gyors prototípusok előállítására. A különböző gyantaösszetételek azonban kémiai összetételükben, kikeményedési hőmérsékletükben és reakciójellemzőikben eltérhetnek.
A MinghuiLink jelenlegi termékkínálata különböző PU gyantákkal használható, beleértve az olyan gyantaanyagokat is, amelyeket az ABS, a POM, a PC, a PMMA, a TPE és az üvegszállal erősített nejlon bizonyos tulajdonságainak utánzására fejlesztettek ki.
A konkrét kompatibilitást azonban továbbra is az adott gyantaminőség és a tényleges feldolgozási körülmények alapján kell ellenőrizni. Új gyanták vagy speciális összetételek esetén először végezzen kis mennyiségű próbaöntést. A rendszeres gyártás megkezdése előtt ellenőrizze a kikeményedési teljesítményt, a kizsaluzás eredményét és a forma felületén bekövetkező esetleges változásokat.
5.7 Ügyeljen a különböző kikeményedési rendszerek kompatibilitására
Az ónkatalizátoros és a platinakatalizátoros szilikon eltérő kikeményedési reakciómechanizmust alkalmaz, és különböző mértékben érzékeny a feldolgozási környezetre, valamint a szennyeződésekre.
A platina katalizátoros szilikont különösen óvni kell a kéntartalmú anyagokkal, ónvegyületekkel és bizonyos aminvegyületekkel való érintkezéstől. Ezek a szennyeződések gátolhatják a kikeményedést, ami helyi hiányos kikeményedéshez vagy ragadós felülethez vezethet.
A kondenzációs önthető szilikon esetében a hozzá tartozó katalizátorkomponenst megfelelően lezárt tartályban kell tárolni. A levegőnek vagy nedvességnek való tartós kitettség befolyásolhatja a katalizátor teljesítményét.
Ezért használat előtt ellenőrizze a szilikon kikeményedési rendszerét, tartsa tisztán az eszközöket és a mestermintákat, és kövesse az adott termék feldolgozási útmutatóját.
5.8 Gondoskodjon a szilikonformák megfelelő karbantartásáról és tárolásáról
Ismételt használat esetén a vákuumöntő szilikonformák megfelelő tisztítást, kizsaluzást és tárolást igényelnek.
Minden öntési ciklus után időben távolítsa el a gyantamaradványokat és a szennyeződéseket a formából. Ellenőrizze, hogy az osztófelületeken, az öntőnyílásokon és a formaüregen található-e sérülés.
Használaton kívül kerülje a tartós összenyomást, a túlzott nyújtást, a közvetlen napfényt és a nem megfelelő hőmérsékletnek való kitettséget. A formát a szilikon beszállítójának ajánlásai szerint tárolja.
A megfelelő karbantartás segít megelőzni a forma idő előtti károsodását, és megőrizni a későbbi másolt alkatrészek minőségét.
6. Gyakran ismételt kérdések
- 1. kérdés: Mi a különbség a vákuumöntő szilikon és az általános célú önthető szilikon között?
-
A vákuumöntő szilikon egy speciális RTV-2 szilikongumi, amelyet gyors prototípusgyártáshoz és kis sorozatú másoláshoz fejlesztettek ki. Nagyobb hangsúlyt fektet a keménységre, a mechanikai szilárdságra, a méretstabilitásra, a részletvisszaadásra és a formaleválasztó tulajdonságokra.
Az általános célú önthető szilikon különböző keménységű és teljesítményű változatokban érhető el, így sokféle alkalmazáshoz használható, de nem feltétlenül alkalmas vákuumöntési eljárásokhoz.
Az anyag kiválasztásakor vegye figyelembe a forma szerkezetét, a felhasználni kívánt gyantát és a tényleges feldolgozási követelményeket. Nem minden általános célú önthető szilikontermék használható közvetlenül a vákuumöntő szilikon helyettesítésére.
- 2. kérdés: Milyen keménységű szilikont használnak általában vákuumöntéshez?
-
A vákuumöntő szilikon általában közepes vagy nagyobb keménységű összetételben készül, hogy segítsen megőrizni a formák méret- és szerkezeti stabilitását.
Például a MinghuiLink jelenlegi kínálatában található termékek közül több is megközelítőleg 35–50 Shore A keménységű. A tényleges keménységet a mesterminta mérete, a forma szerkezete, a kizsaluzási módszer és a másolt alkatrészek követelményei alapján kell kiválasztani.
- 3. kérdés: Milyen típusú gyanták használhatók vákuumöntő szilikonnal?
-
A vákuumöntő szilikont elsősorban poliuretán (PU) gyantával használják prototípusalkatrészek készítéséhez. A különböző PU-gyanta-összetételek olyan anyagok bizonyos tulajdonságait utánozhatják, mint az ABS, a POM, a PC, a PMMA, a TPE és az üvegszállal erősített nejlon.
A különböző gyanták kikeményedési hőmérséklete, hőfejlődési jellemzői és kémiai összetétele azonban eltérhet. Használat előtt mindig ellenőrizze a szilikon és a felhasználni kívánt gyanta kompatibilitását.
- 4. kérdés: Szükséges a vákuumöntő szilikon vákuumos légtelenítése?
-
Általában ajánlott a vákuumos légtelenítés.
Ez segít eltávolítani a levegőt az összekevert folyékony szilikonból, csökkentve annak kockázatát, hogy buborékok képződjenek a forma belsejében vagy a formaüreg felületén, és javítva a forma másolási minőségét.
A konkrét légtelenítési paramétereket a szilikon viszkozitása, feldolgozhatósági ideje és a berendezés adottságai alapján kell meghatározni.
- 5. kérdés: Hányszor használható fel újra egy vákuumöntő szilikonforma?
-
A vákuumöntő szilikonformák többször is felhasználhatók. A kikeményedett szilikon bizonyos fokú mechanikai szilárdsággal és rugalmassággal rendelkezik, ezért alkalmas ismételt gyantaöntésre.
Ugyanakkor nincs minden termékre érvényes, rögzített felhasználási darabszám. A forma tényleges élettartama a szilikon összetételétől, a gyanta típusától, a kikeményedés során keletkező hőtől, a forma szerkezetétől és a kizsaluzási módszertől függ.
- 6. kérdés: A vákuumöntő szilikon ónkatalizátoros és platinakatalizátoros rendszerben is elérhető?
-
Igen. A vákuumöntő szilikon ónkatalizátoros és platinakatalizátoros rendszerben is elérhető.
A két rendszer keverési aránya, kikeményedési reakciója, teljesítménye és anyagkompatibilitása eltérő. A konkrét projekt követelményei alapján válassza ki a megfelelő termékminőséget, és kövesse az adott termék műszaki adatlapján szereplő előírásokat.
- 7. kérdés: Milyen előnyei vannak az átlátszó vagy áttetsző vákuumöntő szilikonnak?
-
Az átlátszó vagy áttetsző szilikon megkönnyíti a mesterminta kontúrjainak és belső szerkezetének megfigyelését. Különösen a kikeményedés utáni formavágás során biztosít jobb rálátást a vágás helyére, és csökkenti annak kockázatát, hogy véletlenül fontos részletek sérüljenek meg.
Összetett mesterminták esetén, amelyeknél az osztóvonal pontos kialakítása különösen fontos, az átlátszó vagy áttetsző szilikon gyakorlati feldolgozási előnyöket biztosít.
- 8. kérdés: Alkalmas a vákuumöntés tömeggyártásra?
-
A vákuumöntés elsősorban termékfejlesztéshez, funkcionális ellenőrzéshez és kis sorozatú másoláshoz alkalmas.
A fém fröccsöntő szerszámokhoz képest a szilikonformák általában kisebb kezdeti beruházást igényelnek, ezért alkalmasak a korai prototípusgyártási szakaszra és a korlátozott darabszámú gyártásra. A szilikonformák élettartama és gyártási ciklusa azonban korlátozott, ezért nem feltétlenül alkalmasak nagyméretű, folyamatos sorozatgyártásra.
7. Összegzés
A vákuumöntő szilikon egy speciális RTV-2 folyékony szilikongumi, amelyet gyors prototípusgyártáshoz és kis sorozatú másoláshoz fejlesztettek ki. Fő előnyei közé tartozik a viszonylag nagy keménység, a jó méretstabilitás, a mechanikai szilárdság, a pontos részletvisszaadás, a gyanta kikeményedése során keletkező hővel szembeni ellenállás és a jó formaleválasztó tulajdonságok.
Ezek a tulajdonságok alkalmassá teszik autóipari alkatrészek, fogyasztói elektronikai készülékházak, orvosi berendezések burkolatai, ipari formatervezési prototípusok és más gyors prototípusgyártási alkalmazások számára.
A vákuumöntő szilikon kiválasztásakor azonban nem elegendő csupán a keménységet vagy egyetlen fizikai tulajdonságot figyelembe venni. A továbbszakítási szilárdságot, a formakialakítást, a gyantával való kompatibilitást, a kikeményedési körülményeket és a tényleges alkalmazási követelményeket is értékelni kell.
A megfelelő vákuumöntő szilikon kiválasztása, valamint a mesterminta helyes kialakítása, a vákuumos légtelenítés és a szakszerű formakészítési technikák együttes alkalmazása elengedhetetlen a jó minőségű másolt alkatrészek előállításához.
Értékeljük hozzászólásait, de kérjük, tartózkodjon értelmetlen vagy témába nem illő tartalom közzétételétől. Kérjük, tekintse át a Hozzászólási Szabályzatot a kommentelés előtt.