Vakum Döküm Silikonu, hızlı prototipleme ve küçük partili üretim için özel olarak tasarlanmış iki bileşenli bir sıvı silikon kauçuktur. Genellikle oda sıcaklığında vulkanize olan RTV-2 sistemini kullanır ve hem Kalay Bazlı Silikon hem de Platin Silikon formülasyonlarında sunulur.
Genel amaçlı kalıp yapım silikonlarıyla karşılaştırıldığında Vakum Döküm Silikonu; kalıbın boyutsal kararlılığına, sertliğine, mekanik dayanımına ve detay aktarım kabiliyetine daha fazla önem verir. Kürlendikten sonra silikon kalıp, vakumlu döküm ekipmanlarıyla birlikte kullanılarak poliüretan (PU) reçine gibi malzemelerden karmaşık yapılara ve ince yüzey detaylarına sahip prototip parçalar üretmek için kullanılabilir.
Vakum döküm işlemi; otomotiv parçaları, tüketici elektroniği muhafazaları, tıbbi ekipman kasaları ve diğer endüstriyel ürünlerin hızlı prototiplemesinde yaygın olarak kullanılır. Silikon kalıplar, sert metal kalıplara başlangıç yatırımı yapmaya gerek kalmadan küçük partiler hâlinde ürün çoğaltmayı ve ürünlerin görünümünü ve yapısını doğrulamayı mümkün kılar.
Bu makalede Vakum Döküm Silikonunun temel özellikleri ve kalıp yapımındaki avantajları, yaygın uygulama alanları ve malzeme seçimi ile pratik kullanım sırasında dikkat edilmesi gereken önemli noktalar ele alınmaktadır.
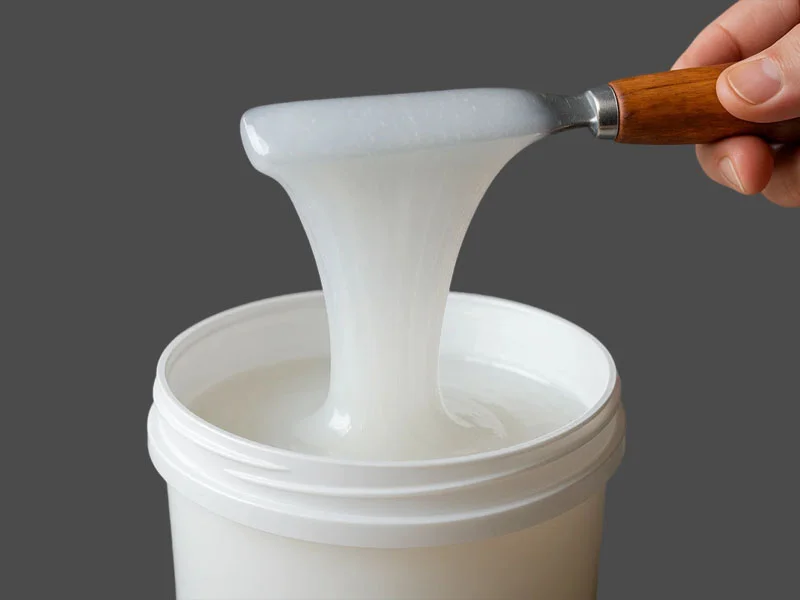 Vakum döküm silikonu
1. Vakum Döküm Silikonu Nedir?
Vakum Döküm Silikonu, vakumlu döküm kalıpları üretmek için kullanılan, iki bileşenli ve oda sıcaklığında vulkanize olan bir silikon kauçuktur (RTV-2). Öncelikli olarak hızlı prototipleme ve küçük partili üretim için tasarlanmıştır. Genellikle poliüretan reçine ve diğer uyumlu malzemelerin dökümünde kullanılan esnek kalıpların üretiminde tercih edilir.
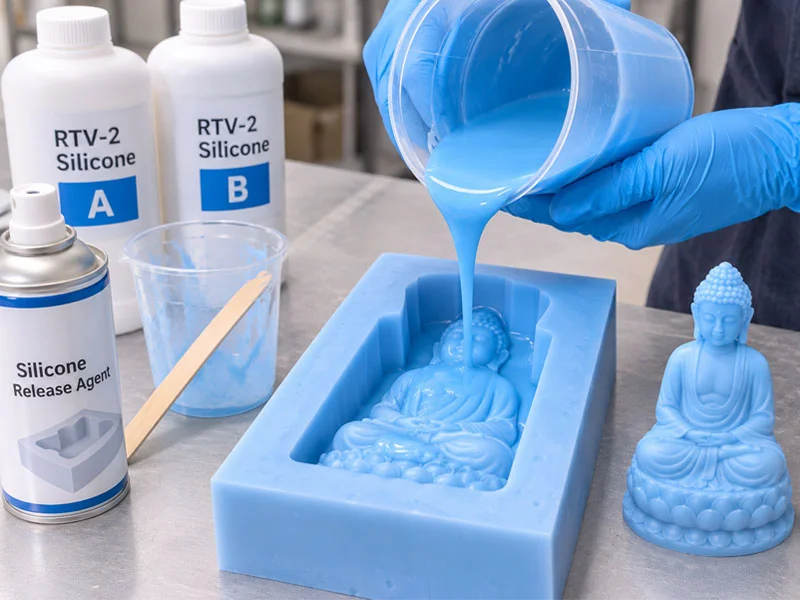
Temel kalıp üretim sürecinde sıvı silikon ana modelin etrafına dökülür, ardından vakumla gaz giderme ve kürlenme işlemleri gerçekleştirilir. Silikon kürlendikten sonra önceden belirlenmiş bir ayırma çizgisi boyunca kesilir ve ana model çıkarılır. Böylece orijinal parçanın şeklini kopyalayan bir kalıp boşluğu elde edilir. Kalıp yeniden birleştirilerek vakumlu döküm makinesine yerleştirilir ve aynı parçaların çoğaltılması için uygun reçine kalıba dökülür.
Vakum Döküm Silikonu, vakumla gaz giderme ve vakumlu döküm işlemlerinin birbirinden farklı kavramlar olduğunu bilmek önemlidir. Bunlar üç ayrı işlemi ifade eder:
- Vakum Döküm Silikonu: Esnek çoğaltma kalıpları üretmek için kullanılan silikon kauçuk malzemedir.
- Vakumla gaz giderme: Karıştırılmış sıvı silikondaki havayı uzaklaştırmak ve kalıp içindeki kabarcıkları azaltmak için vakum ekipmanı kullanılan işlemdir.
- Vakumlu döküm: Doldurma ve kalıplama işlemini kolaylaştırmak amacıyla reçinenin vakum ortamının yardımıyla silikon kalıba döküldüğü işlemdir.
Vakum Döküm Silikonu şu anda iki temel kürleme sisteminde sunulmaktadır: Kalay Bazlı Silikon ve Platin Silikon. Farklı sistemler ve ürün sınıfları sertlik, karışım oranı, viskozite, kap ömrü, kürlenme süresi ve mekanik özellikler bakımından farklılık gösterebilir. Uygun ürün, özel uygulamanın gereksinimlerine göre seçilmelidir.
2. Başlıca Avantajları
2.1 Daha İyi Kalıp Boyutsal Kararlılığı İçin Yüksek Sertlik
Boyutsal kararlılık, vakum döküm silikon kalıplarının en önemli performans gerekliliklerinden biridir.
Vakumlu döküm sırasında silikon kalıplar tekrar tekrar birleştirme, sıkıştırma, vakum destekli döküm ve kalıptan çıkarma işlemlerine maruz kalır. Malzeme yeterince sert değilse veya kalıp yeterli yapısal desteğe sahip değilse kalıp boşluğu deforme olabilir ve bu durum çoğaltılan parçaların boyutlarını ve geometrik hassasiyetini etkileyebilir.
Vakum Döküm Silikonu genellikle orta ve yüksek sertlikte formülasyonlar kullanır. Bu sayede kürlenmiş kalıplar şekillerini daha iyi koruyabilir.
Örneğin MinghuiLink'in Vakum Döküm Silikonu ürün serisi yaklaşık 35–50 Shore A sertlik aralığını kapsar ve farklı kalıp yapıları ile prototip çoğaltma projeleri için çeşitli seçenekler sunar.
Yüksek sertlik, taşıma ve döküm sırasında kalıp deformasyonunu azaltmaya yardımcı olur. Özellikle büyük kalıplar, nispeten karmaşık yapılar ve yüksek boyutsal hassasiyet gerektiren prototip uygulamaları için uygundur.
Ancak yüksek sertlik her zaman daha iyi değildir. Derin ters açılara, karmaşık kavisli yüzeylere veya dar kalıptan çıkarma bölgelerine sahip kalıplarda esneklik ve yırtılma dayanımı da dikkate alınmalıdır.
2.2 Tekrarlanan Dökümler İçin Yüksek Mekanik Dayanım
Vakumlu döküm genellikle birbirinin aynısı veya benzer birden fazla prototip parçanın üretilmesinde kullanılır. Bu nedenle kalıbın tekrarlanan birleştirme, döküm ve kalıptan çıkarma işlemlerine dayanması gerekir.
Silikon yeterli mekanik dayanım sunmazsa tekrarlanan kullanım sırasında kenarlarda yırtılma, yerel hasar veya kalıp boşluğunda deformasyon meydana gelebilir. Bu durum sonraki çoğaltma işlemlerinin kalitesini etkiler.
Vakum Döküm Silikonu, kalıbın mekanik gerilime dayanma kabiliyetini artırmak ve normal kullanım sırasında oluşabilecek hasarı azaltmak için genellikle daha yüksek dayanımlı formülasyonlar kullanır.
Yırtılma dayanımı, silikon kalıbın dayanıklılığını gösteren temel ölçütlerden biridir. Özellikle ayırma çizgilerinin, döküm girişlerinin, ince duvarlı bölümlerin ve karmaşık ters açıların çevresindeki yırtılma dayanımına dikkat edilmelidir.
Gerçek kalıp kullanım ömrünün reçine malzemesinden, döküm sıcaklığından, kalıp tasarımından, kalıptan çıkarma yönteminden ve bakım koşullarından da etkilendiğini unutmamak önemlidir. Kalıp ömrü yalnızca silikon sertliğine veya tek bir fiziksel özelliğe bakılarak belirlenemez.
2.3 Mükemmel Detay Aktarımı
Hızlı prototip parçalarında genellikle ana modelin yüzey dokularının, kenar hatlarının, deliklerinin ve karmaşık geometrik özelliklerinin kopyalanması gerekir. Bu nedenle silikon kalıbın detay aktarım kabiliyeti özellikle önemlidir.
Vakum Döküm Silikonu iyi detay aktarım performansı sunar. Uygun kalıp yapım teknikleriyle ana modelin yüzeyindeki dokuları, çıkıntılı ve girintili özellikleri ve ince hatları kalıp boşluğuna aktarabilir.
Otomotiv iç bileşenleri, elektronik ürün muhafazaları, dekoratif parçalar ve diğer endüstriyel prototiplerde iyi detay aktarımı, çoğaltılan parçaların yüzey kalitesini ve görünüm tutarlılığını iyileştirmeye yardımcı olur.
Nihai çoğaltma kalitesi yalnızca silikonun kendisine değil; ana modelin yüzey kalitesine, silikon viskozitesine, karışımın homojenliğine, vakumla gaz giderme işleminin etkinliğine ve kalıp yapım yöntemlerine de bağlıdır.
2.4 Reçine Kürlenme Süreçleri İçin İyi Isı Dayanımı
Vakumlu döküm sırasında yaygın olarak kullanılan PU reçineler, karıştırma ve kürlenme esnasında ısı açığa çıkarabilir. Kalıbın hem reçinenin kürlenmesi sırasında oluşan ısıya hem de gerçek proses için belirtilen sıcaklık koşullarına dayanması gerekir.
Vakum Döküm Silikonu genellikle amaçlanan çoğaltma süreçlerine uygun ısı dayanımı sunar. Belirtilen kullanım koşulları altında reçinenin kürlenmesi sırasında açığa çıkan ısının neden olduğu değişiklikleri en aza indirmeye yardımcı olurken kalıp yapısını ve performansını koruyabilir.
Isıtılarak kürlenmesi gereken reçine sistemlerinde silikon sınıfı; reçinenin kürlenme sıcaklığına, ısı açığa çıkarma özelliklerine ve gerçek işleme koşullarına göre de seçilmelidir.
Farklı silikon ürünlerinin ısı dayanımının değiştiğini unutmamak önemlidir. Bir ürünün Vakum Döküm Silikonu olarak sınıflandırılması, her yüksek sıcaklıklı reçine veya ısıtmalı işlem için uygun olduğu anlamına gelmez. Her zaman ürünün teknik veri sayfasına başvurun ve önceden proses testleri gerçekleştirin.
2.5 Karmaşık Parçaların Çoğaltılması İçin İyi Kalıptan Ayırma Özellikleri
Vakumlu döküm kalıpları genellikle deliklere, kanallara, kavisli yüzeylere ve belirli ters açı özelliklerine sahip parçaların çoğaltılmasında kullanılır. Kürlendikten sonra silikonun, çoğaltılan parçaların kalıp boşluğundan çıkarılabilmesi için uygun elastikiyete ve kalıptan ayırma özelliklerine sahip olması gerekir.
Silikon malzemeler belirli ölçüde esnektir ve kalıptan çıkarma sırasında uygun şekilde deforme olabilir. İyi tasarlanmış bir ayırma çizgisiyle birlikte bu esneklik, karmaşık yapılara sahip parçaların çıkarılmasını kolaylaştırır.
Ayrıca Vakum Döküm Silikonu genellikle iyi kalıptan ayırma performansı sunar. Çoğaltılan parçalar ile kalıp boşluğu arasındaki yapışmayı azaltmaya yardımcı olarak tekrarlanan üretimi kolaylaştırır.
Derin ters açılara, ince duvarlara veya karmaşık geometrilere sahip parçalarda kalıp tasarımı yine de dikkatle değerlendirilmelidir. Ayırma yüzeyleri, yardımcı kesimler ve kalıptan çıkarma yönleri uygun şekilde planlanmalıdır. Gerektiğinde reçine sistemiyle uyumlu bir kalıp ayırıcı kullanılabilir.
2.6 Daha Kolay Kalıp Kesimi İçin Şeffaf veya Yarı Şeffaf Seçenekler
Bazı Vakum Döküm Silikonu ürünleri, kalıp yapımı sırasında daha iyi görüş sağlayan şeffaf veya yarı şeffaf formülasyonlarda sunulur.
Vakumlu döküm kalıplarında genellikle ana modelin çıkarılması ve eksiksiz bir kalıp boşluğu oluşturulması için silikon kürlendikten sonra ayırma çizgileri boyunca kesim yapılması gerekir. Karmaşık şekillere, derin kanallara veya birden fazla ters açıya sahip ana modellerde malzemenin şeffaflığı, operatörlerin iç yapıyı görmesine ve kesim yapılacak yerleri belirlemesine yardımcı olur.
Yarı şeffaf silikon, kalıbın içindeki ana modelin hatlarını görmeyi de kolaylaştırır ve kesim sırasında önemli detaylara yanlışlıkla zarar verme riskini azaltır.
Ancak şeffaflık, doğru ayırma çizgisi tasarımının veya profesyonel kalıp kesme tekniklerinin yerini alamaz. Özellikle karmaşık ana modellerde, tekrarlanan kalıp birleştirme işlemlerinin hassasiyetini etkilememek için kesim yolu önceden planlanmalıdır.
2.7 Kalay Bazlı Silikon ve Platin Silikon Sistemlerinde Sunulması
Farklı vakumlu döküm projelerinin malzeme performansı, çalışma süresi, kürleme yöntemi ve maliyet açısından farklı gereksinimleri olabilir.
Vakum Döküm Silikonu hem Kalay Bazlı Silikon hem de Platin Silikon sistemlerinde sunulur. Böylece kullanıcılar gerçek proje gereksinimlerine göre uygun ürünü seçebilir.
- Kondensasyon Tipi Silikon: Kalıp yapımında köklü bir kullanım geçmişine sahiptir ve çok çeşitli endüstriyel ana modeller ile çoğaltma projeleri için uygundur. Farklı ürünlerin sertlik, dayanım, karışım oranı ve kürlenme süresi değişebilir.
- Adisyon Tipi Silikon: Farklı sertlik ve şeffaflık seçeneklerinde sunulur. Bazı ürün sınıfları yüksek yırtılma dayanımı sunar ve özel kalıp performansı ile çoğaltma gereksinimleri olan projeler için uygundur.
Bu iki kürleme sisteminin formülasyon, karışım oranı, kürlenme reaksiyonu ve malzeme uyumluluğu bakımından farklılık gösterdiğini unutmamak önemlidir. Farklı sistemlere ait A ve B Bileşenlerini karıştırmayın ve bir ürün sınıfının işleme parametrelerini doğrudan başka bir ürün sınıfına uygulamayın.
3. Uygulama Alanları
Vakum Döküm Silikonu öncelikli olarak hızlı prototipleme, küçük partili çoğaltma ve endüstriyel ürün geliştirme süreçlerinde kullanılır. Özellikle iyi yüzey kalitesi, detaylı yapılar ve malzeme performansının doğrulanmasını gerektiren projeler için uygundur.
3.1 Otomotiv Parça Prototipleri
Otomotiv parçaları, hızlı prototiplemenin yaygın uygulama alanlarından biridir.
Otomotiv tasarımı ve geliştirme sürecinde belirli iç bileşenlerin, dış parçaların ve işlevsel bileşenlerin prototipleri; yapılarını, görünümlerini ve montaj performanslarını değerlendirmek için öncelikle üretilmelidir.
Vakum Döküm Silikonu, bu parçalar için çoğaltma kalıpları üretmek amacıyla kullanılabilir. Ardından gösterge paneli bileşenleri, otomotiv ızgaraları, iç trim parçaları ve diğer prototip bileşenlerini çoğaltmak için farklı PU reçine formülasyonları kalıplara dökülebilir.
Reçine sınıfına bağlı olarak çoğaltılan parçalar ABS, PC veya diğer mühendislik plastiklerine benzer görünüm ve belirli performans özellikleri elde edebilir.
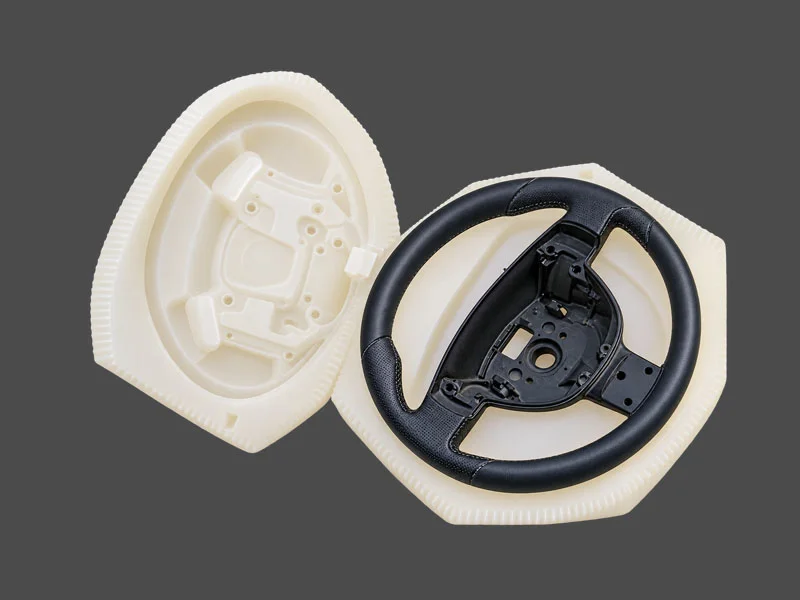 Otomotiv direksiyonları için silikon kalıp
3.2 Tüketici Elektroniği Muhafazaları
Tüketici elektroniği ürünleri genellikle karmaşık muhafaza hatlarına, düğme yapılarına, bağlantı noktalarına ve yüzey dokularına sahiptir.
Ürün geliştirme sırasında Vakum Döküm Silikonu, elektronik ürün muhafazaları için kalıp üretiminde kullanılabilir. Ardından uyumlu PU reçine kullanılarak küçük partili çoğaltma yapılabilir.
Yaygın uygulamalar şunlardır:
- Elektronik cihaz muhafazaları ve koruyucu kılıflar.
- Kontrol panelleri ve kullanıcı arayüzü bileşenleri.
- Ev aletlerinin muhafazaları.
- Elektronik ürünler için yapısal doğrulama modelleri.
- İnce yüzey dokularına sahip dekoratif bileşenler.
Bu yöntem ürün tasarımının doğrulanması, görünüm değerlendirmesi ve küçük partili prototip üretimi için uygundur.
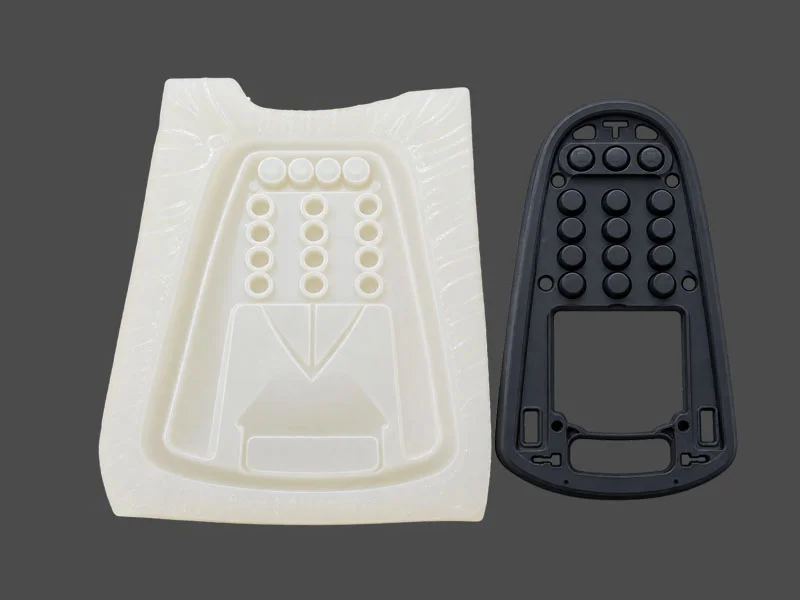 Elektronik ürün muhafazaları için silikon kalıp
3.3 Tıbbi Ekipman Muhafazaları ve Yapısal Prototipler
Tıbbi ekipman geliştirme sürecinde muhafazalar, yapısal bileşenler ve sunum numuneleri; boyut kontrolü, montaj doğrulaması ve görünüm değerlendirmesi için sıklıkla üretilir.
Vakum Döküm Silikonu, karmaşık hatlara ve detaylı yapılara sahip tıbbi ekipman muhafazalarını, cihaz panellerini ve implante edilmeyen diğer prototip bileşenlerini çoğaltmak için kullanılabilir.
Vakumlu döküm yoluyla üretilen prototip parçaların otomatik olarak tıbbi cihaz kullanımına uygun hâle gelmediğini unutmamak önemlidir. Bitmiş ürünün klinik uygulamalara veya insan teması için uygun olup olmadığı; malzemelerine, yapısına ve gerçek kullanım koşullarına göre değerlendirilmelidir.
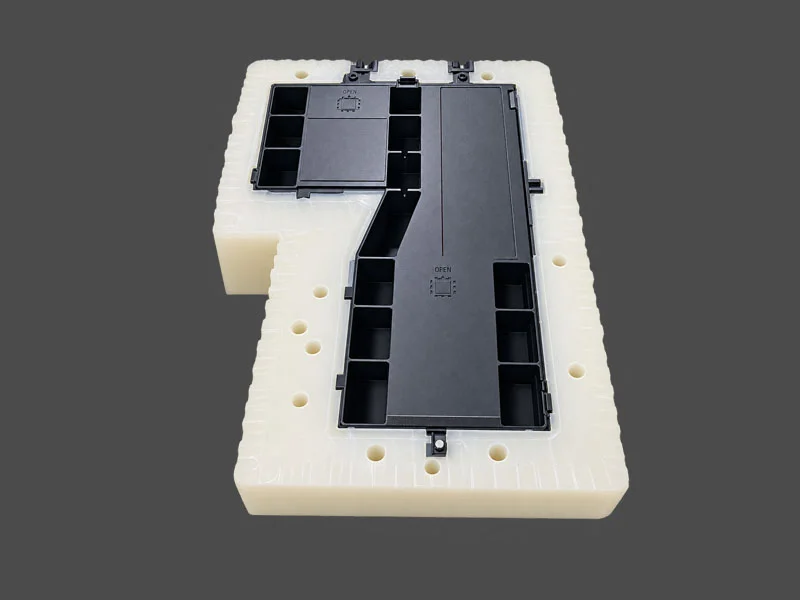 Tıbbi ekipman muhafazaları için silikon kalıp
3.4 Hızlı Prototipleme ve Küçük Partili Üretim
Vakumlu döküm, hızlı prototipleme ve küçük partili üretim için yaygın olarak kullanılan bir yöntemdir.
Bir ürün henüz tasarım doğrulama aşamasındaysa veya ihtiyaç duyulan miktar metal enjeksiyon kalıbı yatırımını haklı çıkarmayacak kadar azsa önce 3D baskı veya başka bir üretim yöntemiyle ana model hazırlanabilir. Ardından esnek bir çoğaltma kalıbı üretmek için Vakum Döküm Silikonu kullanılır.
Bu işlem karmaşık geometrilere sahip parçaların çoğaltılmasını sağlar. Farklı PU reçine formülasyonları seçilerek farklı sertlik, esneklik, şeffaflık ve diğer performans özelliklerine sahip prototipler üretilebilir.
Bu nedenle vakumlu döküm; ürün görünümünün değerlendirilmesi, montaj testleri, işlevsel prototipleme ve pazar doğrulaması için yaygın olarak kullanılır.
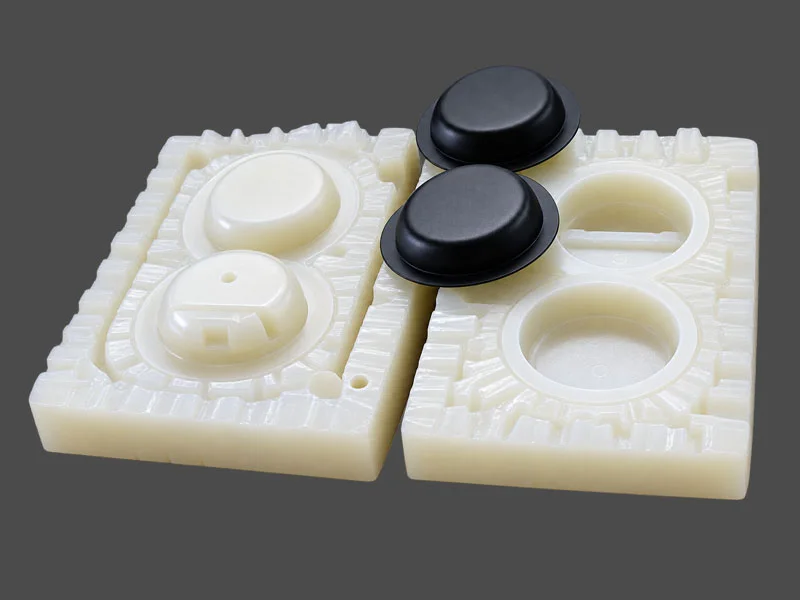 Vakumlu döküm için silikon kalıp
3.5 Sunum Modelleri ve Endüstriyel Tasarım Prototipleri
Vakum Döküm Silikonu, ürün görünümünün, yapısının ve yüzey kalitesinin net bir şekilde gösterilmesi gereken projeler için sunum modelleri ve endüstriyel tasarım prototiplerinin üretiminde de kullanılabilir.
Örneğin robot muhafazaları, bilimsel cihaz bileşenleri, ürün tasarım modelleri ve diğer endüstriyel sunum parçaları silikon kalıplar kullanılarak küçük partiler hâlinde çoğaltılabilir.
Farklı özelliklere sahip döküm reçineleri seçilerek çoğaltılan parçalara belirli bir sertlik, esneklik, şeffaflık veya istenen başka özellikler kazandırılabilir.
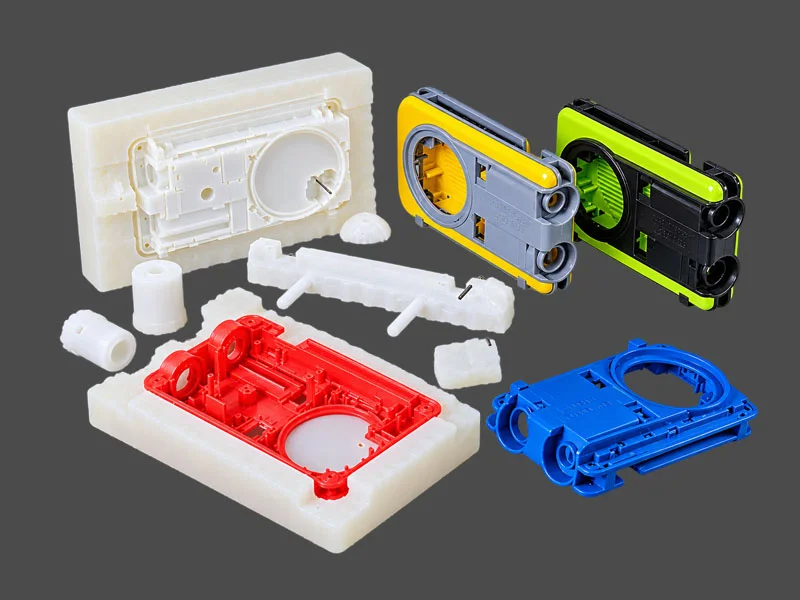 Endüstriyel tasarım prototipleri için silikon kalıp
4. Nasıl Seçilir?
Farklı vakumlu döküm projelerinin kalıp performansı açısından farklı gereksinimleri vardır. Ürün seçerken yalnızca silikon sertliğine odaklanmayın. Yırtılma dayanımı, boyutsal kararlılık, viskozite, şeffaflık, ısı dayanımı ve reçine uyumluluğu da dikkate alınmalıdır.
4.1 Kalıp Tasarımına Göre Sertlik Seçin
Sertlik, silikon kalıpların destek kapasitesini, deformasyonunu ve kalıptan çıkarma performansını etkiler.
Vakumlu döküm kalıpları, kalıp boşluğunun boyutlarını ve geometrik hassasiyetini korumak için genellikle belirli bir sertlik seviyesine ihtiyaç duyar.
Ürün seçerken aşağıdaki yönergelerden yararlanabilirsiniz:
- Orta sertlikte silikon: Şekil koruma ile kalıptan çıkarma sırasındaki esneklik arasında denge sunarak standart yapılara sahip prototiplerin çoğaltılması için uygundur.
- Daha yüksek sertlikte silikon: Boyutsal kararlılık ve kalıp desteği gereksinimlerinin daha yüksek olduğu projeler için uygundur.
- Karmaşık ters açılı yapılar: Hem malzemenin uzama özelliğinin hem de yırtılma dayanımının değerlendirilmesini gerektirir. En yüksek sertliğe sahip ürün her zaman en iyi seçim değildir.
Örneğin MinghuiLink'in mevcut Vakum Döküm Silikonu ürün serisindeki bazı ürünler yaklaşık 35–50 Shore A sertlik aralığını kapsar. Özel ürün sınıfı ana modelin yapısına, çoğaltılan parçanın boyutlarına ve kalıptan çıkarma yöntemine göre seçilmelidir.
4.2 Yırtılma Dayanımını ve Mekanik Özellikleri Değerlendirin
Yırtılma dayanımı, silikon kalıbın dayanıklılığını gösteren önemli bir ölçüttür.
Kesim, kalıp birleştirme ve tekrarlanan kalıptan çıkarma işlemleri sırasında vakumlu döküm kalıplarının ayırma çizgileri, döküm girişleri ve ince bölümleri önemli mekanik gerilmelere maruz kalabilir.
Yırtılma dayanımı yetersizse tekrarlanan kullanım sırasında kalıp yerel olarak hasar görebilir. Bu durum hem kalıp ömrünü hem de çoğaltılan parçaların kalitesini etkiler.
Bu nedenle karmaşık yapılar, çok sayıda ince duvarlı bölüm veya tekrarlanan döküm içeren projelerde farklı ürün sınıflarının yırtılma dayanımını ve diğer mekanik özelliklerini dikkatle karşılaştırın.
4.3 Ana Modelin Detaylarına Göre Uygun Viskozite Seçin
Silikonun viskozitesi malzemenin akışını, dökümünü ve hava tahliye performansını etkiler.
İnce dokulara, dar ayrıntılara veya karmaşık hatlara sahip ana modellerde uygun akış özellikleri, silikonun ana model yüzeyiyle tam temas kurmasına yardımcı olur ve yerel detayların eksik kalma riskini azaltır.
Ancak aşırı yüksek viskozite karıştırma ve döküm işlemlerini zorlaştırabilir, ayrıca hava kabarcıklarının doğal olarak çıkmasını da etkileyebilir.
Ürün seçerken uygun viskoziteyi belirlemek için ana modelin boyutunu, yapısal karmaşıklığını ve vakumla gaz giderme ekipmanının çalışma kapasitesini dikkate alın.
4.4 Proses Gereksinimlerine Göre Şeffaf veya Yarı Şeffaf Silikon Seçin
Ana model karmaşık bir yapıya sahipse ve kürlenme sonrasında kalıbın kesilerek açılması gerekiyorsa şeffaf veya yarı şeffaf silikon tercih edilebilir.
Bu malzemeler ana modelin iç hatlarını görmeyi ve kesim konumlarını belirlemeyi kolaylaştırır. Böylece operatörler ayırma çizgisini daha iyi planlayabilir ve kesim hatalarını azaltabilir.
Görünürlük proje için özel bir gereklilik değilse sertlik, dayanım, maliyet ve diğer performans gereksinimlerine göre uygun bir renk veya şeffaflık sınıfı seçin.
4.5 Isı Dayanımını ve Reçine Uyumluluğunu Doğrulayın
Vakumlu dökümde yaygın olarak PU reçine kullanılır ancak farklı reçinelerin karışım oranları, viskoziteleri, ısı açığa çıkarma özellikleri ve kürlenme sıcaklıkları önemli ölçüde farklı olabilir.
Bu nedenle silikon seçerken hedef reçineye uygun olduğunu ve gerçek döküm ile kürlenme süreci sırasındaki sıcaklık koşullarına dayanabildiğini doğrulayın.
Örneğin bazı reçineler kürlenme sırasında önemli miktarda ısı açığa çıkarırken belirli işlemlerde kalıbın veya reçinenin önceden ısıtılması da gerekebilir. Uygun çalışma koşullarını doğrulamak için hem reçine hem de silikon tedarikçisinin sağladığı teknik belgeleri kontrol edin.
Ürün uygunluğunu yalnızca "ısıya dayanıklı silikon" veya "vakum döküm silikonu" gibi isimlere bakarak belirlemeyin.
4.6 Uygun Kap Ömrünü ve Kürlenme Süresini Seçin
Silikonun kap ömrü karıştırma, döküm ve vakumla gaz giderme işlemlerinin planlanmasını etkilerken kürlenme süresi genel kalıp üretim döngüsünü belirler.
Daha büyük ana modeller veya yapısal açıdan karmaşık projeler için işlem tamamlanmadan malzemenin belirgin şekilde koyulaşmasını önlemek amacıyla karıştırma ve döküm işlemlerine yeterli zaman ayrılmalıdır.
Ayrıca ortam sıcaklığı silikonun kürlenme hızını etkiler. Gerçek uygulama sırasında karışım oranını, çalışma süresini ve kürlenme koşullarını ilgili ürün sınıfının teknik veri sayfasına göre kontrol edin.
5. Dikkat Edilmesi Gereken Önemli Noktalar
Vakumlu döküm kalıbının nihai kalitesi yalnızca silikon malzemesine değil; ana modelin kalitesine, kalıp tasarımına, vakumla gaz giderme işlemine ve gerçek döküm sürecine de bağlıdır.
5.1 Ana Modelin Yüzey Kalitesinin İyi Olduğundan Emin Olun
Vakum Döküm Silikonu ana modelin yüzey detaylarını kopyalar. Bu nedenle ana modelin yüzey durumu, çoğaltılan parçaların nihai görünümünü doğrudan etkiler.
Ana modelde çizikler, çukurlar, toz veya başka yüzey kusurları varsa bu kusurlar genellikle silikon kalıba ve nihai parçalara da aktarılır.
Kalıp yapmadan önce ana modelin yüzeyini inceleyin, toz ve kalıntıları temizleyin ve bitmiş ürünün gereksinimlerine göre zımparalama, parlatma veya diğer yüzey işlemlerini gerçekleştirin.
3D baskıyla üretilmiş ana modellerde baskı katman çizgilerinin, destek izlerinin ve malzeme yüzeyinin çoğaltma kalitesini nasıl etkileyebileceğini de göz önünde bulundurun.
5.2 Vakumla Gaz Giderme İşlemini Doğru Şekilde Gerçekleştirin
Karıştırma ve döküm sırasında hava, sıvı silikonun içinde kolayca sıkışabilir. Kabarcıklar kalıp boşluğunun yüzeyinde veya kalıbın içinde kalırsa çoğaltılan parçalarda iğne delikleri, çukurlar veya başka kusurlar oluşabilir.
Bu nedenle vakumla gaz giderme, vakumlu döküm için silikon kalıp üretiminde önemli bir adımdır.
Genellikle A ve B Bileşenleri ayrı ayrı ölçülmeli ve ürünün teknik belgelerine uygun şekilde iyice karıştırılmalıdır. Ardından karıştırılmış silikon, kalan hava kabarcıklarını en aza indirmek için vakum ekipmanına yerleştirilerek gaz giderme işleminden geçirilir.
Karmaşık yapılara veya yüksek yüzey detayı gereksinimlerine sahip ana modellerde sıkışan havayı azaltmak için döküm yöntemi ve ana modelin konumlandırılması da dikkate alınmalıdır.
Gaz giderme süresinin ve vakum seviyesinin silikon viskozitesine, kap ömrüne ve ekipman kapasitesine göre belirlenmesi gerektiğini unutmamak önemlidir. Her ürüne aynı sabit parametreleri uygulamayın.
5.3 A ve B Bileşenlerini Belirtilen Oranda Kesinlikle Karıştırın
Vakum Döküm Silikonu genellikle A ve B Bileşeni olmak üzere iki bileşenden oluşur. Karışım oranı ürünlere göre değişebilir.
Örneğin MinghuiLink'in mevcut ürün serisindeki bazı Kondensasyon Tipi Silikon sınıflarında A Bileşeni ile B Bileşeni arasındaki oran 100:3 iken bazı Adisyon Tipi Silikon sınıflarında bu oran 1:1 veya belirtilen başka oranlardadır.
Bu nedenle farklı ürün sınıflarının karışım oranlarını birbirinin yerine kullanmayın veya karışım oranını yalnızca silikonun Kalay Bazlı Silikon ya da Platin Silikon sistemi kullanmasına göre varsaymayın.
Karıştırırken temiz ölçüm araçları ve kaplar kullanın. Her iki bileşenin eşit şekilde karışmasını sağlamak için hassas ölçüm yapın ve kabın tabanını ve yanlarını sıyırarak iyice karıştırın.
5.4 Kalıbı Kesmeden Önce Silikonun Tamamen Kürlenmesini Bekleyin
Sonraki kesim ve kalıptan çıkarma işlemlerine başlanmadan önce silikon kalıp belirtilen kürlenme seviyesine ulaşmalıdır.
Silikon tamamen kürlenmeden kesilirse kalıp kenarları deforme olabilir, kesilen yüzeyler düzensizleşebilir veya iç yapı zarar görebilir.
Kürlenme süresi formülasyona, karışım oranına ve ortam sıcaklığına bağlı olarak değişir. Her zaman ürünün teknik veri sayfasında belirtilen süreye ve koşullara uyun.
5.5 Ayırma Çizgilerini ve Döküm Sistemini Doğru Tasarlayın
Vakumlu döküm kalıplarında genellikle ana modelin yapısına göre ayırma çizgileri ve uygun döküm girişleri, hava kanalları ve gerekli yardımcı özellikler tasarlanmalıdır.
İyi tasarlanmış bir ayırma sistemi, ana modelin ve çoğaltılan parçaların kalıptan çıkarılmasını kolaylaştırır. Ayrıca kalıp kayması, çapak oluşumu ve eksik dolum gibi sorunları azaltmaya yardımcı olabilir.
Karmaşık parçalarda ters açılı yapıları ve kalıptan çıkarma yönlerini önceden değerlendirin. Birden fazla ayırma yüzeyi veya yardımcı kesim gerekebilir.
Döküm girişlerinin ve hava kanallarının konumları da reçine akışını ve havanın tahliye edilmesini etkiler. Bu nedenle parça geometrisine göre tasarlanmalıdır.
5.6 Silikon ile Hedef Reçine Arasındaki Uyumluluğu Doğrulayın
Vakum Döküm Silikonu öncelikli olarak hızlı prototipler üretmek amacıyla PU reçineyle kullanılır. Ancak farklı reçine formülasyonlarının kimyasal bileşimleri, kürlenme sıcaklıkları ve reaksiyon özellikleri değişebilir.
MinghuiLink'in mevcut ürün serisi; ABS, POM, PC, PMMA, TPE ve cam elyaf takviyeli naylonun belirli özelliklerini taklit etmek üzere tasarlanmış reçine malzemeleri dâhil olmak üzere çeşitli PU reçine türleriyle kullanıma uygundur.
Ancak özel uyumluluk, reçine sınıfına ve gerçek işleme koşullarına göre yine de doğrulanmalıdır. Yeni reçineler veya özel formülasyonlar için öncelikle küçük partili deneme dökümü gerçekleştirin. Düzenli üretime geçmeden önce kürlenme performansını, kalıptan çıkarma sonuçlarını ve kalıp yüzeyinde oluşabilecek değişiklikleri kontrol edin.
5.7 Kürleme Sistemleri Arasındaki Uyumluluğa Dikkat Edin
Kondensasyon Tipi Silikon ve Adisyon Tipi Silikon farklı kürlenme reaksiyonu mekanizmaları kullanır ve işleme ortamına ve kirleticilere karşı farklı hassasiyet seviyelerine sahiptir.
Özellikle Adisyon Tipi Silikon; kükürt içeren maddelerden, kalay bileşiklerinden ve belirli amin bileşiklerinden korunmalıdır. Bu kirleticiler kürlenme inhibisyonuna neden olarak yerel eksik kürlenmeye veya yapışkan bir yüzey oluşumuna yol açabilir.
Kondensasyon Tipi Silikon için ilgili kürleme bileşenini uygun şekilde kapatılmış bir kapta saklayın. Havaya veya neme uzun süre maruz kalması katalizör performansını etkileyebilir.
Bu nedenle kullanımdan önce silikonun kürleme sistemini doğrulayın, araçları ve ana modelleri temiz tutun ve ilgili ürünün işleme talimatlarına uyun.
5.8 Silikon Kalıpların Bakımını ve Saklamasını Doğru Yapın
Tekrarlanan kullanımlarda Vakum Döküm Silikonu kalıplarının uygun şekilde temizlenmesi, kalıptan çıkarılması ve saklanması gerekir.
Her döküm döngüsünden sonra reçine kalıntılarını ve kirleticileri kalıptan zamanında temizleyin. Ayırma yüzeylerini, döküm girişlerini ve kalıp boşluğunu herhangi bir hasar olup olmadığını kontrol etmek için inceleyin.
Kullanılmadıkları zaman kalıpları uzun süre sıkıştırmaktan, aşırı esnetmekten, doğrudan güneş ışığına veya uygun olmayan sıcaklıklara maruz bırakmaktan kaçının. Kalıbı silikon tedarikçisinin önerilerine göre saklayın.
Doğru bakım, kalıbın erken hasar görmesini önlemeye ve sonraki çoğaltma işlemlerinin kalitesini korumaya yardımcı olur.
6. Sıkça Sorulan Sorular
- S1: Vakum Döküm Silikonu ile Normal Kalıp Yapım Silikonu Arasındaki Fark Nedir?
-
Vakum Döküm Silikonu, hızlı prototipleme ve küçük partili çoğaltma için tasarlanmış özel bir RTV-2 silikon kauçuktur. Sertlik, mekanik dayanım, boyutsal kararlılık, detay aktarımı ve kalıptan ayırma performansına daha fazla önem verir.
Normal kalıp yapım silikonları farklı uygulamalar için çeşitli sertlik ve performans seçeneklerinde sunulur ancak vakumlu döküm süreçlerine mutlaka uygun değildir.
Malzeme seçerken kalıp yapısını, hedef reçineyi ve gerçek işleme gereksinimlerini dikkate alın. Her kalıp yapım silikonu ürünü, Vakum Döküm Silikonunun doğrudan alternatifi olarak kullanılamaz.
- S2: Vakum Döküm Silikonunda Genellikle Hangi Sertlik Kullanılır?
-
Vakum Döküm Silikonunda genellikle kalıpların boyutsal ve yapısal kararlılığını korumaya yardımcı olan orta ve yüksek sertlikte formülasyonlar kullanılır.
Örneğin MinghuiLink'in mevcut ürün serisindeki ilgili ürünler yaklaşık 35–50 Shore A sertlik aralığını kapsar. Gerçek sertlik; ana modelin boyutuna, kalıp yapısına, kalıptan çıkarma yöntemine ve çoğaltılan parçanın gereksinimlerine göre seçilmelidir.
- S3: Vakum Döküm Silikonu ile Hangi Reçine Türleri Kullanılabilir?
-
Vakum Döküm Silikonu öncelikli olarak prototip parçalar üretmek amacıyla poliüretan (PU) reçineyle kullanılır. Farklı PU reçine formülasyonları ABS, POM, PC, PMMA, TPE ve cam elyaf takviyeli naylon gibi malzemelerin belirli özelliklerini taklit edebilir.
Ancak farklı reçinelerin kürlenme sıcaklıkları, ısı açığa çıkarma özellikleri ve kimyasal bileşimleri farklı olabilir. Kullanmadan önce silikon ile hedef reçine arasındaki uyumluluğu mutlaka doğrulayın.
- S4: Vakum Döküm Silikonunda Vakumla Gaz Giderme Gerekli midir?
-
Genellikle vakumla gaz giderme işlemi önerilir.
Bu işlem, karıştırılmış sıvı silikondaki havanın uzaklaştırılmasına yardımcı olur. Böylece kalıbın içinde veya kalıp boşluğunun yüzeyinde kabarcık oluşma riski azalır ve kalıp çoğaltma kalitesi iyileşir.
Gaz giderme için kullanılacak özel parametreler silikonun viskozitesine, kap ömrüne ve ekipman koşullarına göre belirlenmelidir.
- S5: Vakum Döküm Silikonu Kalıbı Kaç Kez Yeniden Kullanılabilir?
-
Vakum Döküm Silikonu kalıpları yeniden kullanılabilir. Kürlendikten sonra silikon belirli düzeyde mekanik dayanım ve elastikiyet kazanır. Bu özellikler tekrarlanan reçine dökümü için uygun olmasını sağlar.
Ancak tüm ürünler için geçerli sabit bir kullanım sayısı yoktur. Gerçek kalıp ömrü; silikon formülasyonuna, reçine türüne, kürlenme sırasında açığa çıkan ısıya, kalıp yapısına ve kalıptan çıkarma yöntemine bağlıdır.
- S6: Vakum Döküm Silikonu Hem Kalay Bazlı Silikon Hem de Platin Silikon Sistemlerinde Sunulur mu?
-
Evet. Vakum Döküm Silikonu hem Kalay Bazlı Silikon hem de Platin Silikon sistemlerinde sunulur.
İki sistem karışım oranı, kürlenme reaksiyonu, performans ve malzeme uyumluluğu bakımından farklıdır. Özel projeye göre uygun bir ürün sınıfı seçin ve ilgili ürünün teknik veri sayfasındaki talimatlara uyun.
- S7: Şeffaf veya Yarı Şeffaf Vakum Döküm Silikonunun Avantajları Nelerdir?
-
Şeffaf veya yarı şeffaf silikon, operatörlerin ana modelin hatlarını ve iç yapısını daha kolay görmesini sağlar. Özellikle kürlenme sonrasında kalıp kesilirken kesim konumunun daha iyi görülmesine yardımcı olur ve önemli detayların yanlışlıkla kesilmesi riskini azaltır.
Ayırma çizgisinin hassas biçimde kontrol edilmesini gerektiren karmaşık ana modellerde şeffaf veya yarı şeffaf silikon pratik işleme avantajları sunar.
- S8: Vakumlu Döküm Seri Üretim İçin Uygun mudur?
-
Vakumlu döküm öncelikli olarak ürün geliştirme, işlevsel doğrulama ve küçük partili çoğaltma için uygundur.
Metal enjeksiyon kalıplarıyla karşılaştırıldığında silikon kalıplar genellikle daha düşük başlangıç yatırımı gerektirir. Bu nedenle erken aşama prototipleme ve sınırlı üretim partileri için uygundur. Ancak silikon kalıpların kullanım ömrü ve üretim döngüsü açısından sınırları vardır. Bu nedenle büyük ölçekli ve sürekli üretim için mutlaka uygun olmayabilirler.
7. Sonuç
Vakum Döküm Silikonu, hızlı prototipleme ve küçük partili çoğaltma için tasarlanmış özel bir RTV-2 sıvı silikon kauçuktur. Başlıca avantajları arasında nispeten yüksek sertlik, iyi boyutsal kararlılık, mekanik dayanım, detay aktarımı, reçine kürlenmesi sırasında açığa çıkan ısıya karşı dayanım ve iyi kalıptan ayırma özellikleri bulunur.
Bu özellikleri sayesinde otomotiv parçaları, tüketici elektroniği muhafazaları, tıbbi ekipman kasaları, endüstriyel tasarım prototipleri ve diğer hızlı prototipleme uygulamaları için uygundur.
Ancak Vakum Döküm Silikonu seçerken yalnızca sertliği veya tek bir fiziksel özelliği dikkate almak yeterli değildir. Yırtılma dayanımı, kalıp yapısı, reçine uyumluluğu, kürlenme koşulları ve gerçek uygulama gereksinimleri de değerlendirilmelidir.
Doğru Vakum Döküm Silikonunu seçmek ve bunu uygun ana model tasarımı, vakumla gaz giderme ve kalıp yapım teknikleriyle birleştirmek, yüksek kaliteli çoğaltma parçaları üretmek için çok önemlidir.
Yorumlarınıza değer veriyoruz, ancak lütfen anlamsız veya alakasız içerik yayınlamaktan kaçının. Yorum yapmadan önce lütfen Yorum Politikamızı inceleyin.