O silicone para fundição a vácuo é uma borracha de silicone líquido de dois componentes, especialmente desenvolvida para prototipagem rápida e produção em pequenas séries. Geralmente utiliza um sistema de vulcanização à temperatura ambiente (RTV-2) e está disponível em formulações de silicone de condensação, à base de estanho, e silicone de adição, à base de platina.
Em comparação com o silicone para moldes de uso geral, o silicone para fundição a vácuo dá maior importância à estabilidade dimensional do molde, à dureza, à resistência mecânica e à reprodução de detalhes. Após a cura, o molde de silicone pode ser utilizado com equipamentos de fundição a vácuo para produzir peças protótipos com estruturas complexas e detalhes superficiais delicados, utilizando materiais como a resina de poliuretano (PU).
O processo de fundição a vácuo é amplamente utilizado na prototipagem rápida de componentes automotivos, carcaças de produtos eletrônicos de consumo, gabinetes de equipamentos médicos e outros produtos industriais. Os moldes de silicone permitem reproduzir pequenas séries de produtos e validar sua aparência e estrutura sem a necessidade de um investimento inicial em ferramentas metálicas rígidas.
Este artigo apresenta as principais características e vantagens do silicone para fundição a vácuo na fabricação de moldes, suas aplicações mais comuns e os aspectos importantes a considerar na seleção do material e em seu uso prático.
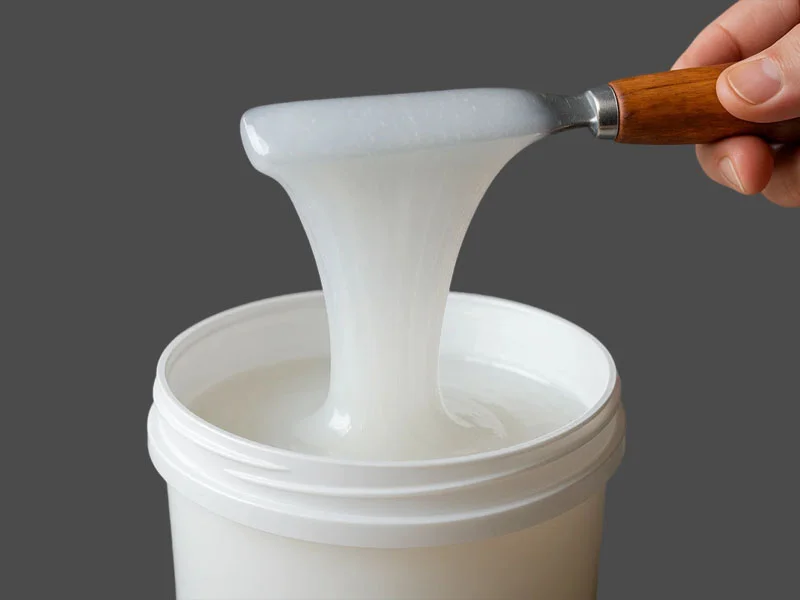 Silicone para fundição a vácuo
1. O que é silicone para fundição a vácuo?
O silicone para fundição a vácuo é uma borracha de silicone RTV-2 de dois componentes, vulcanizada à temperatura ambiente e utilizada na fabricação de moldes para fundição a vácuo. É desenvolvido principalmente para prototipagem rápida e produção em pequenas séries, sendo comumente utilizado para produzir moldes flexíveis destinados à fundição de resina de poliuretano e outros materiais compatíveis.
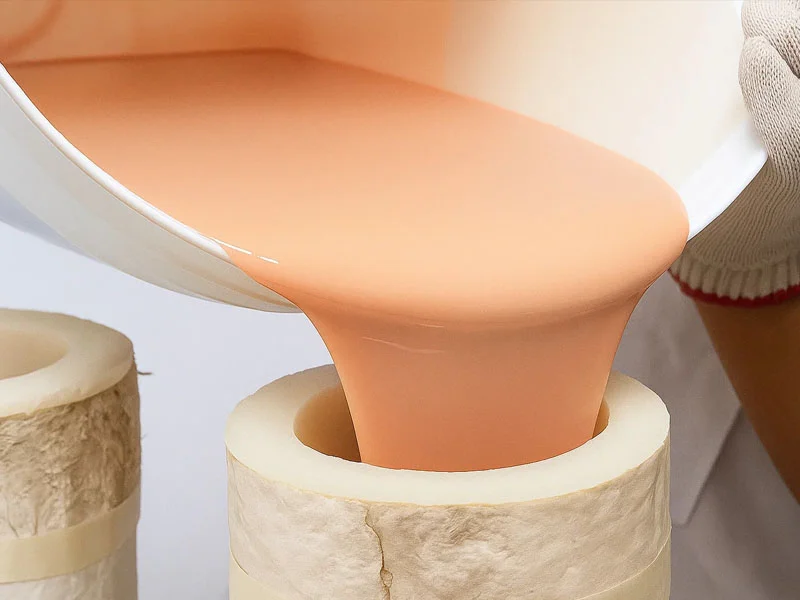
O processo básico de fabricação do molde consiste em despejar silicone líquido ao redor de um modelo mestre, seguido de desgaseificação a vácuo e cura. Após a cura, o molde de silicone é cortado ao longo de uma linha de partição previamente definida, e o modelo mestre é removido, deixando uma cavidade que reproduz a peça original. Em seguida, o molde é remontado e colocado em uma máquina de fundição a vácuo, na qual a resina correspondente é despejada para produzir peças duplicadas.
É importante distinguir o silicone para fundição a vácuo, a desgaseificação a vácuo e o processo de fundição a vácuo. São três conceitos diferentes:
- Silicone para fundição a vácuo: material de borracha de silicone utilizado para fabricar moldes flexíveis de reprodução.
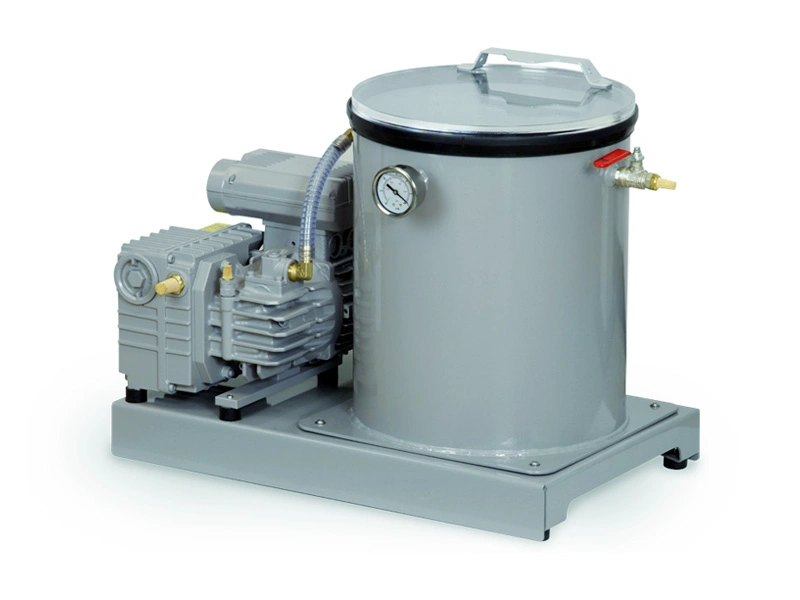
- Desgaseificação a vácuo: processo que utiliza equipamentos de vácuo para remover o ar do silicone líquido já misturado, reduzindo a formação de bolhas no molde.
- Fundição a vácuo: processo no qual a resina é despejada em um molde de silicone com o auxílio de um ambiente de vácuo, facilitando o preenchimento e a moldagem.
Atualmente, o silicone para fundição a vácuo está disponível em dois sistemas principais de cura: silicone de condensação, com catalisador à base de estanho, e silicone de adição, com catalisador à base de platina. Os diferentes sistemas e as diversas qualidades de produtos podem apresentar variações de dureza, proporção de mistura, viscosidade, tempo de trabalho, tempo de cura e propriedades mecânicas. O produto adequado deve ser selecionado de acordo com a aplicação específica.
2. Principais vantagens
2.1 Maior dureza para melhor estabilidade dimensional do molde
A estabilidade dimensional é um dos requisitos de desempenho mais importantes para moldes de silicone utilizados na fundição a vácuo.
Durante a fundição a vácuo, os moldes de silicone passam por operações repetidas, como montagem, fechamento, vazamento assistido por vácuo e desmoldagem. Se o material não tiver dureza suficiente ou o molde não possuir suporte estrutural adequado, a cavidade poderá se deformar, comprometendo as dimensões e a precisão geométrica das peças reproduzidas.
O silicone para fundição a vácuo geralmente utiliza formulações de dureza média a alta, permitindo que os moldes curados mantenham seu formato com maior eficiência.
Por exemplo, a linha de silicones para fundição a vácuo da MinghuiLink abrange uma faixa de dureza de aproximadamente 35 a 50 Shore A, oferecendo opções para diferentes estruturas de moldes e projetos de reprodução de protótipos.
Uma dureza mais elevada ajuda a reduzir a deformação do molde durante o manuseio e o vazamento. É especialmente adequada para moldes maiores, estruturas relativamente complexas e aplicações de prototipagem que exigem alta precisão dimensional.
No entanto, uma dureza maior nem sempre é melhor. Para moldes com reentrâncias profundas, superfícies curvas complexas ou áreas de desmoldagem estreitas, também é necessário considerar a flexibilidade e a resistência ao rasgo.
2.2 Alta resistência mecânica para fundições repetidas
A fundição a vácuo é comumente utilizada para produzir várias peças protótipos idênticas ou semelhantes. Por isso, o molde precisa suportar operações repetidas de montagem, vazamento e desmoldagem.
Se o silicone não apresentar resistência mecânica suficiente, o uso repetido poderá provocar rasgos nas bordas, danos localizados ou deformação da cavidade, comprometendo a qualidade das reproduções seguintes.
O silicone para fundição a vácuo geralmente utiliza formulações de maior resistência para melhorar a capacidade do molde de suportar tensões mecânicas e reduzir danos durante as operações normais.
A resistência ao rasgo é um dos principais indicadores de durabilidade dos moldes de silicone. Deve-se prestar atenção especial à resistência ao rasgo nas regiões próximas às linhas de partição, aos canais de vazamento, às seções de paredes finas e às reentrâncias complexas.
É importante observar que a vida útil real do molde também é influenciada pelo material de resina, pela temperatura de vazamento, pelo projeto do molde, pelo método de desmoldagem e pelas condições de manutenção. Ela não pode ser determinada apenas pela dureza do silicone ou por uma única propriedade física.
2.3 Excelente reprodução de detalhes
As peças produzidas por prototipagem rápida frequentemente precisam reproduzir as texturas superficiais, os contornos das bordas, os orifícios e as características geométricas complexas do modelo mestre. Por isso, a capacidade de reprodução de detalhes do molde de silicone é especialmente importante.
O silicone para fundição a vácuo oferece bom desempenho na reprodução de detalhes. Com técnicas adequadas de fabricação de moldes, pode transferir para a cavidade as texturas, os relevos, as reentrâncias e os contornos finos da superfície do modelo mestre.
Para componentes internos de automóveis, carcaças de produtos eletrônicos, peças decorativas e outros protótipos industriais, uma boa reprodução de detalhes ajuda a melhorar a qualidade superficial e a uniformidade da aparência das peças reproduzidas.
A qualidade final da reprodução depende não apenas do próprio silicone, mas também da qualidade da superfície do modelo mestre, da viscosidade do silicone, da uniformidade da mistura, da eficiência da desgaseificação a vácuo e dos métodos de fabricação do molde.
2.4 Boa resistência térmica para processos de cura de resinas
Durante a fundição a vácuo, as resinas PU comumente utilizadas podem liberar calor durante a mistura e a cura. O molde precisa suportar tanto o calor gerado durante a cura da resina quanto as condições de temperatura especificadas pelo processo utilizado.
O silicone para fundição a vácuo geralmente oferece resistência térmica adequada aos processos de reprodução para os quais foi desenvolvido. Nas condições de uso especificadas, pode manter a estrutura e o desempenho do molde, ajudando a minimizar as alterações causadas pelo calor liberado durante a cura da resina.
Para sistemas de resina que exigem cura aquecida, a qualidade do silicone também deve ser selecionada de acordo com a temperatura de cura da resina, suas características de liberação de calor e as condições reais de processamento.
É importante observar que a resistência térmica varia entre os diferentes produtos de silicone. Não se deve presumir que um produto seja adequado para qualquer resina de alta temperatura ou processo aquecido simplesmente por ser classificado como silicone para fundição a vácuo. Consulte sempre a ficha técnica do produto e realize testes do processo antecipadamente.
2.5 Boas propriedades de desmoldagem para reproduzir peças complexas
Os moldes para fundição a vácuo são frequentemente utilizados para reproduzir peças com orifícios, ranhuras, superfícies curvas e determinadas reentrâncias. Após a cura, o silicone precisa apresentar elasticidade e propriedades de desmoldagem adequadas para permitir a retirada das peças reproduzidas da cavidade do molde.
Os materiais de silicone possuem certo grau de flexibilidade e podem se deformar adequadamente durante a desmoldagem. Combinada a uma linha de partição bem projetada, essa flexibilidade ajuda a reduzir a dificuldade de retirar peças com estruturas complexas.
Além disso, o silicone para fundição a vácuo geralmente oferece bom desempenho de desmoldagem, ajudando a reduzir a aderência entre as peças reproduzidas e a cavidade do molde e facilitando a produção repetida.
Para peças com reentrâncias profundas, paredes finas ou geometrias complexas, o projeto do molde ainda precisa ser cuidadosamente avaliado. As superfícies de partição, os cortes auxiliares e as direções de desmoldagem devem ser planejados adequadamente. Quando necessário, pode-se utilizar um agente desmoldante compatível com o sistema de resina.
2.6 Opções transparentes ou translúcidas para facilitar o corte do molde
Alguns produtos de silicone para fundição a vácuo estão disponíveis em formulações transparentes ou translúcidas, proporcionando melhor visibilidade durante a fabricação do molde.
Após a cura do silicone, os moldes para fundição a vácuo geralmente precisam ser cortados ao longo das linhas de partição para que o modelo mestre possa ser removido e uma cavidade completa seja formada. Para modelos mestres com formatos complexos, ranhuras profundas ou várias reentrâncias, a transparência do material ajuda os operadores a observar a estrutura interna e determinar os locais de corte.
O silicone translúcido também facilita a identificação do contorno do modelo mestre dentro do molde, reduzindo o risco de danificar acidentalmente características importantes durante o corte.
No entanto, a transparência não substitui um projeto adequado das linhas de partição nem técnicas profissionais de corte de moldes. Para modelos mestres especialmente complexos, o percurso de corte ainda deve ser planejado antecipadamente para evitar que a precisão da remontagem repetida do molde seja comprometida.
2.7 Disponível em sistemas de cura por condensação e por adição
Diferentes projetos de fundição a vácuo podem apresentar requisitos distintos quanto ao desempenho do material, ao tempo de trabalho, aos métodos de cura e ao custo.
O silicone para fundição a vácuo está disponível tanto no sistema de silicone de condensação quanto no sistema de silicone de adição, permitindo que os usuários selecionem um produto adequado às necessidades reais de cada projeto.
- Silicone de condensação: possui um histórico consolidado de utilização na fabricação de moldes e é adequado para uma ampla variedade de modelos mestres industriais e projetos de reprodução. Os diferentes produtos apresentam variações de dureza, resistência, proporção de mistura e tempo de cura.
- Silicone de adição: disponível em diferentes opções de dureza e transparência. Algumas qualidades oferecem alta resistência ao rasgo e são adequadas para projetos com requisitos específicos de desempenho do molde e reprodução.
É importante observar que esses dois sistemas de cura diferem na formulação, na proporção de mistura, na reação de cura e na compatibilidade com materiais. Não misture a Parte A e a Parte B de sistemas diferentes nem aplique diretamente os parâmetros de processamento de uma qualidade de produto a outra.
3. Aplicações
O silicone para fundição a vácuo é utilizado principalmente na prototipagem rápida, na reprodução em pequenas séries e no desenvolvimento de produtos industriais. É especialmente adequado para projetos que exigem boa qualidade superficial, estruturas detalhadas e validação do desempenho dos materiais.
3.1 Protótipos de componentes automotivos
Os componentes automotivos são uma aplicação comum da prototipagem rápida.
Durante o projeto e o desenvolvimento de automóveis, é necessário produzir inicialmente protótipos de determinados componentes internos, peças externas e componentes funcionais para avaliar sua estrutura, aparência e desempenho de montagem.
O silicone para fundição a vácuo pode ser utilizado para fabricar moldes de reprodução dessas peças. Diferentes formulações de resina PU podem então ser despejadas nos moldes para reproduzir componentes de painéis, grades automotivas, peças de acabamento interno e outros componentes protótipos.
Dependendo da qualidade da resina, as peças reproduzidas podem apresentar aparência e determinadas características de desempenho semelhantes às do ABS, PC ou de outros plásticos de engenharia.
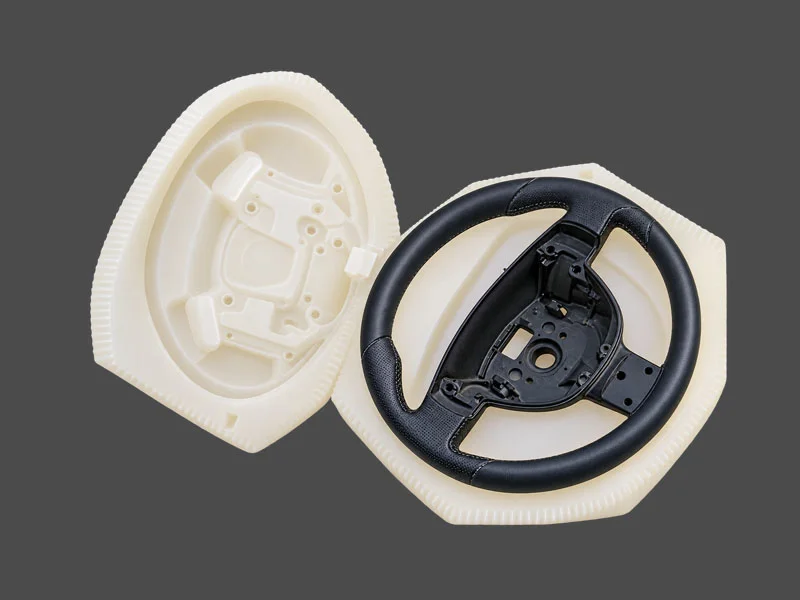 Molde de silicone para volantes automotivos
3.2 Carcaças de produtos eletrônicos de consumo
Os produtos eletrônicos de consumo frequentemente apresentam contornos complexos de carcaças, estruturas de botões, aberturas para interfaces e texturas superficiais.
Durante o desenvolvimento do produto, o silicone para fundição a vácuo pode ser utilizado para fabricar moldes de carcaças de produtos eletrônicos, seguidos da reprodução em pequenas séries com resina PU compatível.
As aplicações comuns incluem:
- Carcaças de dispositivos eletrônicos e capas de proteção.
- Painéis de controle e componentes de interface do usuário.
- Carcaças de eletrodomésticos.
- Modelos para validação estrutural de produtos eletrônicos.
- Componentes decorativos com texturas superficiais finas.
Esse método é adequado à validação do projeto do produto, à avaliação da aparência e à produção de protótipos em pequenas séries.
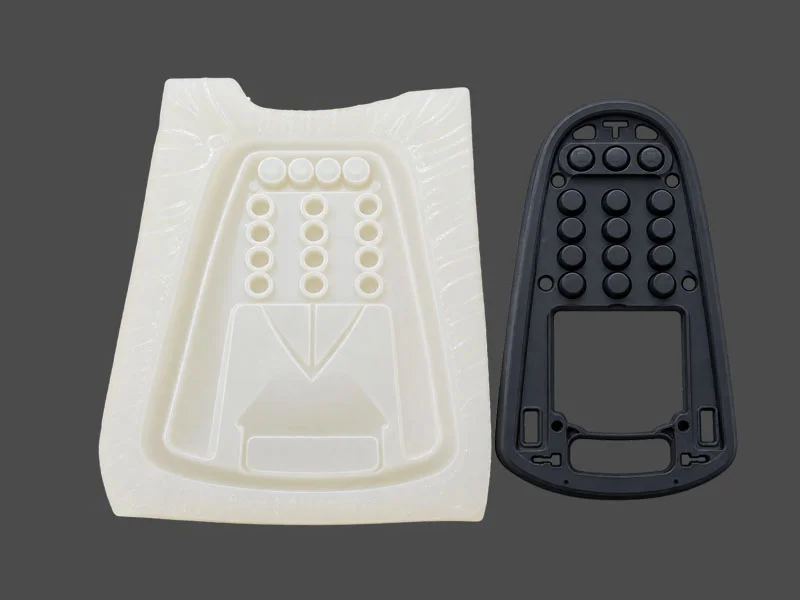 Molde de silicone para carcaças de produtos eletrônicos
3.3 Carcaças de equipamentos médicos e protótipos estruturais
Durante o desenvolvimento de equipamentos médicos, frequentemente é necessário produzir carcaças, componentes estruturais e amostras de apresentação para inspeção dimensional, verificação de montagem e avaliação da aparência.
O silicone para fundição a vácuo pode ser utilizado para reproduzir carcaças de equipamentos médicos, painéis de dispositivos e outros componentes protótipos não implantáveis com contornos complexos e estruturas detalhadas.
É importante observar que as peças protótipos produzidas por fundição a vácuo não são automaticamente qualificadas para uso em dispositivos médicos. A adequação de um produto acabado a aplicações clínicas ou ao contato com o corpo humano deve ser avaliada de acordo com os materiais, a estrutura e as condições reais de uso.
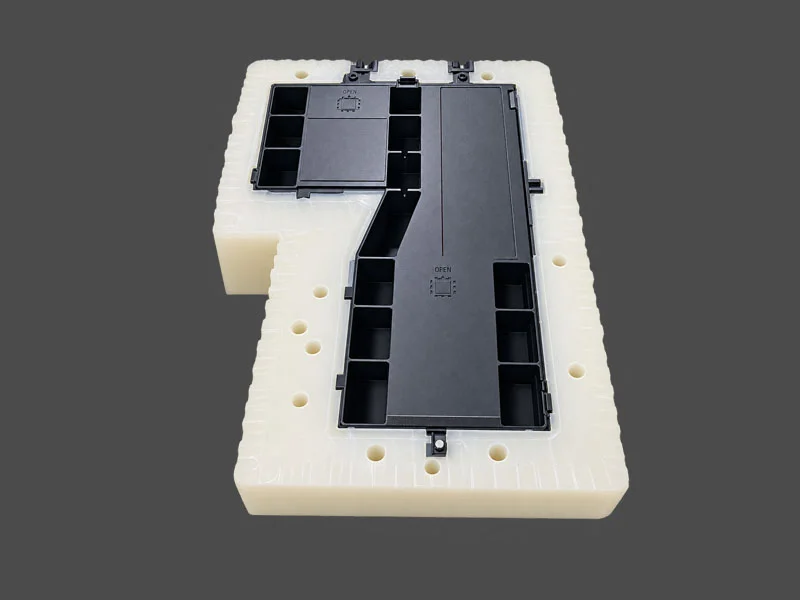 Molde de silicone para carcaças de equipamentos médicos
3.4 Prototipagem rápida e produção em pequenas séries
A fundição a vácuo é um método amplamente utilizado para prototipagem rápida e produção em pequenas séries.
Quando um produto ainda está na fase de validação do projeto, ou quando a quantidade necessária é pequena demais para justificar o investimento em ferramentas metálicas para moldagem por injeção, pode-se fabricar primeiro um modelo mestre por impressão 3D ou por outro método de fabricação. Em seguida, utiliza-se o silicone para fundição a vácuo para produzir um molde flexível de reprodução.
Esse processo permite reproduzir peças com geometrias complexas. Ao selecionar diferentes formulações de resina PU, é possível produzir protótipos com diferentes níveis de dureza, flexibilidade, transparência e outras características de desempenho.
Por isso, a fundição a vácuo é comumente utilizada para avaliação da aparência de produtos, testes de montagem, prototipagem funcional e validação de mercado.
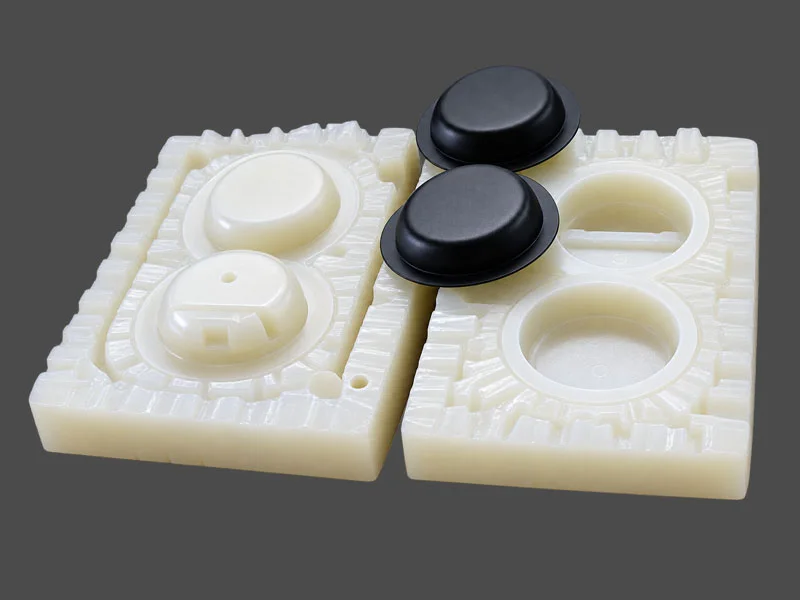 Molde de silicone para fundição a vácuo
3.5 Modelos de apresentação e protótipos de design industrial
O silicone para fundição a vácuo também pode ser utilizado para produzir modelos de apresentação e protótipos de design industrial em projetos que exigem uma demonstração clara da aparência, da estrutura e do acabamento superficial do produto.
Por exemplo, carcaças de robôs, componentes de instrumentos científicos, modelos de design de produtos e outras peças industriais de apresentação podem ser reproduzidos em pequenas séries utilizando moldes de silicone.
Ao selecionar resinas de fundição com diferentes propriedades, também é possível produzir peças reproduzidas com determinado grau de rigidez, flexibilidade, transparência ou outras características desejadas.
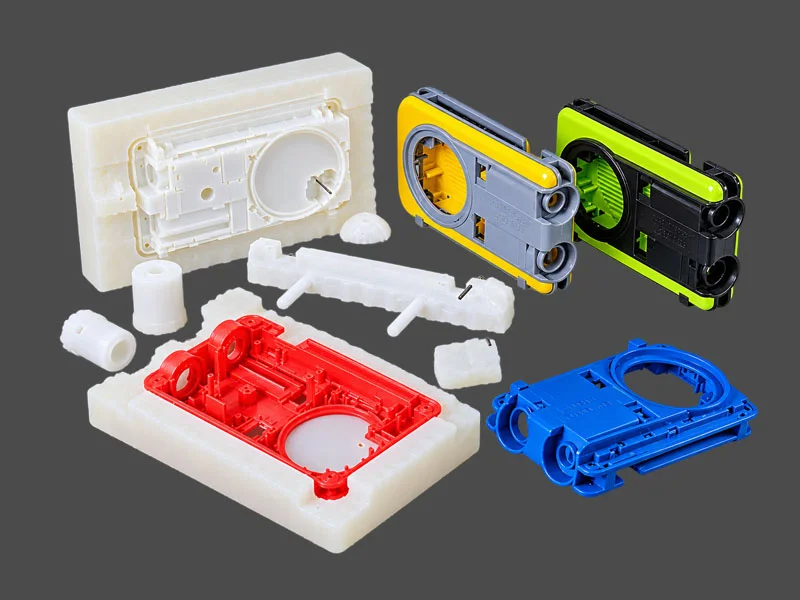 Molde de silicone para protótipos de design industrial
4. Como escolher
Diferentes projetos de fundição a vácuo apresentam requisitos distintos de desempenho dos moldes. Ao selecionar um produto, não considere apenas a dureza do silicone. Também é necessário avaliar a resistência ao rasgo, a estabilidade dimensional, a viscosidade, a transparência, a resistência térmica e a compatibilidade com a resina.
4.1 Escolha a dureza de acordo com o projeto do molde
A dureza influencia a capacidade de suporte, a deformação e o desempenho de desmoldagem dos moldes de silicone.
Os moldes para fundição a vácuo geralmente exigem determinado nível de dureza para manter as dimensões da cavidade e a precisão geométrica.
As orientações a seguir podem ser utilizadas na seleção de um produto:
- Silicone de dureza média: adequado à reprodução de protótipos com estruturas convencionais, oferecendo equilíbrio entre a manutenção do formato e a flexibilidade durante a desmoldagem.
- Silicone de maior dureza: adequado a projetos com maiores exigências de estabilidade dimensional e suporte do molde.
- Estruturas com reentrâncias complexas: exigem a consideração tanto do alongamento do material quanto da resistência ao rasgo. O produto de maior dureza não é necessariamente a melhor escolha.
Por exemplo, alguns produtos da atual linha de silicones para fundição a vácuo da MinghuiLink abrangem aproximadamente 35 a 50 Shore A. A qualidade específica deve ser selecionada de acordo com a estrutura do modelo mestre, as dimensões das peças reproduzidas e o método de desmoldagem.
4.2 Considere a resistência ao rasgo e as propriedades mecânicas
A resistência ao rasgo é um indicador importante da durabilidade dos moldes de silicone.
Durante o corte, a montagem do molde e as operações repetidas de desmoldagem, as linhas de partição, os canais de vazamento e as seções finas dos moldes para fundição a vácuo podem ser submetidos a tensões mecânicas consideráveis.
Se a resistência ao rasgo for insuficiente, o molde poderá sofrer danos localizados durante o uso repetido, afetando tanto sua vida útil quanto a qualidade das peças reproduzidas.
Portanto, para projetos que envolvem estruturas complexas, numerosas seções de paredes finas ou fundições repetidas, compare cuidadosamente a resistência ao rasgo e as demais propriedades mecânicas das diferentes qualidades de produtos.
4.3 Escolha a viscosidade adequada de acordo com os detalhes do modelo mestre
A viscosidade do silicone influencia a fluidez do material, o vazamento e a liberação do ar.
Para modelos mestres com texturas finas, características estreitas ou contornos complexos, uma fluidez adequada ajuda o silicone a entrar em contato completo com a superfície do modelo mestre e reduz o risco de perda de detalhes localizados.
No entanto, uma viscosidade excessivamente alta pode dificultar a mistura e o vazamento, além de prejudicar a liberação natural das bolhas de ar.
Ao selecionar um produto, considere o tamanho do modelo mestre, a complexidade estrutural e a capacidade operacional do equipamento de desgaseificação a vácuo para determinar a viscosidade apropriada.
4.4 Escolha silicone transparente ou translúcido de acordo com os requisitos do processo
Se o modelo mestre apresentar uma estrutura complexa e o molde precisar ser aberto por meio de cortes após a cura, o silicone transparente ou translúcido pode ser uma opção preferível.
Esses materiais facilitam a observação dos contornos internos do modelo mestre e a identificação dos pontos de corte. Isso ajuda os operadores a planejar a linha de partição e reduzir os erros de corte.
Se a visibilidade não for um requisito específico do projeto, selecione uma cor ou um nível de transparência adequado com base na dureza, resistência, custo e demais requisitos de desempenho.
4.5 Verifique a resistência térmica e a compatibilidade com a resina
A resina PU é comumente utilizada na fundição a vácuo, mas diferentes resinas podem apresentar variações consideráveis na proporção de mistura, viscosidade, liberação de calor e temperatura de cura.
Por isso, ao selecionar o silicone, confirme se ele é adequado à resina desejada e se consegue suportar as condições de temperatura durante os processos reais de vazamento e cura.
Por exemplo, algumas resinas geram uma quantidade considerável de calor durante a cura, enquanto determinados processos também exigem o pré-aquecimento do molde ou da resina. Consulte a documentação técnica fornecida tanto pelo fornecedor da resina quanto pelo fornecedor do silicone para confirmar as condições adequadas de operação.
Não determine a adequação de um produto com base apenas em nomes como "silicone resistente ao calor" ou "silicone para fundição a vácuo".
4.6 Escolha um tempo de trabalho e um tempo de cura adequados
O tempo de trabalho do silicone influencia o planejamento das etapas de mistura, vazamento e desgaseificação a vácuo, enquanto o tempo de cura determina a duração total do ciclo de fabricação do molde.
Para modelos mestres maiores ou projetos com estruturas complexas, deve-se reservar tempo suficiente para a mistura e o vazamento, evitando que o material engrosse significativamente antes da conclusão do processo.
Além disso, a temperatura ambiente influencia a velocidade de cura do silicone. Durante a aplicação real, controle a proporção de mistura, o tempo de trabalho e as condições de cura de acordo com a ficha técnica da qualidade específica do produto.
5. Cuidados importantes
A qualidade final de um molde para fundição a vácuo depende não apenas do material de silicone, mas também da qualidade do modelo mestre, do projeto do molde, da desgaseificação a vácuo e do processo real de fundição.
5.1 Garanta uma boa qualidade superficial do modelo mestre
O silicone para fundição a vácuo reproduz os detalhes da superfície do modelo mestre. Por isso, as condições da superfície do modelo mestre afetam diretamente a aparência das peças reproduzidas.
Se o modelo mestre apresentar arranhões, amassados, poeira ou outros defeitos superficiais, essas imperfeições geralmente também serão reproduzidas no molde de silicone e nas peças finais.
Antes de fabricar o molde, inspecione a superfície do modelo mestre, remova poeira e resíduos e realize lixamento, polimento ou outros tratamentos superficiais de acordo com os requisitos do produto acabado.
Para modelos mestres impressos em 3D, considere também como as linhas das camadas de impressão, as marcas dos suportes e as condições superficiais do material podem afetar a qualidade da reprodução.
5.2 Realize corretamente a desgaseificação a vácuo
O ar pode ficar facilmente preso no silicone líquido durante a mistura e o vazamento. Se as bolhas permanecerem na superfície da cavidade ou no interior do molde, poderão causar pequenos furos, depressões ou outros defeitos nas peças reproduzidas.
Por isso, a desgaseificação a vácuo é uma etapa importante na fabricação de moldes de silicone para fundição a vácuo.
Em geral, as partes A e B devem ser medidas separadamente e misturadas completamente de acordo com a documentação técnica do produto. Em seguida, o silicone misturado é colocado em um equipamento de vácuo para desgaseificação, a fim de minimizar as bolhas de ar residuais.
Para modelos mestres com estruturas complexas ou requisitos rigorosos de reprodução de detalhes superficiais, também devem ser considerados o método de vazamento e o posicionamento do modelo mestre para reduzir o aprisionamento de ar.
É importante observar que o tempo de desgaseificação e o nível de vácuo devem ser determinados de acordo com a viscosidade do silicone, o tempo de trabalho e a capacidade do equipamento. Não aplique simplesmente um conjunto fixo de parâmetros a todos os produtos.
5.3 Misture as partes A e B rigorosamente na proporção especificada
O silicone para fundição a vácuo geralmente é composto por dois componentes: Parte A e Parte B. A proporção de mistura pode variar entre os produtos.
Por exemplo, algumas qualidades de silicone de condensação da atual linha de produtos da MinghuiLink utilizam uma proporção de 100:3 entre a Parte A e a Parte B, enquanto algumas qualidades de silicone de adição utilizam uma proporção de 1:1 ou outras proporções especificadas.
Portanto, não utilize de forma intercambiável as proporções de mistura de diferentes qualidades de produtos nem presuma uma proporção simplesmente com base no fato de o silicone utilizar um sistema de condensação ou de adição.
Utilize ferramentas de medição e recipientes limpos durante a mistura. Faça medições precisas e misture cuidadosamente, raspando o fundo e as laterais do recipiente para garantir que os dois componentes fiquem uniformemente misturados.
5.4 Deixe o silicone curar completamente antes de cortar o molde
O molde de silicone precisa atingir o estado de cura especificado antes que possam ser iniciadas as operações posteriores de corte e desmoldagem.
Se o silicone for cortado antes de curar completamente, as bordas do molde poderão se deformar, as superfícies de corte poderão ficar irregulares ou a estrutura interna poderá ser danificada.
O tempo de cura varia de acordo com a formulação, a proporção de mistura e a temperatura ambiente. Siga sempre o tempo e as condições especificados na ficha técnica do produto.
5.5 Projete corretamente as linhas de partição e o sistema de vazamento
Os moldes para fundição a vácuo geralmente exigem que as linhas de partição sejam projetadas de acordo com a estrutura do modelo mestre, juntamente com canais de vazamento, respiros de ar e quaisquer recursos auxiliares necessários.
Um sistema de partição bem projetado facilita a remoção do modelo mestre e a desmoldagem das peças reproduzidas. Também pode ajudar a reduzir problemas como desalinhamento das partes do molde, formação de rebarbas e preenchimento incompleto.
Para peças complexas, avalie antecipadamente as estruturas com reentrâncias e as direções de desmoldagem. Podem ser necessárias várias superfícies de partição ou cortes auxiliares.
As posições dos canais de vazamento e dos respiros de ar também influenciam o fluxo da resina e a evacuação do ar. Por isso, devem ser projetadas de acordo com a geometria da peça.
5.6 Confirme a compatibilidade entre o silicone e a resina desejada
O silicone para fundição a vácuo é utilizado principalmente com resina PU para produzir protótipos rápidos. No entanto, diferentes formulações de resina podem apresentar variações na composição química, na temperatura de cura e nas características da reação.
A atual linha de produtos da MinghuiLink é adequada para uso com vários tipos de resina PU, incluindo materiais desenvolvidos para reproduzir determinadas propriedades do ABS, POM, PC, PMMA, TPE e nylon reforçado com fibra de vidro.
No entanto, a compatibilidade específica ainda precisa ser verificada de acordo com a qualidade da resina e as condições reais de processamento. Para novas resinas ou formulações especiais, realize primeiro um teste de fundição em pequena escala. Verifique o desempenho de cura, os resultados da desmoldagem e quaisquer alterações na superfície do molde antes de iniciar a produção regular.
5.7 Preste atenção à compatibilidade entre os sistemas de cura
O silicone de condensação e o silicone de adição utilizam mecanismos de reação de cura diferentes e apresentam níveis distintos de sensibilidade ao ambiente de processamento e aos contaminantes.
Em particular, o silicone de adição deve ser protegido do contato com substâncias que contêm enxofre, compostos de estanho e determinados compostos de amina. Esses contaminantes podem provocar inibição da cura, resultando em cura incompleta localizada ou em uma superfície pegajosa.
Para o silicone de condensação, armazene o componente de cura correspondente em um recipiente devidamente vedado. A exposição prolongada ao ar ou à umidade pode afetar o desempenho do catalisador.
Portanto, confirme o sistema de cura do silicone antes do uso, mantenha as ferramentas e os modelos mestres limpos e siga as instruções de processamento específicas do produto.
5.8 Faça a manutenção e armazene os moldes de silicone corretamente
Durante o uso repetido, os moldes de silicone para fundição a vácuo precisam de limpeza, desmoldagem e armazenamento adequados.
Após cada ciclo de fundição, remova imediatamente os resíduos de resina e os contaminantes do molde. Inspecione as superfícies de partição, os canais de vazamento e a cavidade do molde para identificar eventuais danos.
Quando o molde não estiver em uso, evite compressão prolongada, alongamento excessivo, exposição direta à luz solar ou contato com temperaturas inadequadas. Armazene o molde de acordo com as recomendações do fornecedor do silicone.
A manutenção adequada ajuda a evitar danos prematuros ao molde e a preservar a qualidade das peças reproduzidas posteriormente.
6. Perguntas frequentes (FAQ)
- Q1: Qual é a diferença entre silicone para fundição a vácuo e silicone comum para moldes?
-
O silicone para fundição a vácuo é uma borracha de silicone RTV-2 especializada, desenvolvida para prototipagem rápida e reprodução em pequenas séries. Dá maior ênfase à dureza, à resistência mecânica, à estabilidade dimensional, à reprodução de detalhes e ao desempenho de desmoldagem.
O silicone comum para moldes está disponível em diferentes níveis de dureza e opções de desempenho para várias aplicações, mas não é necessariamente adequado aos processos de fundição a vácuo.
Ao selecionar um material, considere a estrutura do molde, a resina desejada e os requisitos reais de processamento. Nem todo produto de silicone para moldes pode ser utilizado como substituto direto do silicone para fundição a vácuo.
- Q2: Qual é a dureza normalmente utilizada para silicone para fundição a vácuo?
-
O silicone para fundição a vácuo geralmente utiliza formulações de dureza média a alta para ajudar os moldes a manter a estabilidade dimensional e estrutural.
Por exemplo, os produtos correspondentes da atual linha da MinghuiLink abrangem aproximadamente 35 a 50 Shore A. A dureza real deve ser selecionada de acordo com o tamanho do modelo mestre, a estrutura do molde, o método de desmoldagem e os requisitos das peças reproduzidas.
- Q3: Quais tipos de resina podem ser utilizados com silicone para fundição a vácuo?
-
O silicone para fundição a vácuo é utilizado principalmente com resina de poliuretano (PU) para fabricar peças protótipos. Diferentes formulações de resina PU podem reproduzir determinadas propriedades de materiais como ABS, POM, PC, PMMA, TPE e nylon reforçado com fibra de vidro.
No entanto, diferentes resinas podem apresentar temperaturas de cura, características de liberação de calor e composições químicas distintas. Verifique sempre a compatibilidade entre o silicone e a resina desejada antes do uso.
- Q4: O silicone para fundição a vácuo precisa de desgaseificação a vácuo?
-
A desgaseificação a vácuo geralmente é recomendada.
Ela ajuda a remover o ar do silicone líquido misturado, reduzindo o risco de formação de bolhas no interior do molde ou na superfície da cavidade e melhorando a qualidade da reprodução.
Os parâmetros específicos de desgaseificação devem ser determinados de acordo com a viscosidade do silicone, o tempo de trabalho e as condições do equipamento.
- Q5: Quantas vezes um molde de silicone para fundição a vácuo pode ser reutilizado?
-
Os moldes de silicone para fundição a vácuo podem ser reutilizados. Após a cura, o silicone apresenta determinado nível de resistência mecânica e elasticidade, tornando-o adequado para fundições repetidas de resina.
No entanto, não existe um número fixo de utilizações aplicável a todos os produtos. A vida útil real do molde depende da formulação do silicone, do tipo de resina, do calor gerado durante a cura, da estrutura do molde e do método de desmoldagem.
- Q6: O silicone para fundição a vácuo está disponível nos sistemas de cura por condensação e por adição?
-
Sim. O silicone para fundição a vácuo está disponível tanto no sistema de silicone de condensação quanto no sistema de silicone de adição.
Os dois sistemas diferem na proporção de mistura, na reação de cura, no desempenho e na compatibilidade com materiais. Selecione uma qualidade de produto adequada ao projeto específico e siga a ficha técnica correspondente.
- Q7: Quais são as vantagens do silicone transparente ou translúcido para fundição a vácuo?
-
O silicone transparente ou translúcido facilita a observação dos contornos e da estrutura interna do modelo mestre pelos operadores. Especialmente durante o corte do molde após a cura, proporciona melhor visibilidade da posição de corte e reduz o risco de atingir acidentalmente características importantes.
Para modelos mestres complexos que exigem controle preciso da linha de partição, o silicone transparente ou translúcido oferece vantagens práticas durante o processamento.
- Q8: A fundição a vácuo é adequada para produção em massa?
-
A fundição a vácuo é adequada principalmente para desenvolvimento de produtos, validação funcional e reprodução em pequenas séries.
Em comparação com as ferramentas metálicas para moldagem por injeção, os moldes de silicone geralmente exigem um investimento inicial menor, sendo adequados para prototipagem nas etapas iniciais e séries de produção limitadas. No entanto, os moldes de silicone apresentam limitações quanto à vida útil e ao ciclo de produção, por isso não são necessariamente adequados para produção contínua em larga escala.
7. Conclusão
O silicone para fundição a vácuo é uma borracha de silicone líquido RTV-2 especializada, desenvolvida para prototipagem rápida e reprodução em pequenas séries. Suas principais vantagens incluem dureza relativamente elevada, boa estabilidade dimensional, resistência mecânica, reprodução de detalhes, resistência ao calor gerado durante a cura da resina e boas propriedades de desmoldagem.
Essas características o tornam adequado para componentes automotivos, carcaças de produtos eletrônicos de consumo, gabinetes de equipamentos médicos, protótipos de design industrial e outras aplicações de prototipagem rápida.
No entanto, a escolha do silicone para fundição a vácuo exige mais do que considerar a dureza ou uma única propriedade física. Também é necessário avaliar a resistência ao rasgo, a estrutura do molde, a compatibilidade com a resina, as condições de cura e os requisitos reais da aplicação.
Escolher o silicone para fundição a vácuo adequado e combiná-lo com um projeto correto do modelo mestre, uma desgaseificação a vácuo eficiente e técnicas apropriadas de fabricação de moldes são fatores essenciais para produzir peças reproduzidas de alta qualidade.
Valorizamos seus comentários, mas evite postar conteúdo sem sentido ou irrelevante. Revise nossa Política de Comentários antes de comentar.