Прозрачный жидкий силикон (прозрачный силикон RTV-2) — это двухкомпонентная жидкая силиконовая резина с высокой оптической прозрачностью. После смешивания компонентов A и B в заданной пропорции и отверждения материал образует гибкие и долговечные силиконовые формы. По сравнению с непрозрачным силиконом его главное преимущество заключается в возможности видеть через стенки формы мастер-модель или внутреннюю структуру полости. Это облегчает разрезание формы, позиционирование модели и контроль процесса заливки.
Прозрачный жидкий силикон особенно подходит для изготовления ювелирных изделий, точного копирования прототипов, литья смол и быстрого прототипирования. При изготовлении сложных цельных блочных форм с разрезами прозрачность помогает определить положение и форму мастер-модели, что позволяет точнее спланировать линии разреза. Однако прозрачность не обязательно означает более высокую механическую прочность или улучшенную детализацию. Фактические характеристики по-прежнему зависят от рецептуры силикона, твёрдости, прочности на раздир, вязкости и условий обработки.
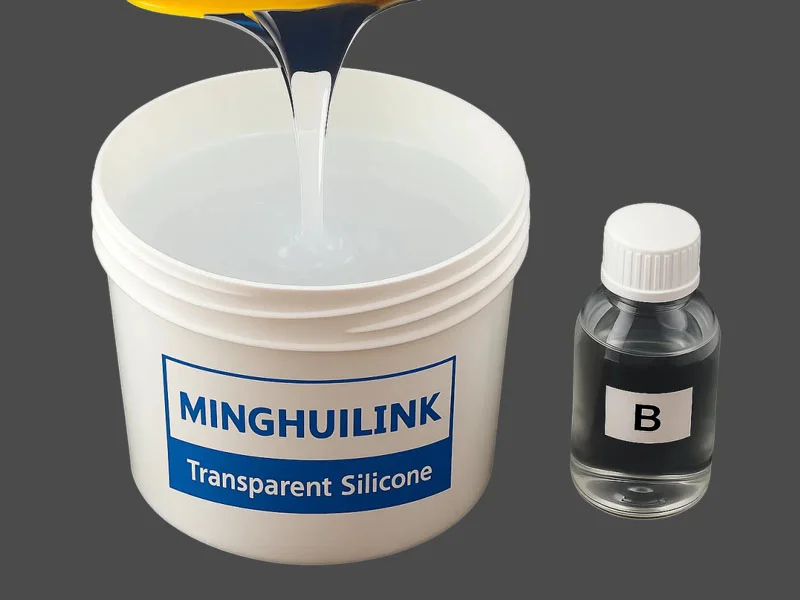 Прозрачный жидкий силикон
1. Основные преимущества прозрачного силикона для изготовления форм
Главное преимущество прозрачного силикона для изготовления форм заключается в возможности визуального контроля внутренних элементов при сохранении гибкости, способности воспроизводить мелкие детали и разделительных свойств силиконовой резины.
1.1 Улучшенная видимость мастер-модели и более точное планирование разрезов
Прозрачный силикон особенно подходит для изготовления цельных блочных форм с разрезами.
При производстве таких форм на поверхности отверждённого силикона обычно выполняют один или несколько разрезов, чтобы извлечь мастер-модель и обеспечить последующее извлечение отливок в процессе производства.
При использовании непрозрачного силикона операторы в основном ориентируются на заранее намеченные линии разъёма и собственное понимание конструкции мастер-модели. Для моделей со сложными изогнутыми поверхностями, выступами, канавками или неправильной геометрией бывает трудно определить точное положение внутренних элементов.
Прозрачный силикон позволяет видеть через материал контуры мастер-модели и некоторые внутренние элементы конструкции. Благодаря этому легче определить места разрезов, снизить риск случайного повреждения мастер-модели или внутренней структуры формы.
Например, при изготовлении силиконовых форм для колец, ювелирных изделий или сложных скульптур прозрачный материал помогает обнаруживать внутренние выступы и изменения геометрии, благодаря чему процесс разрезания становится более управляемым.
Важно отметить, что прозрачность обеспечивает только визуальную помощь. Она не заменяет правильное проектирование разъёмов формы и соблюдение безопасных методов разрезания.
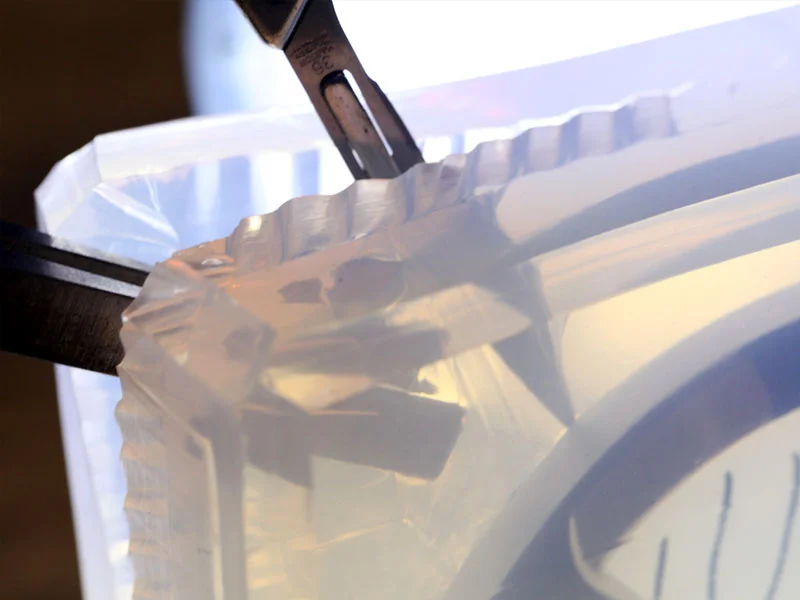 Разрезание прозрачной силиконовой формы
1.2 Более удобный контроль движения материала и заполнения полостей во время заливки
При литье смол и копировании прототипов прозрачный силикон обеспечивает определённую степень видимости внутренней части формы.
В зависимости от конструкции формы, толщины её стенок и прозрачности заливаемого материала операторы могут наблюдать за некоторыми видимыми участками и проверять:
- Достиг ли заливаемый материал предусмотренных участков.
- Нет ли очевидных незаполненных областей в видимых полостях формы.
- Не сместились ли вставки или другие внутренние компоненты.
- Видны ли снаружи формы заметные пузырьки воздуха.
Такая возможность визуального контроля особенно полезна при вакуумном литье сложных деталей, заливке ювелирных изделий смолой и производстве прецизионных прототипов.
Однако прозрачный силикон не гарантирует, что можно будет обнаружить все внутренние дефекты. Участки, скрытые мастер-моделью, мельчайшие пузырьки воздуха и пустоты за пределами зоны обзора могут по-прежнему требовать проверки после извлечения изделия из формы и применения других методов контроля качества.
1.3 Сохранение эластичности силиконовой резины и способности воспроизводить детали
Прозрачность является оптическим свойством материала, тогда как эластичность, прочность на раздир и способность воспроизводить детали относятся к механическим и технологическим характеристикам силиконовой резины.
Высококачественный прозрачный силикон для изготовления форм сочетает хорошую видимость с возможностью воспроизводить мельчайшие текстуры поверхности мастер-модели. Его эластичность также помогает извлекать из формы отливки сложной конфигурации.
При выборе силикона для изготовления форм следует учитывать две важные характеристики: твёрдость и прочность на раздир.
- Твёрдость (Shore A): Определяет мягкость или жёсткость отверждённой формы, а также её устойчивость к деформации. Силикон с более низкой твёрдостью обычно легче сгибается и подходит для применений, требующих значительной деформации при извлечении изделия из формы.
- Прочность на раздир: Влияет на способность формы противостоять разрывам в области разрезов, тонких участков и при многократном извлечении изделий.
Поэтому при выборе прозрачного силикона не следует ориентироваться только на его прозрачность. Подбирайте подходящую твёрдость и механические характеристики с учётом конструкции мастер-модели и способа извлечения готового изделия.
1.4 Низкая усадка помогает поддерживать размерную стабильность формы
Для прецизионных прототипов, ювелирных моделей и промышленных деталей, требующих высокой точности размеров, усадка при отверждении является важной характеристикой материала.
Аддитивный силикон (силикон, отверждаемый с помощью платинового катализатора) обычно обладает низкой усадкой при отверждении, что помогает минимизировать изменение размеров при копировании мастер-модели.
Например, в технических характеристиках серии прозрачного жидкого силикона MinghuiLink указана линейная усадка не более 0,1%.
Важно понимать, что низкая усадка обусловлена конкретной рецептурой материала и системой отверждения, а не прозрачностью. На фактическую размерную стабильность также влияют температура и условия отверждения, а также конструкция формы.
2. Типичные области применения прозрачного силикона для изготовления форм
Прозрачный силикон необходим не для каждого проекта по изготовлению форм. Лучше всего он подходит для задач, в которых важно видеть мастер-модель, внутреннюю структуру или процесс заливки.
2.1 Ювелирные формы и литьё по выплавляемым моделям
Ювелирные изделия, кольца и сложные аксессуары часто имеют изогнутые поверхности сложной формы и мелкие детали. Использование прозрачного силикона для изготовления блочных форм с разрезами позволяет операторам видеть положение мастер-модели и точнее планировать линии разреза.
В процессах литья по выплавляемым моделям, требующих многократного изготовления восковых моделей, прозрачные формы также облегчают проверку внутренней структуры.
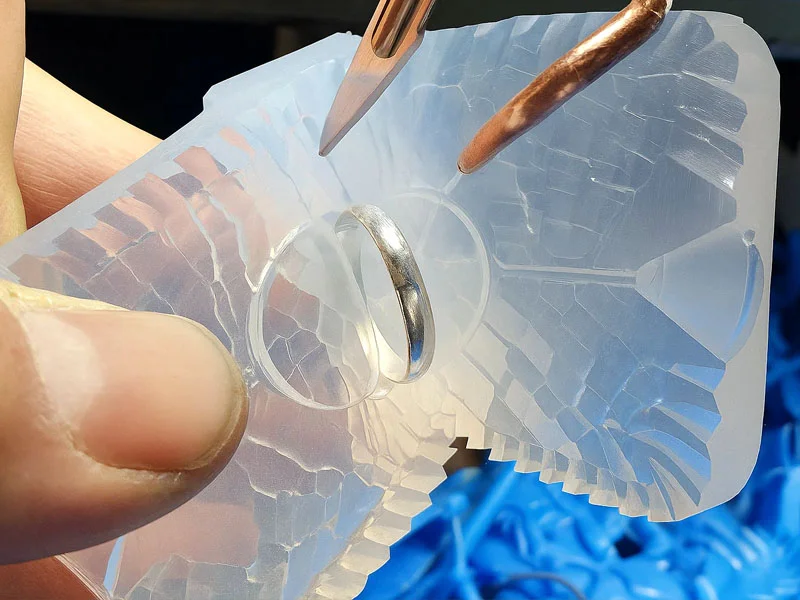 Прозрачная силиконовая форма для ювелирных изделий
2.2 Быстрое прототипирование и вакуумное литьё
При разработке продукции и изготовлении небольших партий прототипов силиконовые формы часто используют с полиуретановыми (PU) литьевыми смолами, состав которых подбирается в соответствии с требуемыми эксплуатационными характеристиками. Этот процесс позволяет воспроизводить детали, внешний вид или отдельные эксплуатационные свойства которых близки к характеристикам инженерных пластиков, таких как ABS и PC.
Прозрачный силикон помогает операторам наблюдать за движением заливаемого материала и заполнением полости формы, предоставляя полезную информацию для корректировки технологического процесса при изготовлении сложных деталей.
Поэтому он подходит для быстрого копирования корпусов бытовой электроники, прототипов автомобильных компонентов и других прецизионных моделей.
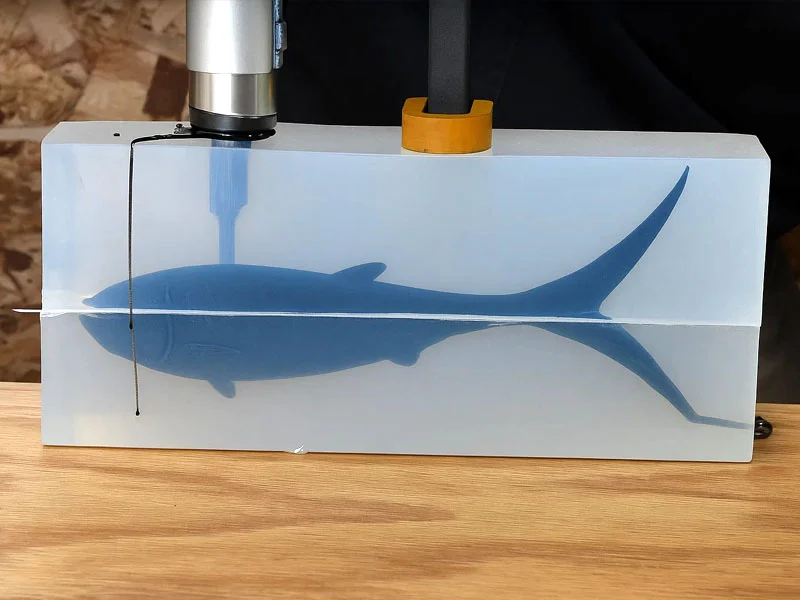 Вакуумное литьё с использованием прозрачной силиконовой формы
2.3 Эпоксидная смола и другие виды смол
Прозрачные силиконовые формы также можно использовать для литья таких материалов, как эпоксидная смола, полиуретановая смола, полиэфирная смола и воск.
При изготовлении украшений из прозрачной смолы, декоративных моделей или деталей сложной формы прозрачные формы позволяют наблюдать за некоторыми участками процесса заливки. В сочетании с подходящими технологическими приёмами это помогает уменьшить количество дефектов заполнения.
Возможность непосредственной заливки конкретного материала всё равно необходимо проверять с помощью испытаний на совместимость, учитывая марку силикона, рецептуру смолы и требования к разделительному составу.
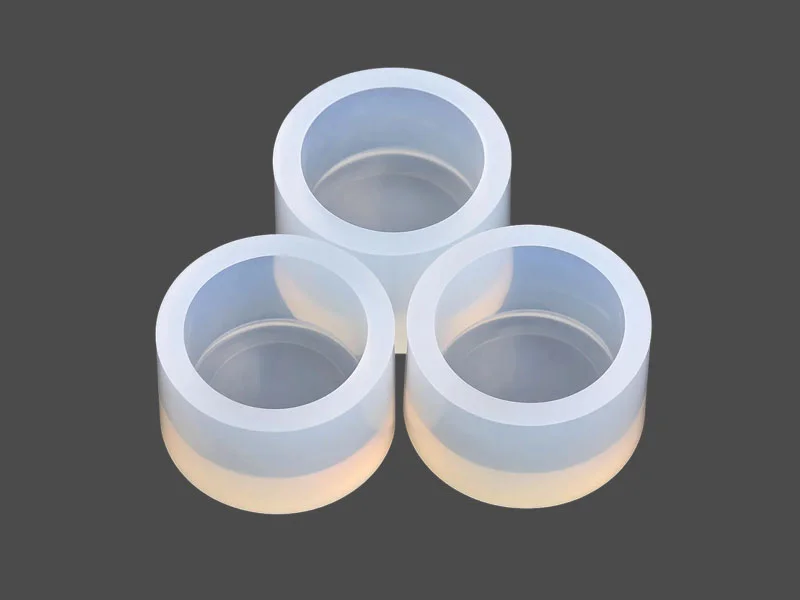 Прозрачная силиконовая форма для эпоксидной смолы
3. Различия между прозрачным и полупрозрачным силиконом
В описаниях силиконовых материалов часто встречаются такие термины, как Clear, Transparent и Translucent.
В целом:
- Clear / Transparent (прозрачный): Обычно означает сравнительно высокую оптическую прозрачность, позволяющую лучше различать объекты и их контуры внутри материала.
- Translucent (полупрозрачный): Пропускает свет, но частично рассеивает его, поэтому объекты внутри материала могут выглядеть размытыми, а их контуры могут быть менее чёткими.
Однако стандарты наименования и описания продукции различаются у разных производителей. Некоторые продукты могут использовать одновременно обозначения Water Clear и Translucent для описания внешнего вида. Поэтому фактическую прозрачность не следует определять только по названию продукта.
При выборе продукта учитывайте следующие факторы:
- Фактическую прозрачность после отверждения, а не внешний вид неотверждённых компонентов A и B.
- Видимость через стенки формы различной толщины.
- Наличие пузырьков воздуха, примесей или заметных оптических дефектов в материале.
- Можно ли чётко различить контуры мастер-модели при реальных условиях освещения и наблюдения.
Для форм, требующих точного разрезания, рекомендуется запросить отверждённый образец или изготовить небольшую тестовую пластину толщиной, близкой к толщине реальной формы.
Прозрачность следует оценивать с точки зрения фактических эксплуатационных характеристик, а не стремиться исключительно к внешнему виду, напоминающему стекло.
4. Как выбрать подходящий прозрачный жидкий силикон
При выборе прозрачного жидкого силикона необходимо учитывать конструкцию мастер-модели, требуемую твёрдость формы, материал для заливки и условия обработки.
4.1 Выбирайте твёрдость с учётом конструкции формы
Твёрдость напрямую влияет на гибкость формы и её способность поддерживать заданную геометрию.
В целом:
- 10–20 Shore A: Обеспечивает хорошую гибкость и подходит для задач, требующих значительной деформации при извлечении изделия, особенно при наличии сложных поднутрений.
- 30–40 Shore A: Как правило, обеспечивает лучшую поддержку и стабильность формы, поэтому подходит для производства прототипов и прецизионного литья, требующих более высокой жёсткости формы.
Материалы с низкой твёрдостью не обязательно подходят для каждой сложной формы. Их прочность на раздир также должна быть достаточной для конкретного применения. Хотя материалы с более высокой твёрдостью обычно лучше сохраняют форму, они могут затруднять извлечение изделий при наличии глубоких поднутрений или сложных конструкций.
4.2 Выбирайте материал с учётом прочности на раздир
Прочность на раздир особенно важна для форм, которые используются многократно или имеют узкие разрезы.
Рекомендуется сравнить следующие характеристики:
- Прочность на раздир.
- Прочность на растяжение.
- Относительное удлинение при разрыве.
Эти характеристики следует оценивать вместе с твёрдостью. Долговечность формы нельзя определять, основываясь только на одном показателе.
4.3 Выбирайте материал с учётом вязкости и оборудования для обработки
Вязкость прозрачного жидкого силикона зависит от его рецептуры и марки продукта. Она влияет на текучесть материала, процесс заливки и эффективность дегазации в сложных полостях формы. Для мастер-моделей с мелкими деталями, глубокими канавками или узкими участками оценивайте текучесть и требования к дегазации с учётом вязкости конкретного продукта. Для высоковязких марок рекомендуется использовать подходящее оборудование для вакуумной дегазации. Всегда следуйте инструкциям продукта по смешиванию, дегазации и заливке.
4.4 Проверьте соотношение компонентов и рабочее время
Прозрачный жидкий силикон RTV-2 состоит из двух компонентов — A и B. Для разных марок могут применяться различные соотношения смешивания, например 1:1 или 10:1.
При выборе продукта проверьте следующее:
- Указано ли соотношение смешивания по массе или по объёму.
- Достаточно ли рабочего времени (Pot Life) для измерения, смешивания, дегазации и заливки.
- Соответствует ли время отверждения (Cure Time) производственному графику.
- Разрешается ли умеренный нагрев для ускорения отверждения.
Для серии прозрачных силиконов MinghuiLink компоненты A и B необходимо взвешивать в соответствии с соотношением смешивания, указанным в техническом паспорте (TDS) соответствующей марки. Компоненты A и B от разных марок нельзя взаимозаменять или смешивать между собой.
4.5 Проверьте усадку и температурную стойкость
Если форма используется для копирования прецизионных деталей или высокотемпературного литья, дополнительно проверьте следующие характеристики:
- Линейная усадка (Linear Shrinkage).
- Рабочая температура (Operating Temperature).
- Термостойкость (Heat Resistance).
- Термическая совместимость с конкретным материалом для заливки.
В частности, при использовании смол, выделяющих тепло во время отверждения, учитывайте количество выделяемого тепла и продолжительность его воздействия на форму. Пригодность материала нельзя определять исключительно по заявленной температурной стойкости силикона.
5. Меры предосторожности и совместимость материалов
Фактические характеристики прозрачного силикона зависят не только от самого материала, но и от поверхности мастер-модели, процесса смешивания и условий отверждения.
5.1 Учитывайте риск ингибирования отверждения силикона на основе платины
Силикон на основе платины (силикон, отверждаемый с помощью платинового катализатора) чувствителен к некоторым химическим веществам. Контакт с несовместимыми материалами может вызвать ингибирование отверждения, в результате чего поверхности контакта останутся липкими, материал не затвердеет полностью или на отдельных участках появятся непрореагировавшие зоны.
К распространённым потенциальным источникам ингибирования относятся:
- Моделировочная глина на основе серы.
- Конденсационный силикон (катализируемый соединениями олова) и его остатки.
- Латексные перчатки и некоторые материалы из натурального каучука.
- Некоторые отвердители на основе аминов, недоотверждённая эпоксидная смола и её остатки.
- Некоторые смолы для 3D-печати, которые не были должным образом очищены или отверждены.
- Некоторые краски, покрытия и другие химические загрязнители.
Перед изготовлением производственной формы рекомендуется провести небольшое испытание на отверждение, чтобы убедиться, что поверхность мастер-модели, герметики, разделительные составы и другие контактирующие материалы не будут препятствовать отверждению силикона.
5.2 Тщательно смешивайте материал и правильно выполняйте вакуумную дегазацию
Для повышения качества готовой прозрачной формы уделите особое внимание следующим этапам:
- Точно взвесьте компоненты A и B в соответствии с указанным для продукта соотношением смешивания.
- Тщательно перемешайте материал, чтобы избежать участков с неравномерным смешиванием.
- Выполните вакуумную дегазацию с учётом вязкости материала и требований технологического процесса.
- Заливайте материал медленно, чтобы свести к минимуму попадание дополнительного воздуха.
- Оставьте материал отверждаться при рекомендованных температуре и продолжительности процесса.
Пузырьки воздуха внутри прозрачной формы ухудшают видимость. Поэтому правильная дегазация имеет решающее значение для изготовления прозрачной формы с однородной структурой и хорошей оптической прозрачностью.
5.3 Определяйте необходимость разделительного состава с учётом материала для заливки
Силиконовая резина обычно обладает хорошими разделительными свойствами, однако необходимость дополнительного разделительного состава зависит от материала для заливки, рецептуры формы и частоты производства.
Например, для эпоксидной, полиуретановой и полиэфирной смол могут требоваться разные условия извлечения из формы. Проверьте совместимость конкретного сочетания силикона и материала для заливки. При необходимости используйте подходящий разделительный состав, чтобы уменьшить прилипание и продлить срок службы формы.
Кроме того, если прозрачная форма предназначена для контакта с пищевыми продуктами, выбирайте специальную марку силикона с соответствующей документацией о соответствии требованиям к материалам, контактирующим с пищей. Прозрачность, слабый запах или использование платинового катализатора сами по себе не означают, что продукт сертифицирован для контакта с пищевыми продуктами.
6. Температурная стойкость прозрачного жидкого силикона
При поиске информации о прозрачном жидком силиконе пользователи иногда используют такие запросы, как Silicone Melting Point (температура плавления силикона).
На самом деле отверждённая силиконовая резина является сшитым эластомером, в отличие от термопластичных материалов, которые можно повторно расплавить при нагревании. После полного отверждения силикон невозможно вернуть в исходное жидкое состояние компонентов A и B простым нагреванием.
Когда температура превышает допустимый для материала диапазон, силиконовая резина может постепенно изменять свои свойства и подвергаться термической деградации, а не плавиться до жидкого состояния, пригодного для повторной заливки, как это может происходить с пластмассами или воском.
Поэтому при выборе силикона для изготовления форм следует обращать внимание на диапазон его температурной стойкости, а не искать конкретную температуру плавления силикона.
Для проектов высокотемпературного литья также необходимо учитывать максимальную температуру экзотермической реакции смолы во время отверждения, продолжительность контакта с формой и влияние повторяющихся термических циклов на срок её службы.
В технической документации серии прозрачного жидкого силикона MinghuiLink указана термостойкость 250°C. Обратите внимание, что это значение не следует интерпретировать как температуру длительной непрерывной эксплуатации. Фактические условия применения необходимо определять на основании TDS конкретной марки и результатов практических испытаний.
7. Часто задаваемые вопросы (FAQ)
- Q1: Прозрачные силиконовые формы лучше обычных силиконовых форм?
- Не обязательно. Главное преимущество прозрачного силикона заключается в возможности визуального контроля. Он подходит для проектов, в которых необходимо видеть мастер-модель, планировать линии разреза или контролировать процесс заливки. Если эти функции не требуются, обычный непрозрачный силикон может оказаться более экономичным и подходящим выбором. Окончательный выбор следует делать с учётом твёрдости, прочности на раздир, усадки и требований проекта.
- Q2: Может ли прозрачный жидкий силикон улучшить воспроизведение мелких деталей формы?
- Сама по себе прозрачность не улучшает детализацию. Способность формы воспроизводить мелкие текстуры поверхности в основном зависит от вязкости и текучести силикона, качества поверхности мастер-модели и условий обработки. Прозрачность преимущественно помогает операторам наблюдать за внутренней структурой.
- Q3: Можно ли использовать прозрачный силикон для литья эпоксидной и полиуретановой смолы?
- Многие виды прозрачного силикона для изготовления форм подходят для литья эпоксидной и полиуретановой смолы. Однако необходимо проводить испытания на совместимость с учётом конкретной рецептуры силикона, системы смолы и требований к разделительному составу.
- Q4: Может ли прозрачный силикон полностью предотвратить образование пузырьков воздуха во время заливки?
- Нет. Прозрачность помогает операторам видеть некоторые пузырьки воздуха, но не устраняет их. Для контроля образования пузырьков необходимо точно соблюдать пропорции смешивания, проводить вакуумную дегазацию, правильно выполнять заливку и оптимизировать конструкцию мастер-модели.
- Q5: Подходит ли прозрачный силикон для изготовления форм сложной конструкции?
- Да, но твёрдость и прочность на раздир следует выбирать в соответствии с конструкцией формы. Для мастер-моделей с глубокими поднутрениями и сложными изогнутыми поверхностями особое внимание необходимо уделять гибкости материала и способу извлечения изделия. Для форм, требующих повышенной размерной стабильности, можно рассмотреть прозрачный силикон с более высокой твёрдостью.
8. Заключение
Главная ценность прозрачного силикона для изготовления форм заключается в сочетании формовочных свойств силиконовой резины с возможностью визуального контроля внутренней структуры. Независимо от того, используется ли он для изготовления ювелирных форм, литья смол или прецизионного прототипирования, подходящую рецептуру необходимо выбирать с учётом конструкции мастер-модели, материала для заливки, твёрдости формы и производственного процесса.
Мы ценим ваши комментарии, но, пожалуйста, воздержитесь от публикации бессмысленного или неуместного контента. Перед публикацией комментариев ознакомьтесь с нашей Политикой комментирования.