Il silicone liquido trasparente (Transparent RTV-2 Silicone) è una gomma siliconica liquida bicomponente caratterizzata da una buona trasparenza ottica. Dopo aver miscelato i componenti A e B nel rapporto specificato e averli lasciati reticolare, il materiale forma stampi in silicone flessibili e resistenti. Rispetto al silicone opaco, il suo principale vantaggio è la possibilità di vedere il modello originale o la struttura della cavità dello stampo attraverso il materiale. Questo facilita il taglio dello stampo, il posizionamento del modello e il controllo durante il processo di colata.
Il silicone liquido trasparente è particolarmente indicato per la realizzazione di stampi per gioielli, la riproduzione di prototipi di precisione, la colata di resine e la prototipazione rapida. Quando si realizzano complessi stampi monoblocco con tagli, la trasparenza aiuta a individuare la posizione e la forma del modello originale, consentendo di pianificare il percorso di taglio con maggiore precisione. Tuttavia, la trasparenza non significa necessariamente che il materiale abbia una maggiore resistenza meccanica o una migliore capacità di riprodurre i dettagli. Le prestazioni effettive dipendono comunque dalla formulazione del silicone, dalla durezza, dalla resistenza alla lacerazione, dalla viscosità e dalle condizioni di lavorazione.
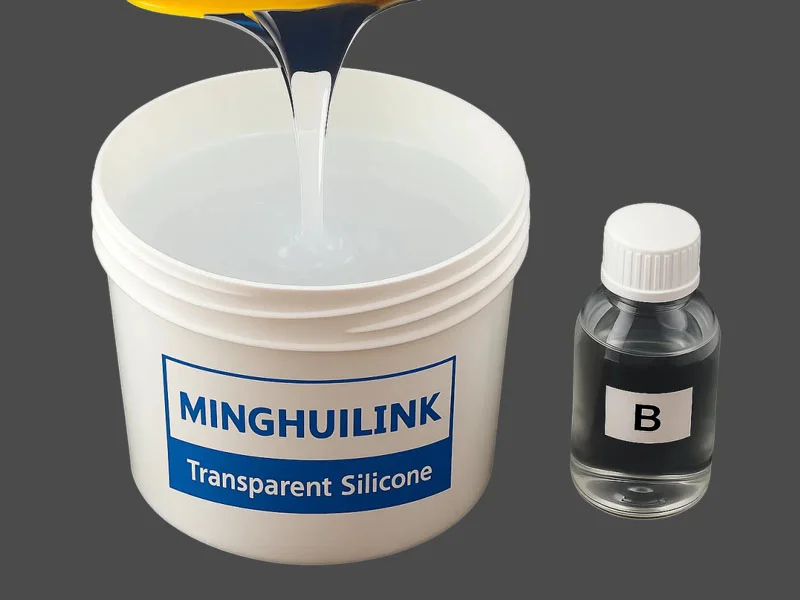 Silicone liquido trasparente
1. Principali vantaggi
Il principale vantaggio del silicone trasparente per stampi è la possibilità di osservare l'interno dello stampo, mantenendo al tempo stesso la flessibilità, la capacità di riprodurre i dettagli e le proprietà distaccanti tipiche della gomma siliconica.
1.1 Maggiore visibilità del modello originale e percorsi di taglio più precisi
Il silicone trasparente è particolarmente indicato per la realizzazione di stampi monoblocco con tagli.
Durante la produzione di questo tipo di stampo, sulla superficie del silicone reticolato vengono generalmente praticati uno o più tagli per estrarre il modello originale e consentire la successiva sformatura dei pezzi durante la produzione.
Quando si utilizza silicone opaco, gli operatori si basano principalmente sulle linee di divisione pianificate in precedenza e sulla propria conoscenza della struttura del modello originale per guidare il taglio. Nei modelli con superfici curve complesse, sporgenze, scanalature o forme irregolari, può essere difficile individuare con precisione la posizione degli elementi interni.
Il silicone trasparente consente agli operatori di vedere attraverso il materiale il profilo del modello originale e alcune strutture interne. In questo modo è più facile individuare i punti in cui eseguire i tagli, riducendo il rischio di incidere accidentalmente il modello originale o danneggiare la struttura interna dello stampo.
Ad esempio, nella realizzazione di stampi in silicone per anelli, gioielli o sculture complesse, il materiale trasparente aiuta a individuare le sporgenze interne e le variazioni strutturali, rendendo il processo di taglio più facile da controllare.
È importante sottolineare che la trasparenza offre soltanto un supporto visivo. Non sostituisce una corretta progettazione delle linee di divisione né l'utilizzo di tecniche di taglio sicure.
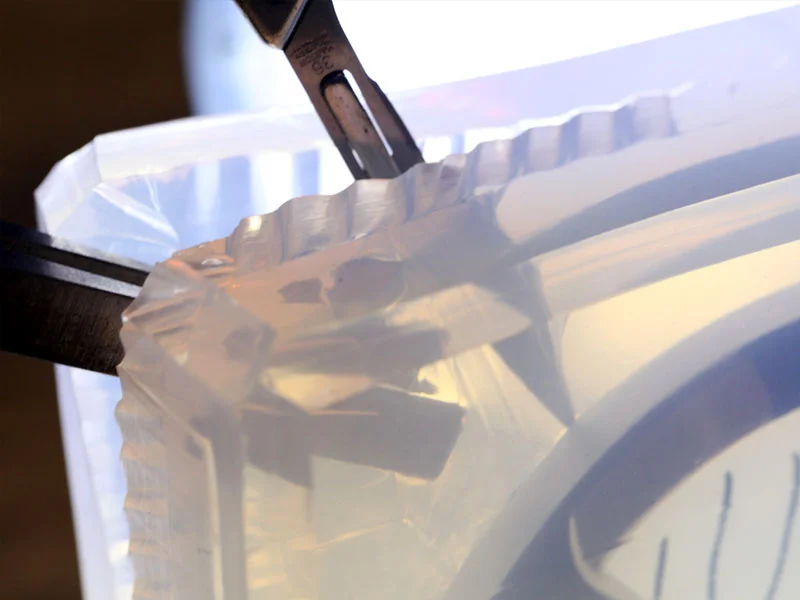 Taglio di uno stampo in silicone trasparente
1.2 Controllo più semplice del flusso del materiale e del riempimento della cavità durante la colata
Durante la colata di resina e la riproduzione di prototipi, il silicone trasparente offre una certa visibilità dell'interno dello stampo.
A seconda della struttura dello stampo, dello spessore delle pareti e della trasparenza del materiale da colata, gli operatori possono osservare alcune aree visibili e verificare:
- Se il materiale da colata ha raggiunto le zone previste.
- Se nelle cavità visibili dello stampo sono presenti aree evidenti non ancora riempite.
- Se gli inserti o altri componenti interni si sono spostati dalla posizione prevista.
- Se dall'esterno dello stampo sono visibili bolle d'aria evidenti.
Questa possibilità di controllo visivo è particolarmente utile nella colata sottovuoto di componenti complessi, nella realizzazione di gioielli in resina e nella produzione di prototipi di precisione.
Tuttavia, il silicone trasparente non garantisce che tutti i difetti interni siano visibili. Le aree nascoste dal modello originale, le bolle d'aria molto piccole e le cavità al di fuori del campo visivo potrebbero richiedere comunque un'ispezione dopo la sformatura e l'impiego di altri metodi di controllo qualità.
1.3 Mantiene la flessibilità della gomma siliconica e la capacità di riprodurre i dettagli
La trasparenza è una proprietà ottica del materiale, mentre la flessibilità, la resistenza alla lacerazione e la capacità di riprodurre i dettagli sono proprietà meccaniche e di lavorazione della gomma siliconica.
Un silicone trasparente per stampi di alta qualità combina una buona visibilità con la capacità di riprodurre le texture superficiali più fini del modello originale. La sua flessibilità aiuta inoltre gli operatori a estrarre dallo stampo pezzi con forme complesse.
La durezza e la resistenza alla lacerazione sono due proprietà importanti da considerare nella scelta del silicone per stampi:
- Durezza (Shore A): Determina quanto è morbido o rigido lo stampo dopo la reticolazione e quanto è in grado di resistere alla deformazione. Il silicone con durezza inferiore è generalmente più facile da flettere ed è adatto alle applicazioni che richiedono una maggiore deformazione durante la sformatura.
- Resistenza alla lacerazione: Influisce sulla capacità dello stampo di resistere agli strappi in corrispondenza dei tagli, delle sezioni sottili e durante le operazioni ripetute di sformatura.
Quando si sceglie un silicone trasparente, quindi, non bisogna concentrarsi esclusivamente sulla sua trasparenza. È necessario selezionare la durezza e le proprietà meccaniche appropriate in base alla struttura del modello originale e al metodo di sformatura.
1.4 Il basso ritiro contribuisce a mantenere la stabilità dimensionale dello stampo
Per i prototipi di precisione, i modelli per gioielleria e i componenti industriali che richiedono una buona uniformità dimensionale, il ritiro durante la reticolazione è una proprietà importante del materiale.
Il silicone per addizione (silicone catalizzato al platino) presenta generalmente un basso ritiro durante la reticolazione, contribuendo a ridurre al minimo le variazioni dimensionali durante la riproduzione del modello originale.
Ad esempio, le specifiche tecniche della serie di silicone liquido trasparente MinghuiLink indicano un tasso di ritiro lineare non superiore allo 0,1%.
È importante comprendere che il basso ritiro deriva dalla specifica formulazione del materiale e dal relativo sistema di reticolazione, non dalla trasparenza in sé. La stabilità dimensionale effettiva è influenzata anche dalla temperatura di reticolazione, dalle condizioni di reticolazione e dalla struttura dello stampo.
2. Applicazioni tipiche
Il silicone trasparente non è necessario per ogni progetto di realizzazione di stampi. È particolarmente indicato per le applicazioni in cui è importante poter osservare il modello originale, la struttura interna o il processo di colata.
2.1 Stampi per gioielli e fusione a cera persa
Gioielli, anelli e accessori elaborati presentano spesso superfici curve complesse e dettagli molto fini. L'utilizzo del silicone trasparente per realizzare stampi monoblocco con tagli consente agli operatori di vedere la posizione del modello originale e pianificare il percorso di taglio con maggiore precisione.
Nei processi di fusione a cera persa, che richiedono la produzione ripetuta di modelli in cera, gli stampi trasparenti facilitano anche il controllo delle strutture interne.
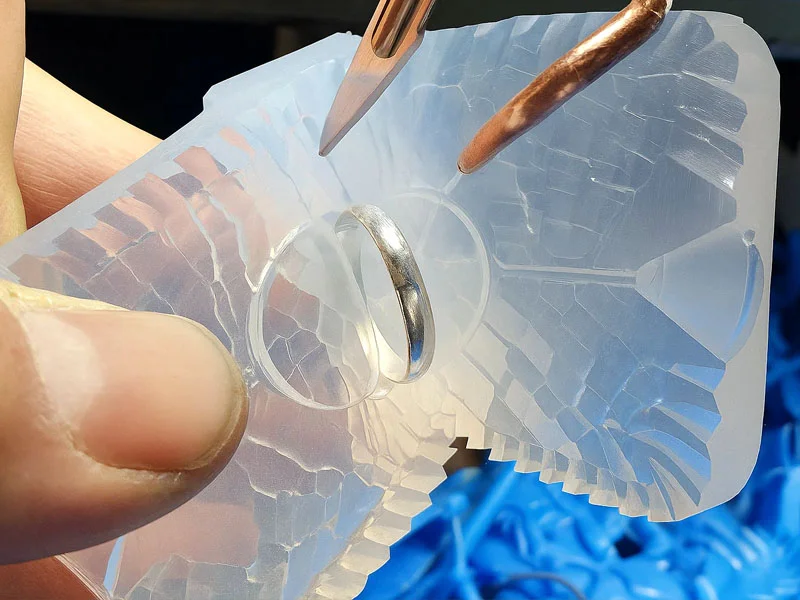 Stampo per gioielli in silicone trasparente
2.2 Prototipazione rapida e colata sottovuoto
Nello sviluppo dei prodotti e nella produzione di prototipi in piccoli lotti, gli stampi in silicone vengono spesso utilizzati con resine poliuretaniche (PU) formulate per soddisfare le prestazioni richieste. Questo processo consente di riprodurre componenti con un aspetto o alcune caratteristiche prestazionali simili a quelle delle plastiche tecniche, come ABS e PC.
Il silicone trasparente aiuta gli operatori a osservare come il materiale da colata scorre e riempie la cavità dello stampo, fornendo informazioni utili per regolare il processo durante la produzione di componenti complessi.
Per questo motivo, è adatto alla riproduzione rapida di involucri per dispositivi elettronici di consumo, prototipi di componenti automobilistici e altri modelli di precisione.
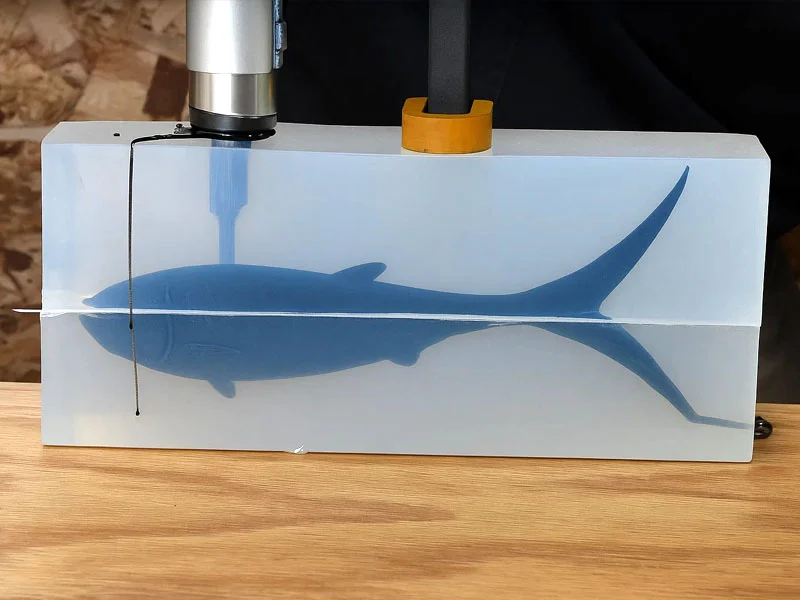 Colata sottovuoto con uno stampo in silicone trasparente
2.3 Applicazioni con resina epossidica e altre resine
Gli stampi in silicone trasparente possono essere utilizzati anche per colare materiali come resina epossidica, resina poliuretanica, resina poliestere e cera.
Quando si realizzano gioielli in resina trasparente, modelli decorativi o componenti dalle forme complesse, gli stampi trasparenti consentono agli operatori di osservare alcune aree durante la colata e di utilizzare tecniche di lavorazione appropriate per contribuire a ridurre i difetti di riempimento.
La possibilità di colare direttamente un determinato materiale deve comunque essere verificata mediante test di compatibilità, tenendo conto dello specifico grado di silicone, della formulazione della resina e dei requisiti relativi all'agente distaccante.
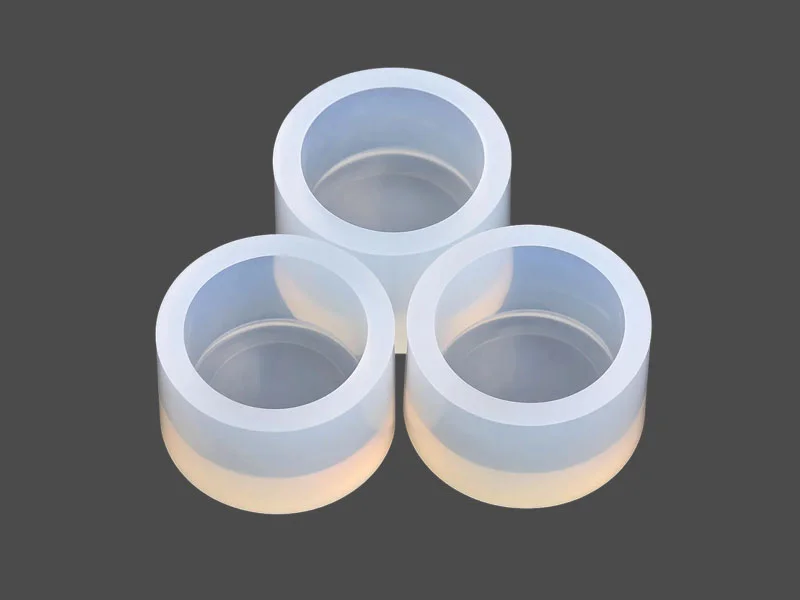 Stampo in silicone trasparente per resina epossidica
3. Differenze tra silicone trasparente e traslucido
Nelle descrizioni dei prodotti siliconici vengono spesso utilizzati termini come Clear, Transparent e Translucent.
In generale:
- Clear / Transparent: Indica solitamente un'elevata trasparenza ottica, che consente di vedere più chiaramente gli oggetti e i loro contorni all'interno del materiale.
- Translucent: Consente il passaggio della luce, ma ne diffonde una parte. Di conseguenza, gli oggetti all'interno del materiale possono apparire sfocati o presentare contorni meno definiti.
Tuttavia, le denominazioni e gli standard di descrizione dei prodotti variano da un produttore all'altro. Alcuni prodotti possono essere descritti sia come Water Clear sia come Translucent. Pertanto, la trasparenza effettiva non dovrebbe essere valutata basandosi esclusivamente sul nome del prodotto.
Quando si sceglie un prodotto, è opportuno considerare i seguenti fattori:
- La trasparenza effettiva dopo la reticolazione, anziché l'aspetto dei componenti A e B prima della reticolazione.
- La visibilità attraverso pareti dello stampo di diverso spessore.
- L'eventuale presenza nel materiale di bolle d'aria, impurità o difetti ottici evidenti.
- La possibilità di riconoscere chiaramente il contorno del modello originale nelle effettive condizioni di illuminazione e osservazione.
Per gli stampi che richiedono tagli precisi, si consiglia di richiedere un campione reticolato oppure di preparare un piccolo provino con uno spessore simile a quello dello stampo effettivo.
La trasparenza dovrebbe essere valutata in base alle prestazioni nell'applicazione reale, anziché puntare semplicemente a un aspetto simile al vetro.
4. Come scegliere
Quando si sceglie un silicone liquido trasparente, è necessario considerare insieme la struttura del modello originale, la durezza richiesta per lo stampo, il materiale da colata e le condizioni di lavorazione.
4.1 Scegliere la durezza in base alla struttura dello stampo
La durezza influisce direttamente sulla flessibilità e sulla capacità di supporto dello stampo.
In generale:
- 10–20 Shore A: Offre una buona flessibilità ed è adatto alle applicazioni di sformatura che richiedono una maggiore deformazione, in particolare quando sono presenti strutture con sottosquadri complessi.
- 30–40 Shore A: Offre generalmente un migliore supporto e una maggiore capacità di mantenere la forma. È quindi indicato per la produzione di prototipi e le applicazioni di colata di precisione che richiedono una maggiore rigidità dello stampo.
I materiali con durezza inferiore non sono necessariamente adatti a tutti gli stampi complessi. La loro resistenza alla lacerazione deve comunque essere sufficiente per l'applicazione prevista. Sebbene i materiali con durezza maggiore mantengano generalmente meglio la propria forma, possono rendere più difficile la sformatura in presenza di sottosquadri profondi o strutture complesse.
4.2 Scegliere il materiale in base alla resistenza alla lacerazione
La resistenza alla lacerazione è particolarmente importante per gli stampi destinati a essere riutilizzati frequentemente o caratterizzati da tagli stretti.
Si consiglia di confrontare le seguenti proprietà:
- Resistenza alla lacerazione (Tear Strength).
- Resistenza alla trazione (Tensile Strength).
- Allungamento a rottura (Elongation at Break).
Queste proprietà devono essere valutate insieme alla durezza. La durata di uno stampo non può essere determinata basandosi su un unico indicatore prestazionale.
4.3 Scegliere il materiale in base alla viscosità e alle attrezzature di lavorazione
La viscosità del silicone liquido trasparente varia in funzione della formulazione e del grado del prodotto. Influisce sul flusso del materiale, sul versamento e sull'efficienza della degasazione nelle cavità complesse dello stampo. Per i modelli originali con dettagli fini, scanalature profonde o sezioni strette, è necessario valutare la fluidità e le esigenze di degasazione in base alla viscosità del prodotto. Per i gradi ad alta viscosità, si consiglia di utilizzare un'apposita attrezzatura per la degasazione sotto vuoto. Seguire sempre le istruzioni del prodotto relative a miscelazione, degasazione e colata.
4.4 Verificare il rapporto di miscelazione e il tempo di lavorabilità
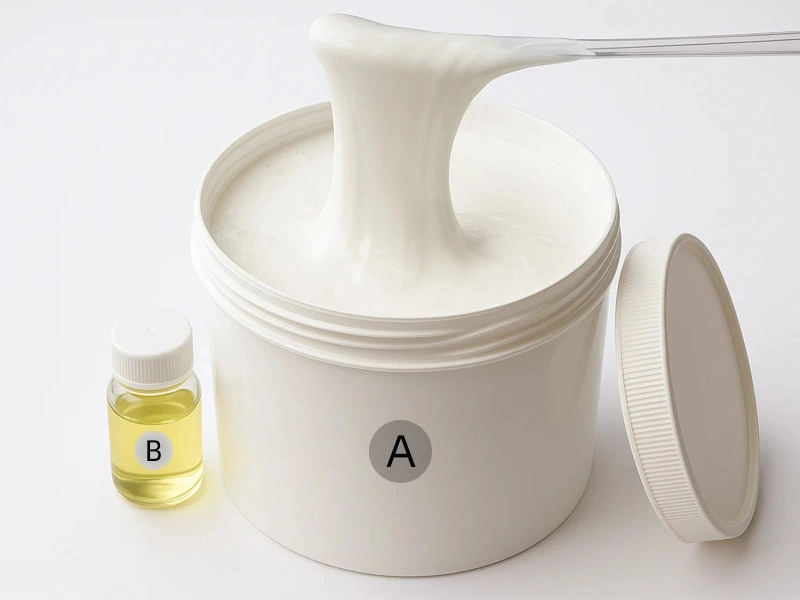
Il silicone liquido trasparente RTV-2 è composto da due componenti, A e B. I diversi gradi di prodotto possono richiedere rapporti di miscelazione differenti, ad esempio 1:1 o 10:1.
Quando si sceglie un prodotto, verificare quanto segue:
- Se il rapporto di miscelazione è specificato in peso o in volume.
- Se il tempo di lavorabilità (Pot Life) è sufficiente per dosare, miscelare, degasare e versare il materiale.
- Se il tempo di reticolazione (Cure Time) è compatibile con il programma di produzione.
- Se è consentito un riscaldamento moderato per accelerare la reticolazione.
Per la serie di siliconi trasparenti MinghuiLink, i componenti A e B devono essere pesati secondo il rapporto di miscelazione indicato nel TDS del rispettivo grado di prodotto. I componenti A e B di gradi diversi non devono essere scambiati o miscelati tra loro.
4.5 Verificare il ritiro e la resistenza alla temperatura
Se lo stampo viene utilizzato per la riproduzione di componenti di precisione o per colate ad alta temperatura, è necessario verificare anche le seguenti proprietà:
- Ritiro lineare (Linear Shrinkage).
- Temperatura di esercizio (Operating Temperature).
- Resistenza al calore (Heat Resistance).
- Compatibilità termica con lo specifico materiale da colata.
In particolare, quando si utilizzano resine che generano calore durante la reticolazione, è necessario considerare la quantità di calore rilasciata e la durata dell'esposizione dello stampo. L'idoneità non dovrebbe essere determinata esclusivamente in base alla temperatura di resistenza al calore dichiarata per il silicone.
5. Precauzioni e compatibilità dei materiali
Le prestazioni effettive del silicone trasparente dipendono non solo dal materiale stesso, ma anche dalla superficie del modello originale, dal processo di miscelazione e dall'ambiente di reticolazione.
5.1 Attenzione all'inibizione della reticolazione del silicone per addizione
Il silicone al platino (silicone catalizzato al platino e reticolato per addizione) è sensibile a determinate sostanze chimiche. Il contatto con materiali incompatibili può causare l'inibizione della reticolazione, provocando superfici appiccicose nelle zone di contatto, reticolazione incompleta o aree localizzate non reticolate.
Tra le possibili fonti di inibizione più comuni vi sono:
- Plastilina per modellazione a base di zolfo.
- Silicone allo stagno (silicone catalizzato allo stagno e reticolato per condensazione) e relativi residui.
- Guanti in lattice e alcuni materiali in gomma naturale.
- Alcuni agenti indurenti a base di ammine, resina epossidica non completamente reticolata e relativi residui.
- Alcune resine per stampa 3D che non sono state pulite o reticolate adeguatamente.
- Alcune vernici, rivestimenti e altri contaminanti chimici.
Prima di realizzare uno stampo destinato alla produzione, si consiglia di effettuare una prova di reticolazione su piccola scala per verificare che la superficie del modello originale, i sigillanti, gli agenti distaccanti e gli altri materiali a contatto non interferiscano con la reticolazione del silicone.
5.2 Miscelare accuratamente ed eseguire correttamente la degasazione sotto vuoto
Per migliorare la qualità dello stampo trasparente finito, prestare particolare attenzione alle seguenti operazioni:
- Pesare accuratamente i componenti A e B secondo il rapporto di miscelazione specificato per il prodotto.
- Miscelare accuratamente per evitare zone con componenti distribuiti in modo non uniforme.
- Eseguire la degasazione sotto vuoto in base alla viscosità del materiale e ai requisiti di lavorazione.
- Versare lentamente per ridurre al minimo l'introduzione di ulteriore aria.
- Lasciare reticolare il materiale rispettando le condizioni di temperatura e tempo consigliate.
Le bolle d'aria all'interno di uno stampo trasparente ne compromettono la visibilità. Una degasazione eseguita correttamente è quindi essenziale per ottenere uno stampo trasparente, limpido e uniforme.
5.3 Determinare la necessità di un agente distaccante in base al materiale da colata
La gomma siliconica presenta generalmente buone proprietà distaccanti, ma la necessità di utilizzare un agente distaccante aggiuntivo dipende dal materiale da colata, dalla formulazione dello stampo e dalla frequenza di produzione.
Ad esempio, la resina epossidica, la resina poliuretanica e la resina poliestere possono richiedere modalità di distacco differenti. È necessario testare la specifica combinazione di silicone e materiale da colata. Quando necessario, utilizzare un agente distaccante adeguato per ridurre l'adesione e prolungare la durata dello stampo.
Inoltre, se lo stampo trasparente è destinato ad applicazioni a contatto con gli alimenti, è necessario scegliere uno specifico grado di silicone corredato dalla relativa documentazione di conformità per il contatto alimentare. La trasparenza, il basso odore o la catalisi al platino, da soli, non significano che un prodotto abbia ottenuto una certificazione per il contatto con gli alimenti.
6. Resistenza alla temperatura
Quando effettuano ricerche sul silicone liquido trasparente, gli utenti cercano talvolta termini come Silicone Melting Point (punto di fusione del silicone).
In realtà, la gomma siliconica reticolata è un elastomero con struttura reticolata, a differenza dei materiali termoplastici che possono essere fusi nuovamente mediante riscaldamento. Una volta completamente reticolato, il silicone non può tornare allo stato liquido originale dei componenti A e B semplicemente applicando calore.
Quando la temperatura supera l'intervallo consentito per il materiale, la gomma siliconica può subire gradualmente variazioni delle proprietà e fenomeni di degradazione termica, anziché fondere e trasformarsi in un liquido nuovamente colabile, come può accadere con le plastiche o la cera.
Pertanto, quando si sceglie un silicone per stampi, è importante concentrarsi sull'intervallo di resistenza alla temperatura del prodotto, anziché cercare un punto di fusione specifico del silicone.
Per i progetti di colata ad alta temperatura, è necessario considerare anche la temperatura esotermica massima raggiunta dalla resina durante la reticolazione, la durata del contatto e l'effetto dei cicli termici ripetuti sulla vita utile dello stampo.
La documentazione tecnica della serie di silicone liquido trasparente MinghuiLink specifica una resistenza al calore di 250°C. Si prega di notare che questo valore non deve essere interpretato come temperatura di esercizio continuo a lungo termine. Le effettive condizioni di utilizzo devono essere determinate facendo riferimento al TDS del grado specifico e ai risultati delle prove pratiche.
7. Domande frequenti (FAQ)
- Q1: Gli stampi in silicone trasparente sono migliori rispetto agli stampi in silicone tradizionali?
- Non necessariamente. Il principale vantaggio del silicone trasparente è la possibilità di osservare l'interno dello stampo. È adatto ai progetti in cui è necessario vedere il modello originale, pianificare i percorsi di taglio o controllare il processo di colata. Se queste caratteristiche non sono necessarie, il silicone opaco tradizionale può rappresentare una scelta più economica e appropriata. La scelta finale dovrebbe basarsi sulla durezza, sulla resistenza alla lacerazione, sul ritiro e sui requisiti del progetto.
- Q2: Il silicone liquido trasparente può migliorare la riproduzione dei dettagli dello stampo?
- La trasparenza in sé non migliora la riproduzione dei dettagli. La capacità di uno stampo di riprodurre texture superficiali fini dipende principalmente dalla viscosità e dalla fluidità del silicone, dalla qualità della superficie del modello originale e dalle condizioni di lavorazione. La trasparenza aiuta soprattutto gli operatori a osservare la struttura interna.
- Q3: Il silicone trasparente può essere utilizzato per la colata di resina epossidica e resina poliuretanica?
- Molti prodotti di silicone trasparente per stampi possono essere utilizzati per la colata di resina epossidica e resina poliuretanica. Tuttavia, è necessario effettuare prove di compatibilità in base alla specifica formulazione del silicone, al sistema di resina e ai requisiti relativi all'agente distaccante.
- Q4: Il silicone trasparente può impedire completamente la formazione di bolle d'aria durante la colata?
- No. La trasparenza aiuta gli operatori a osservare alcune bolle d'aria visibili, ma non le elimina. Le bolle devono essere controllate attraverso un dosaggio e una miscelazione accurati, la degasazione sotto vuoto, tecniche di colata appropriate e l'ottimizzazione della struttura del modello originale.
- Q5: Il silicone trasparente è adatto alla realizzazione di stampi con strutture complesse?
- Sì, ma la durezza e la resistenza alla lacerazione devono essere selezionate in base alla struttura dello stampo. Per i modelli originali con sottosquadri profondi e superfici curve complesse, è necessario prestare particolare attenzione alla flessibilità e al metodo di sformatura. Per gli stampi che richiedono una maggiore stabilità dimensionale, si può prendere in considerazione un silicone trasparente con durezza superiore.
8. Conclusione
Il vero valore del silicone trasparente per stampi consiste nel combinare le prestazioni della gomma siliconica per la realizzazione di stampi con la possibilità di osservare l'interno del materiale. Che si tratti di realizzare stampi per gioielli, effettuare colate di resina o produrre prototipi di precisione, la formulazione più adatta deve essere scelta in base alla struttura del modello originale, al materiale da colata, alla durezza dello stampo e al processo produttivo.
Apprezziamo i tuoi commenti, ma ti preghiamo di evitare la pubblicazione di contenuti privi di significato o irrilevanti. Ti invitiamo a consultare la nostra Politica sui Commenti prima di scrivere.