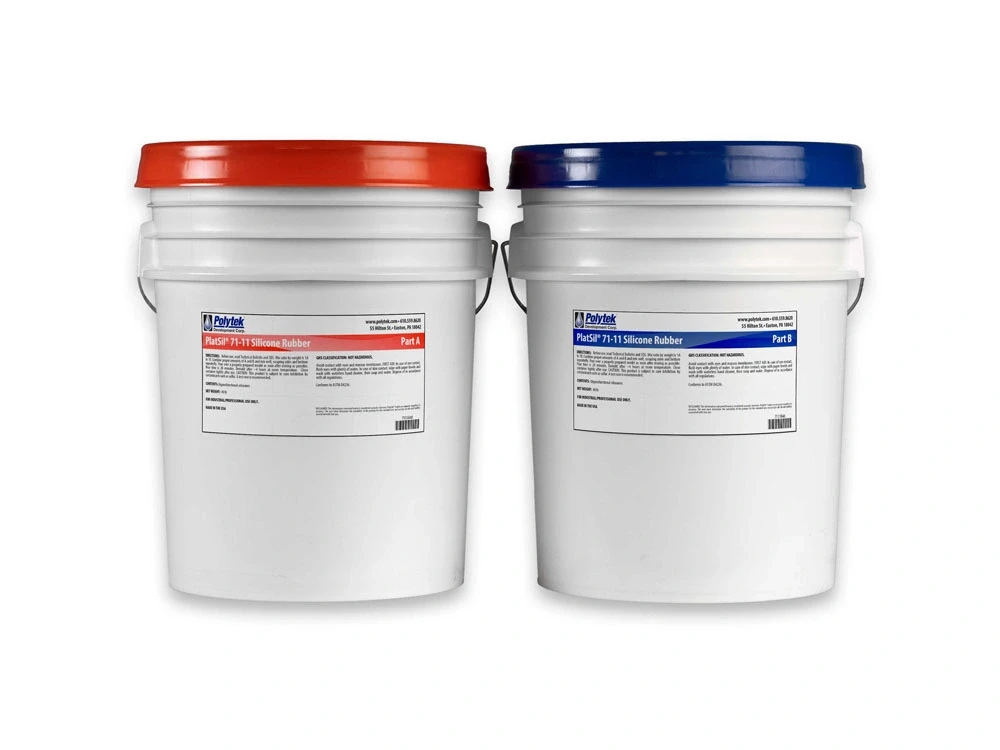
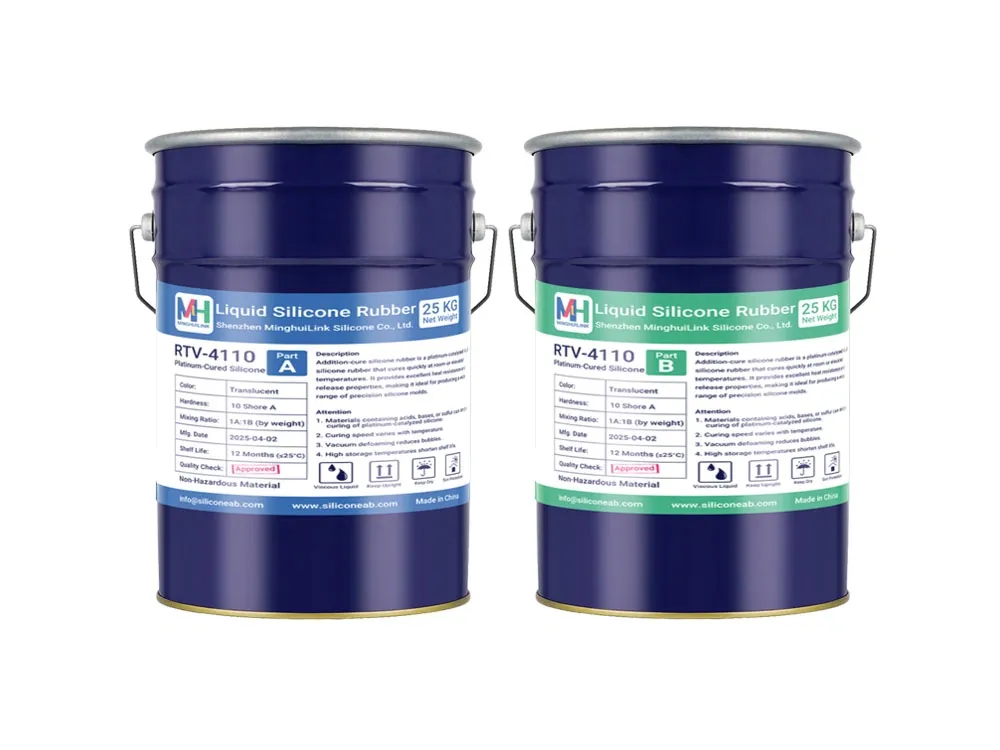
PlatSil® 71-11 및 RTV-4110은 모두 고도로 유연한 몰드 제작 및 주조 적용을 위한 Shore A10 백금 경화 실리콘입니다. 그 공표 사양은 경도가 유사하나 작업 시간, 신장률, 기계적 강도 및 가공 특성에서 차이가 있습니다. 본 비교는 극단적 신장성, 더 쉬운 취급, 복잡한 탈형 및 생산 워크플로우 간의 실질적 절충에 중점을 둡니다.
PlatSil® 71-11 및 RTV-4110은 모두 고도로 유연한 몰드 제작 및 주조 적용을 위한 Shore A10 백금 경화 실리콘입니다. 그 공표 사양은 경도가 유사하나 작업 시간, 신장률, 기계적 강도 및 가공 특성에서 차이가 있습니다. 본 비교는 극단적 신장성, 더 쉬운 취급, 복잡한 탈형 및 생산 워크플로우 간의 실질적 절충에 중점을 둡니다.
PlatSil® 71-11과 RTV-4110은 모두 Shore A10 부가형 실리콘이지만, 공표된 데이터는 신장성, 작업 시간, 기계적 강도 및 몰드 제작 작업 방식에서 서로 다른 중점을 보입니다.
PlatSil® 71-11과 RTV-4110은 모두 매우 부드럽고 고도로 유연한 몰드 범위에 속하는 Shore A10 백금 실리콘입니다. 이 경도에서 유연성과 쉬운 탈형은 일반적으로 구조적 강직성보다 더 중요합니다. A10 실리콘은 깊은 언더컷, 불규칙한 형상 및 박리형 몰드에 유용할 수 있지만, 대형 또는 얇은 벽 몰드는 주조 중 강성 외부 지지가 필요할 수 있습니다.
두 제품 모두 간단한 1:1 혼합 시스템을 사용하므로, 배합 비율은 주요 차이가 아닙니다. Polytek은 PlatSil® 71-11에 대해 중량 기준 1A:1B를 명시하는 반면, RTV-4110은 중량 또는 부피 기준 1:1로 혼합될 수 있습니다. 일상 배합 준비 면에서, 두 제품 모두 불균등한 배합 비율을 사용하는 실리콘 시스템과 비교하여 상대적으로 단순합니다.
작업 창은 보다 명확한 차이를 보입니다. Polytek은 PlatSil® 71-11에 20분 주입 시간을 명시하는 반면, MinghuiLink는 RTV-4110에 30–40분 작업 시간을 명시합니다. 71-11의 더 짧은 창은 몰드, 원형 및 장비가 혼합 전 준비된 잘 계획된 작업 흐름에 유리하며, RTV-4110은 주의 깊은 손 혼합, 충전 및 기포 관리를 위한 더 많은 가공 시간을 제공합니다.
공표된 탈형 시간은 대체로 유사하며, PlatSil® 71-11은 약 4시간, RTV-4110은 4–5시간입니다. 그 결과 더 의미 있는 가공 차이는 최종 몰드 처리 시간이 아니라 가용 작업 시간입니다. 사용자는 또한 공표된 탈형 시간을 실리콘이 최종 경화 특성에 도달하는 데 필요한 시간과 구별해야 하며, 특히 몰드가 탈형 직후 신장되거나 반복 사용될 때 그렇습니다.
역학 데이터는 신장성과 하중 저항성 사이의 명확한 절충을 보여줍니다. PlatSil® 71-11은 751% 신장률을 보고하는 반면, RTV-4110은 510±50%입니다. 그러나 RTV-4110은 인장 강도 4.0±0.5 MPa 및 인열 강도 25±0.5 N/mm를 보고하는 반면, PlatSil® 71-11은 인장 강도 281 psi 및 Die B 인열 강도 117 pli를 보고합니다. 제조사가 서로 다른 시험 방법과 데이터 표현을 사용하므로, 수치들은 직접적인 실험실 순위가 아닌 공표된 참조 값으로 간주되어야 합니다. 그럼에도 공표된 데이터는 71-11이 신장성을 강조하는 반면, RTV-4110은 더 높은 공표 인장 및 인열 강도를 제공함을 나타냅니다.
PlatSil® 71-11은 장갑 및 양말 몰드에서 특히 구체적인 적용 이점을 갖습니다. Polytek은 실리콘이 얇은 층으로 도포된 후 모델 위에서 벗겨지거나 뒤집히는 워크플로를 문서화하며, 최종 몰드는 일반적으로 약 1/8 인치 두께로 제작됩니다. 이는 매우 부드러운 A10 경도와 높은 신장률의 조합을 유연한 담요식 몰드에 특히 관련되게 만듭니다. 주입에 사용될 때, 이러한 얇고 유연한 몰드는 형태를 유지하기 위해 견고한 지지 구조가 필요할 수 있습니다.
RTV-4110은 유연한 몰드, 정교한 형상 및 이형 용이성이 중요한 적용을 위해 더 폭넓게 포지셔닝됩니다. 그 더 낮은 공표된 A액 점도와 더 긴 작업 창은 수동 주입을 위해 더 많은 시간을 갖춘 비교적 유동적인 소재를 선호하는 사용자에게 매력적일 수 있습니다. 따라서 최종 선택은 적용이 극단적 신장성과 벗겨짐 몰드 구성을 우선시하는지, 아니면 더 긴 작업 시간과 더 높은 공표된 인장 및 인열 강도를 우선시하는지에 따라 달라야 합니다.
| 기술 파라미터 | Polytek PlatSil® 71-11 | MinghuiLink RTV-4110 |
|---|---|---|
| 실리콘 유형 | 백금 실리콘 | 백금 실리콘 |
| 색상 | 청록색 | 반투명 |
| 비중 | 1.12 | 1.03–1.05 g/cm³ |
| 배합비 | 중량비 1A:1B | 중량 또는 부피 기준 1A:1B |
| 쇼어 경도 | 10 Shore A | 10±1 Shore A |
| 점도 | 6,000 cP (혼합 후) | 4,000±200 mPa·s* (A제) |
| 작업 시간 / 가사 시간 | 20 min | 30–40 min |
| 탈형 / 경화 시간 | 4 hours | 4–5 hours |
| 인장 강도 | 281 psi (~1.94 MPa) | 4.0±0.5 MPa |
| 인열 강도 | 117 pli (~20.6 N/mm, Die B) | 25±0.5 N/mm |
| 신장률 | 751% | 510±50% |
| 수축률 | 공개 자료 없음 | ≤0.1% |
| 내열성 | 공개 자료 없음 | 250°C / 482°F |
| 기술 자료 출처 | PlatSil® 71-11 | RTV-4110 |
| 핵심 요소 | Polytek PlatSil® 71-11 | MinghuiLink RTV-4110 | 시사점 |
|---|---|---|---|
| 경도 | 10 Shore A | 10±1 Shore A | 두 제품 모두 유연 탈형과 언더컷 적용을 위한 동일한 매우 무른 A10 몰드 영역을 목표로 합니다. |
| 작업 가능 시간 | 주입 시간 20분 | 작업 시간 30–40분 | RTV-4110은 더 많은 공개 가공 시간을 제공하고, 71-11은 혼합 전 준비된 워크플로에 유리합니다. |
| 신축성 | 신장률 751% | 신장률 510±50% | PlatSil® 71-11은 훨씬 더 높은 공표 신장률을 보고하며, 이는 특히 벗겨내는 방식의 몰드, 장갑 및 양말 몰드에 관련됩니다. |
| 기계적 강도 | 인장 281 psi, Die B 인열 117 pli | 인장 4.0±0.5 MPa, 인열 25±0.5 N/mm | RTV-4110은 더 높은 공표 인장 및 인열 값을 보고하지만, 제조사마다 인열 시험 방법과 시험 조건이 다릅니다. |
| 공개 점도 | 6,000 cP (혼합 후) | 4,000±200 mPa·s (A제) | 공개 값은 서로 다른 가공 특성을 보이지만 측정 지점이 동일하지는 않습니다. |
| 장갑 / 양말 몰드 워크플로 | Polytek이 별도 문서화 | 별도 문서화되지 않음 | 71-11은 모형 위로 벗기거나 뒤집을 수 있는 얇고 신축성이 높은 장갑 및 양말 몰드용으로 특별히 문서화되어 있습니다. |
| 브러시 온 적용 | PlatThix 또는 흄드 실리카로 증점 가능 | 별도로 명시되지 않음 | PlatSil® 71-11은 주입 몰드 외에도 브러시 도포형 및 적층형 몰드 제작에 적용할 수 있습니다. |
| 지지 요구 조건 | 강성 지지대가 필요할 수 있습니다 | 강성 지지대가 필요할 수 있습니다 | A10 실리콘은 매우 유연하여 캐스팅 하중에서 변형될 수 있습니다. 얇거나 큰 몰드에는 마더 몰드나 지지 케이스가 필요할 수 있습니다. |
| 적용 분야 | PlatSil® 71-11 | RTV-4110 | 핵심 고려사항 |
|---|---|---|---|
| 장갑 / 양말 몰드 | 적합 | 검증 시 적합 | 71-11은 매우 부드러운 경도와 높은 신장률을 기반으로 한 장갑/양말 몰드 공정이 특별히 문서화되어 있습니다. RTV-4110은 동일한 얇은 층, 벗겨내는 구조에 대해 검증해야 합니다. |
| 깊은 언더컷 몰드 | 적합 | 적합 | 두 제품 모두 부드러운 A10 소재입니다. 71-11의 더 높은 공표 신장률은 까다로운 탈형 시 추가적인 인장 능력을 제공할 수 있습니다. |
| 레진 캐스팅 | 적합 | 적합 | 두 제품 모두 유연 레진 몰드에 사용할 수 있지만, 지지되지 않은 A10 몰드는 캐스팅 하중이나 압력으로 변형될 수 있습니다. |
| 캔들 & 비누 몰드 | 적합 | 적합 | A10의 유연성은 복잡한 제품의 탈형을 더 쉽게 만들 수 있습니다. 대형 또는 얇은 벽 몰드에서는 몰드 두께와 외부 지지가 더 중요해집니다. |
| 브러시 도포형 몰드 | 증점제 사용 시 적합 | 별도로 명시되지 않음 | 71-11은 증점하여 여러 층으로 도포해 유연한 블랭킷형 몰드를 만들 수 있습니다. |
| 압력 캐스팅 | 강성 지지대 사용 시 적합 | 강성 지지대 사용 시 적합 | A10 실리콘은 외부 압력에 의해 변형될 수 있습니다. 치수 정밀도를 유지하려면 마더 몰드나 강성 지지 셸이 필요할 수 있습니다. |
| 3D 프린팅 마스터 | 적절한 전처리 시 적합 | 적절한 전처리 시 적합 | UV 수지 잔여물, 황 함유 재료, 아민, 주석 화합물 및 특정 코팅은 백금 실리콘의 경화를 저해할 수 있습니다. 호환성 테스트를 권장합니다. |
경쟁사 사양은 제조업체가 공개한 문서를 기준으로 하며, 가능한 경우 원본 자료로 연결되는 링크를 제공합니다. 공개되지 않은 값은 “공개적으로 기재되지 않음”으로 표시하며 추정하거나 유추하지 않습니다. 사양은 변경될 수 있으므로 생산에 사용하기 전에 항상 최신 제조업체 문서를 확인하고 실제 적용 환경에 맞는 테스트를 수행하십시오. 제품명과 상표는 각 소유자에게 귀속됩니다. 이 비교는 기술 및 정보 제공 목적으로만 제공되며 언급된 브랜드의 승인을 받은 것이 아닙니다.