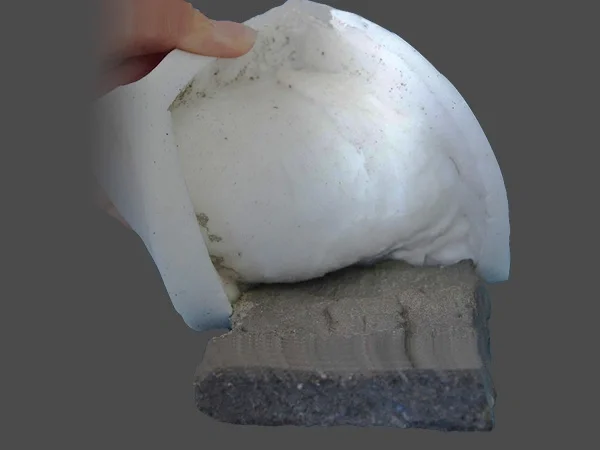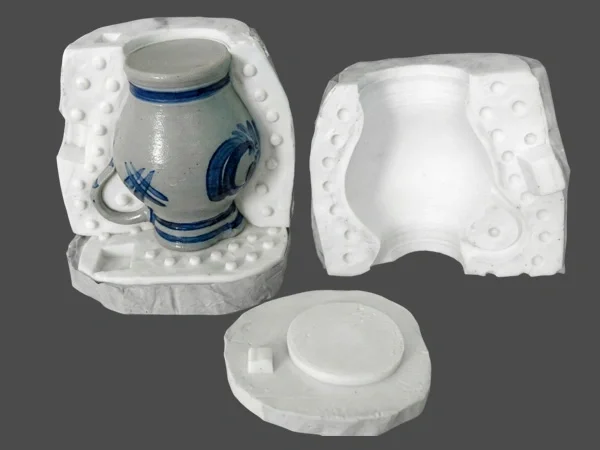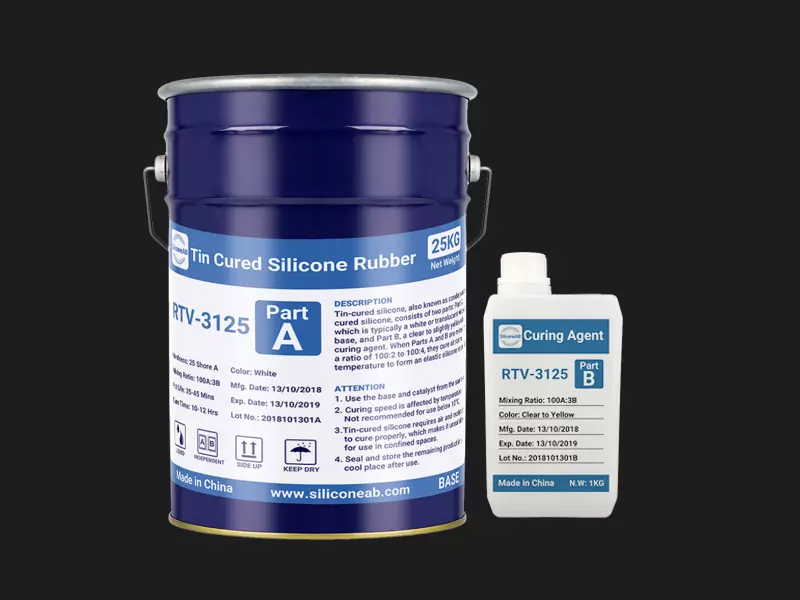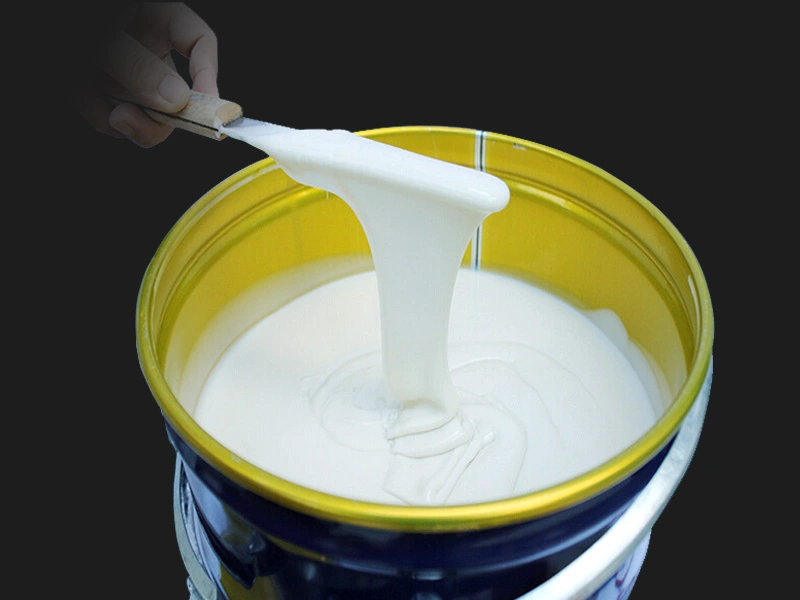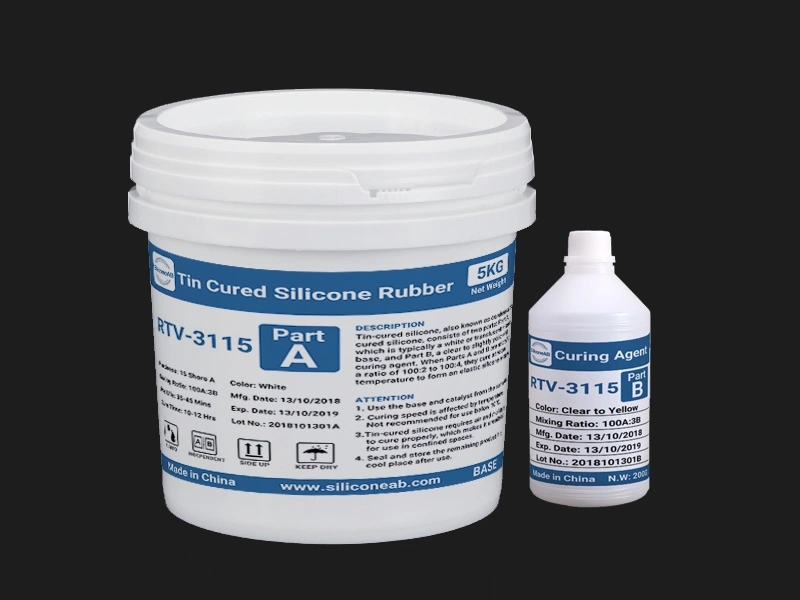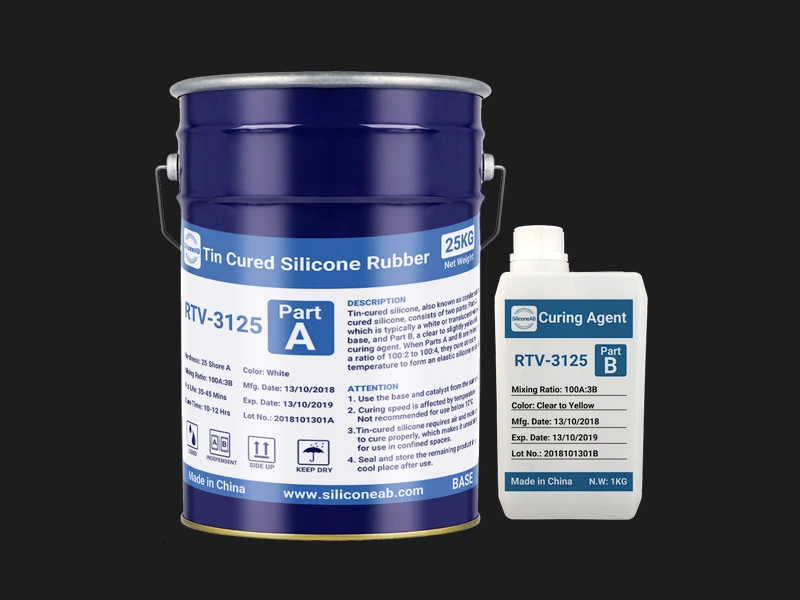
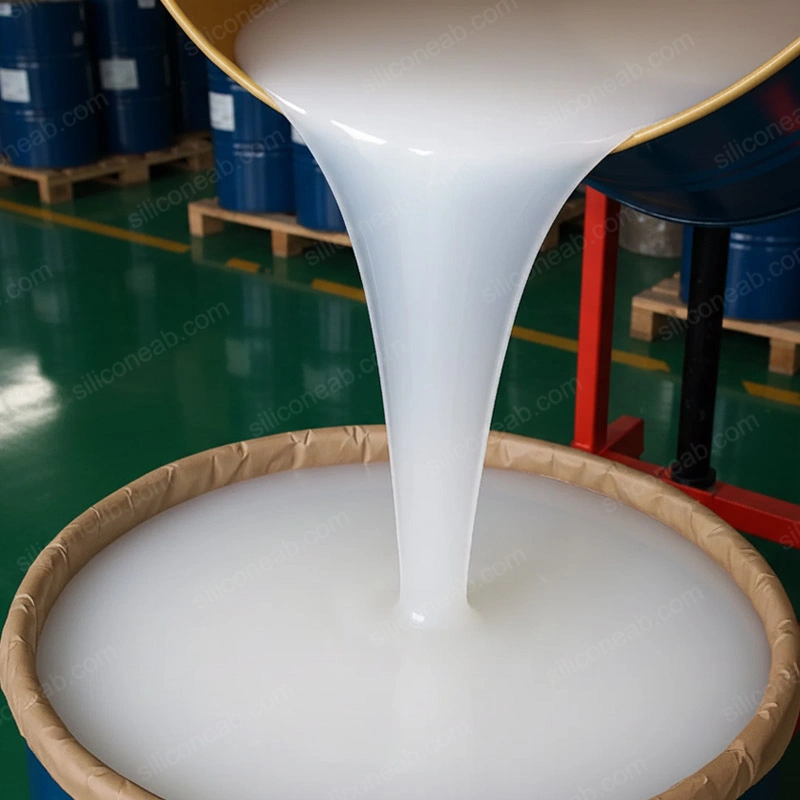
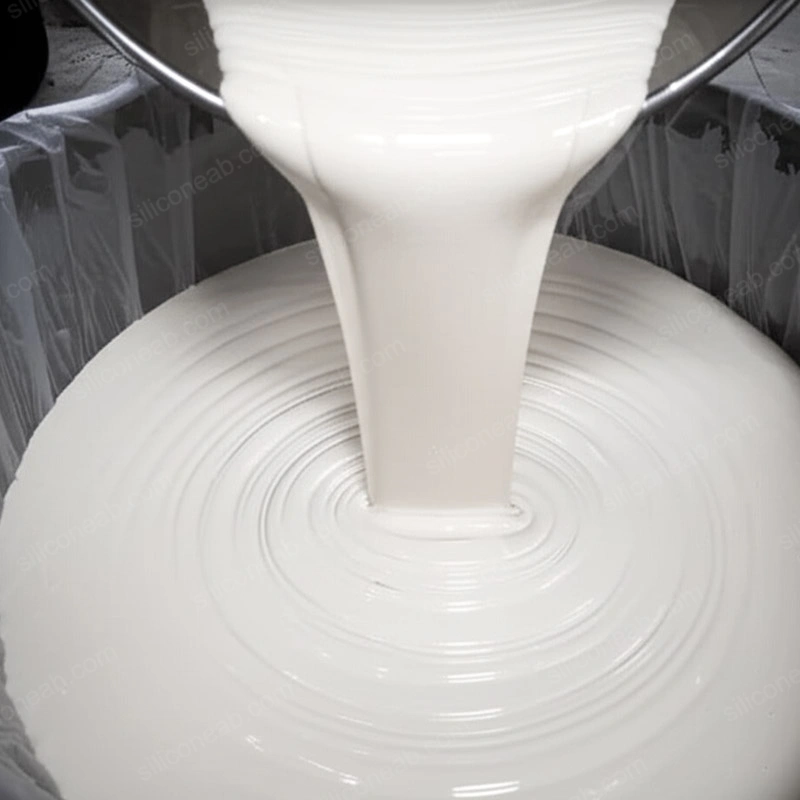
لاستیک سیلیکونی پایه قلع با سختی بالا برای قالب‌سازی

سختی بالا قابل ریختن قابل اجرا با قلم‌مو 35-40 A پخت تراکمی پایه قلع
  • قیمت‌گذاری: استعلام قیمت
  • کد تعرفه گمرکی (HS): 3910.00.0000
  • حداقل مقدار سفارش (MOQ): 1 کیلوگرم جزء A + مقدار متناظر کاتالیزور جزء B
زمان تحویل تقریبی
  • 2-3 روز
    < 1,000 Kg
  • 4-7 روز
    1-5 تن
  • قابل مذاکره
    > 5 تن

نظرات واقعی مشتریانی را که از محصولات ما استفاده کرده‌اند، مشاهده کنید.

1. معرفی محصول

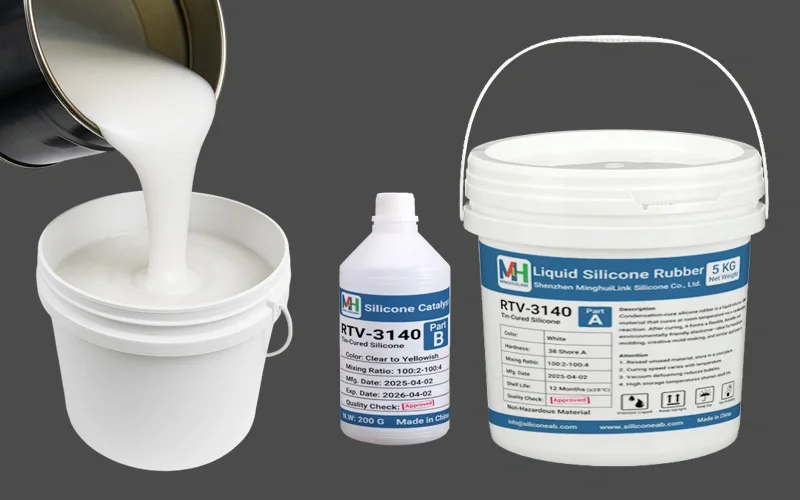
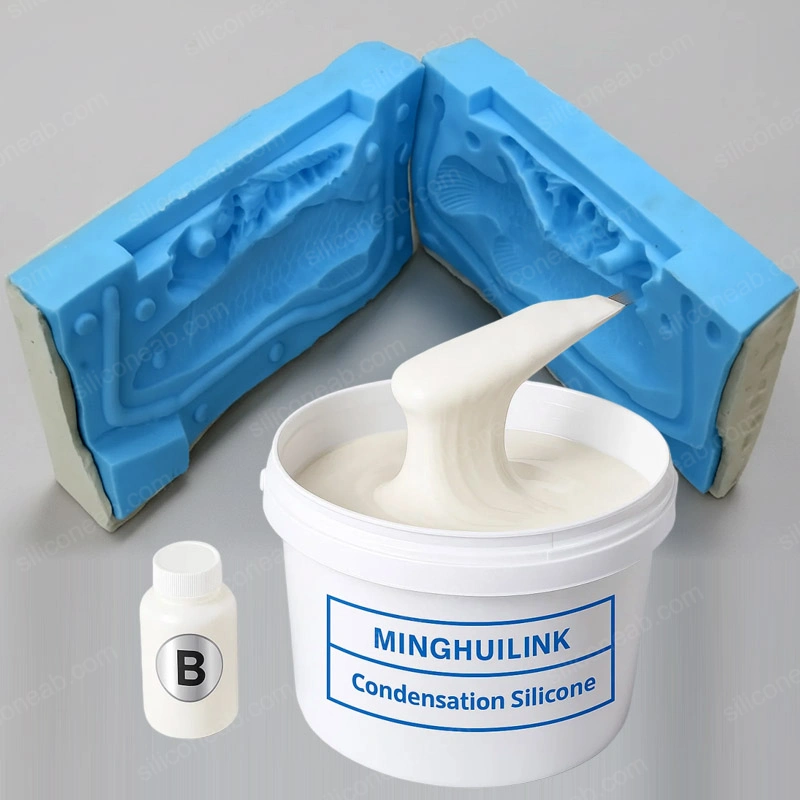
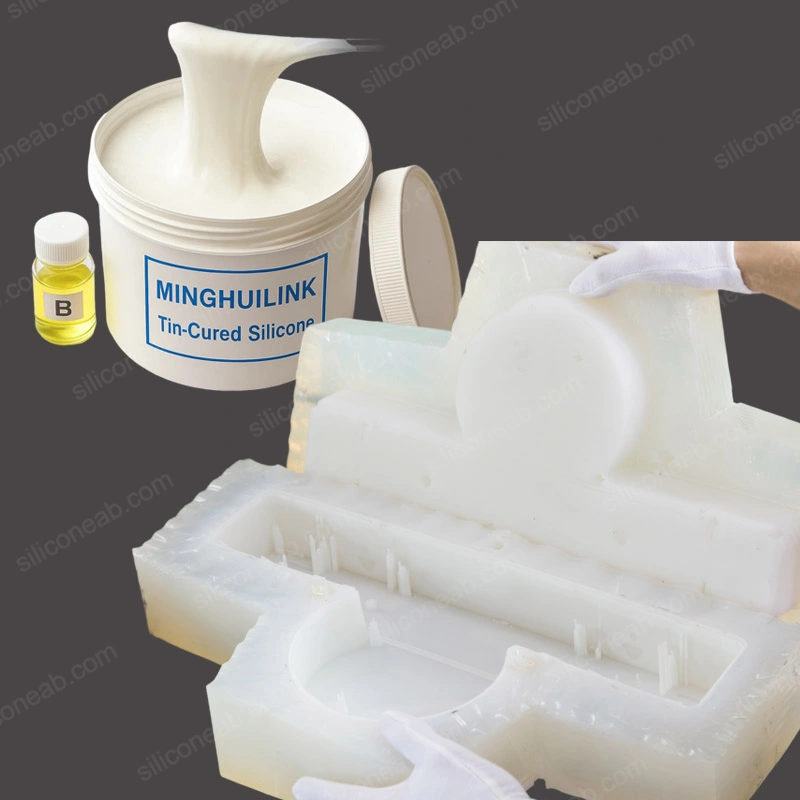
این سری از لاستیک سیلیکونی پایه قلع با سختی بالا که با نام سیلیکون پخت تراکمی نیز شناخته می‌شود، ماده‌ای سیلیکونی RTV-2 با عملکرد بالا است که برای کاربردهایی نیازمند صلبیت و پایداری ابعادی حداکثری طراحی شده است. این محصول از یک پایه سفید یا نیمه‌شفاف (جزء A) و یک کاتالیزور پایه قلع (جزء B) تشکیل شده است که در دمای اتاق و از طریق واکنش با رطوبت هوا پخت می‌شود.

این ماده با نسبت اختلاط وزنی 100:2 تا 100:4، به لاستیکی صلب و مقاوم در برابر تغییر شکل تبدیل می‌شود. اگرچه پایداری بالایی برای تولید قطعات دقیق فراهم می‌کند، مقاومت پارگی آن در مقایسه با سری با سختی متوسط کمتر است؛ بنابراین، برای ساخت قالب‌های بلوکی با آندرکات‌های محدود مناسب‌تر است.

لاستیک سیلیکونی پایه قلع با سختی بالا

2. ویژگی‌ها

  • سختی و صلبیت بالا: به لاستیکی محکم با سختی (35-40 Shore A) تبدیل می‌شود که در برابر تغییر شکل تحت فشار مقاومت می‌کند و حفظ ابعاد دقیق قطعه ریخته‌گری‌شده را تضمین می‌کند.
  • پایداری ابعادی: در طول فرآیند ریخته‌گری، تغییر شکل بسیار کمی دارد و برای بازتولید قطعات مکانیکی با تلرانس‌های دقیق ایده‌آل است.
  • بازتولید دقیق جزئیات: با وجود سختی بالا، قابلیت جریان‌یابی عالی این ماده امکان ثبت جزئیات و بافت‌های ظریف مدل مادر را فراهم می‌کند.
  • مقاومت حرارتی: دماهایی تا 200°C (392°F) را تحمل می‌کند و برای ریخته‌گری با رزین‌های گرمازا و آلیاژهای با نقطه ذوب پایین مناسب است.
  • جداسازی عالی از قالب: خاصیت طبیعی نچسب این ماده، نیاز به عوامل رهاساز قالب را به‌طور قابل‌توجهی کاهش می‌دهد و به تولید قطعات ریخته‌گری‌شده تمیز کمک می‌کند.
سیلیکون پخت تراکمی با سختی بالا

3. کاربردها

این سری به‌طور ویژه برای کاربردهایی طراحی شده است که در آن‌ها صلبیت قالب و دقت ابعادی اهمیت اساسی دارد. پایداری بالای این ماده، آن را به گزینه‌ای ایده‌آل برای بازتولید نمونه‌های اولیه و قطعات صنعتی تبدیل می‌کند که در آن‌ها باید از تغییر شکل قالب جلوگیری شود.

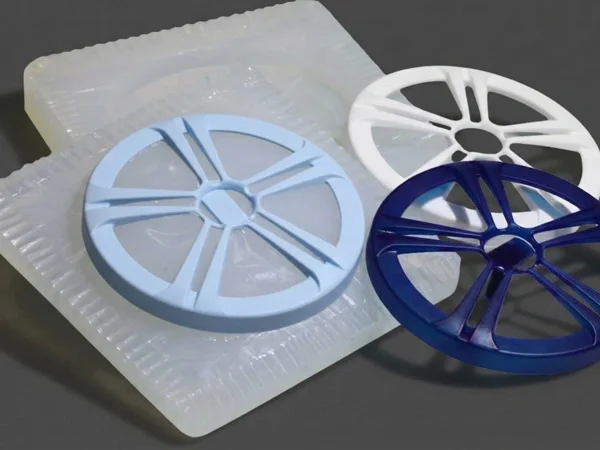
  • نمونه‌سازی سریع: گزینه‌ای مناسب برای ساخت قالب‌های نمونه اولیه در صنایع خودروسازی و الکترونیک، مانند محفظه چراغ‌ها، جعبه‌های کنسول و قطعات لوازم خانگی.
  • وکیوم کستینگ: صلبیت این ماده باعث می‌شود قالب در برابر فشار خلأ مقاومت کند و دچار فروریزش نشود؛ در نتیجه، قطعات رزینی PU با دقت بالا بازتولید می‌شوند.
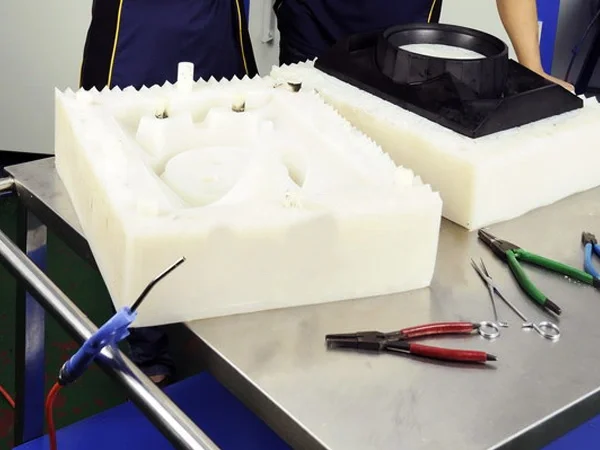
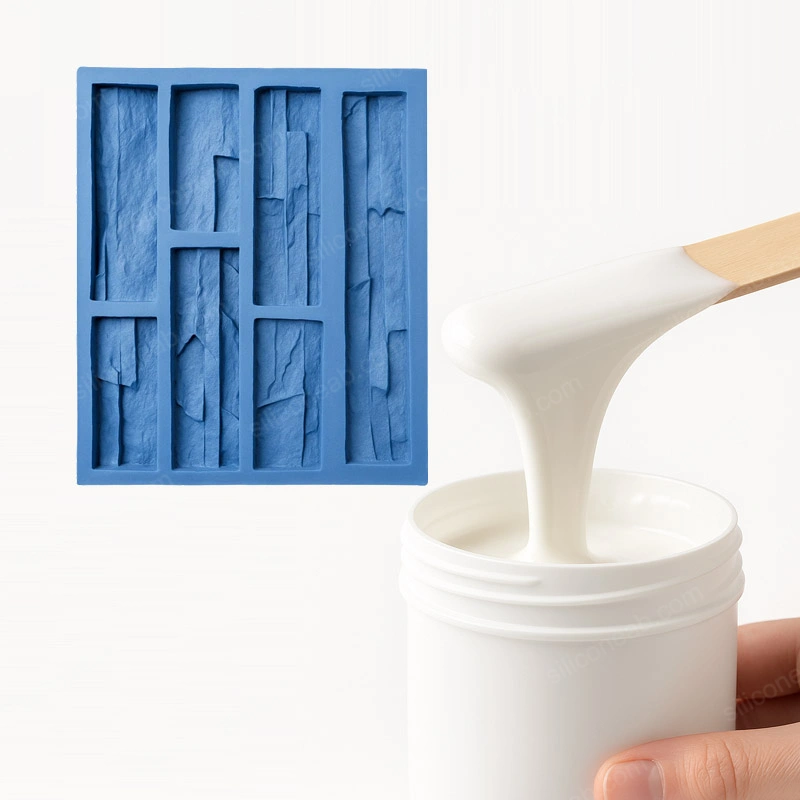
  • قالب‌گیری سیمان و سرامیک: پشتیبانی لازم برای مواد ریخته‌گری سنگین مانند سیمان و سرامیک را فراهم می‌کند و از تغییر شکل قالب جلوگیری می‌کند.
  • نمونه‌سازی قطعات پوسته‌نازک: برای ریخته‌گری قطعات دیواره‌نازک ایده‌آل است؛ قطعاتی که ممکن است هندسه آن‌ها در قالب‌های نرم‌تر دچار تغییر شکل شود.
  • قالب سیلیکونی برای وکیوم کستینگ نمونه اولیه

    وکیوم کستینگ نمونه اولیه

  • قالب سیلیکونی برای نمونه‌سازی قطعات پوسته‌نازک

    نمونه‌سازی قطعات پوسته‌نازک

  • قالب سیلیکونی سیمان

    قالب سیلیکونی سیمان

  • قالب سیلیکونی سرامیک

    قالب سیلیکونی سرامیک

4. نکات فرآوری

  1. یکسان بودن بچ تولید: برای دستیابی به نتایج یکنواخت، همیشه از جزء A و جزء B متعلق به یک بچ تولید استفاده کنید. در صورت مخلوط کردن اجزای مربوط به بچ‌های مختلف، کاربر باید سازگاری آن‌ها را آزمایش کند.
  2. نسبت اختلاط: جزء A و جزء B را با دقت وزن کنید. نسبت اختلاط وزنی توصیه‌شده 100:2 تا 100:4 است.
  3. تأثیر مقدار کاتالیزور: استفاده از کاتالیزور بیش از حد (بیش از 100:5) برای تسریع پخت ممکن است باعث شکنندگی قالب و کاهش عمر مفید آن شود.
  4. فرآیند اختلاط: مواد را کاملاً مخلوط کنید و هنگام هم‌زدن، دیواره‌ها و کف ظرف را نیز به‌خوبی بتراشید. در صورت استفاده از سیلیکون سفید، پیش از مصرف جزء A را هم بزنید؛ زیرا ممکن است مواد پرکننده ته‌نشین شده باشند.
  5. انقباض: قالب‌های سیلیکونی پایه قلع به‌مرور زمان دچار انقباض تدریجی می‌شوند. میزان انقباض می‌تواند تحت تأثیر ماده ریخته‌گری و طراحی قالب قرار گیرد.

هشدارهای مهم درباره استفاده

فقط برای مصارف صنعتی: این محصول به دلیل احتمال آزاد شدن مواد و محصولات جانبی کاتالیزور، برای کاربردهای غذایی، دندان‌پزشکی یا تماس با پوست مناسب نیست.

عیب‌یابی و راهکارها

با مشکلاتی مانند حباب یا انقباض مواجه هستید؟ راهنماهای تخصصی ما را مطالعه کنید:

5. نکات ایمنی

در طول فرآیند پخت، سیلیکون‌های پخت تراکمی محصولات جانبی (مانند الکل) آزاد می‌کنند. محصول را در محیطی با تهویه مناسب استفاده کنید و دور از دسترس کودکان نگه دارید.

  • تهویه: از تهویه کافی برای پراکنده شدن بخارات آزادشده در حین پخت اطمینان حاصل کنید. در صورت ناکافی بودن تهویه، استفاده از تجهیزات حفاظت تنفسی توصیه می‌شود.
  • تجهیزات حفاظت فردی (PPE): برای جلوگیری از تماس با پوست و چشم، از عینک ایمنی و دستکش‌های مقاوم در برابر نفوذ مایعات (نیتریل/بوتیل) استفاده کنید.
  • تماس با پوست: پوست را با آب و صابون کاملاً بشویید. در صورت تداوم تحریک پوستی، به پزشک مراجعه کنید.
  • تماس با چشم: چشم‌ها را به مدت 15 دقیقه با آب شست‌وشو دهید و به پزشک مراجعه کنید.
  • استنشاق: فرد را به هوای آزاد منتقل کنید. در صورت بروز علائمی مانند سرگیجه یا تحریک دستگاه تنفسی، به پزشک مراجعه کنید.
  • بلعیدن: از تحریک استفراغ خودداری کنید. دهان را با آب بشویید و فوراً به پزشک مراجعه کنید.

6. شرایط نگهداری و عمر انبارداری

شرایط نگهداری
در محیطی خنک، خشک و دارای تهویه مناسب و در دمای اتاق (15–25°C / 60–77°F) نگهداری کنید. محصول را از گرما و تابش مستقیم نور خورشید دور نگه دارید.
عمر انبارداری
در صورت نگهداری صحیح، 12 ماه از تاریخ تولید. دمای بالا ممکن است عمر انبارداری محصول را کاهش دهد.
ظروف بازشده
بلافاصله پس از استفاده، درب ظرف را محکم ببندید تا از نشت مواد جلوگیری شود و کاتالیزور در برابر رطوبت (هیدرولیز) محافظت شود.
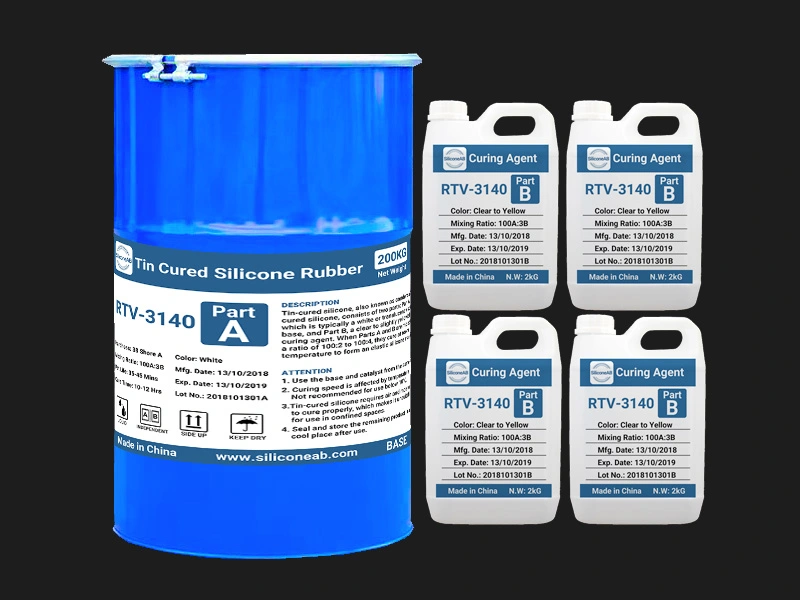
پس از پایان عمر انبارداری: نگهداری محصول پس از تاریخ تعیین‌شده لزوماً به معنای غیرقابل استفاده بودن آن نیست؛ با این حال، پیش از استفاده باید عملکرد آن را آزمایش و تأیید کنید.
عنوان پارامتر روش آزمون RTV-3135 A/B RTV-3235 A/B RTV-3140 A/B RTV-3240 A/B
خواص فیزیکی سیلیکون پخت‌نشده پس از 24 ساعت در دمای 25°C/77°F
حالت فیزیکی - مایع / سیال مایع / سیال مایع / سیال مایع / سیال
شکل - ویسکوز ویسکوز ویسکوز ویسکوز
بو - بوی خفیف بوی خفیف بوی خفیف بوی خفیف
رنگ جزء A (پایه) ASTM E 1767 سفید نیمه‌شفاف سفید نیمه‌شفاف
رنگ جزء B (کاتالیزور) ASTM E 1767 شفاف تا زرد روشن شفاف تا زرد روشن شفاف تا زرد روشن شفاف تا زرد روشن
ویسکوزیته جزء A، mPa.s ASTM D 4287 18,000 18,000 18,000 18,000
ویسکوزیته جزء B، mPa.s ASTM D 4287 250 250 250 250
چگالی جزء A، g/cm3 ASTM D 792 1.15-1.18 1.12-1.15 1.15-1.18 1.12-1.15
چگالی جزء B، g/cm3 ASTM D 792 1.00 1.00 1.00 1.00
مخلوط جزء A و جزء B در دمای 25°C/77°F
نسبت اختلاط وزنی (A:B) - 100:3 100:3 100:3 100:3
زمان کارکرد، دقیقه - 40 40 40 40
زمان پخت، ساعت - 11 11 12 12
خواص معمول لاستیک سیلیکونی پخت‌شده پس از 24 ساعت در دمای 25°C/77°F
سختی، شور A ASTM D 2240 35 35 38 37
مقاومت پارگی، N/mm ASTM D 624 C 23.0 24.0 21.0 22.0
مقاومت کششی، Mpa ASTM D 412 4.1 4.2 4.1 4.2
ازدیاد طول، % ASTM D 412 350 360 310 330
انقباض، % - ≤0.30 ≤0.30 ≤0.30 ≤0.30
مقاومت حرارتی، °C (°F) - 200 (392) 200 (392) 200 (392) 200 (392)

مرحله 1: آماده‌سازی مدل مادر

مدل مادر باید تمیز و خشک باشد. اگر مدل مادر شکننده، ضعیف یا متخلخل است، ممکن است لازم باشد از ماده تثبیت‌کننده یا درزگیر استفاده کنید و در صورت نیاز، سوراخ‌ها یا شکاف‌های عمیق آن را پر کنید.

مرحله 2: اعمال عامل رهاساز قالب

این سری از سیلیکون‌ها خاصیت رهاسازی بسیار خوبی دارند و معمولاً برای اکثر مواد نیازی به استفاده از عامل رهاساز قالب نیست. بااین‌حال، اگر مدل مادر بسیار متخلخل یا زبر باشد، دارای شکاف‌ها و آندرکات‌های متعدد باشد یا مستعد پوسته‌پوسته‌شدن نباشد، توصیه می‌شود برای تسهیل جداسازی قالب و افزایش عمر آن، یک لایه نازک از عامل رهاساز قالب اعمال کنید.

عامل رهاساز باید به‌طور یکنواخت روی تمام سطح مدل مادر اعمال شود و اطمینان حاصل کنید که به همه شکاف‌ها و آندرکات‌ها می‌رسد. بااین‌حال، برای جلوگیری از تأثیر منفی بر جزئیات سطح مدل مادر، باید آن را به‌صورت یک لایه نازک اعمال کنید. اگر از قلم‌مو برای اعمال عامل رهاساز استفاده می‌کنید، پس از آن باید مواد اضافی را پاک کنید و آثار حرکت قلم‌مو را نیز از بین ببرید. ازآنجاکه لاستیک سیلیکونی حتی جزئیات میکروسکوپی را نیز بازتولید می‌کند، سطح عامل رهاساز روی قالب ثبت خواهد شد، نه سطح اصلی مدل مادر.

از عوامل رهاساز رایج می‌توان به اسپری‌های اکریلیک، وازلین، روغن سیلیکون و آب صابون اشاره کرد.

مرحله 3: اندازه‌گیری و مخلوط‌کردن

در مورد سیلیکون سفید پایه قلع، توجه داشته باشید که ممکن است در طول نگهداری، مقدار کمی پودر به‌مرور ته‌نشین شود. بنابراین، توصیه می‌شود پیش از اختلاط، جزء A را هم بزنید و جزء B را تکان دهید. مواد ته‌نشین‌شده واکنش‌دهنده نیستند؛ بنابراین، هنگام هم‌زدن می‌توان آن‌ها را نیز بدون مشکل استفاده کرد.

اگر عجله‌ای ندارید، بهتر است از مقدار توصیه‌شده کاتالیزور استاندارد (100A:3B) استفاده کنید. چنانچه به رنگ‌های متفاوتی نیاز دارید، می‌توانید رنگ‌دانه را اضافه کرده و کاملاً مخلوط کنید. برای جلوگیری از پخت ناقص در برخی قسمت‌ها، لازم است پایه و عامل پخت را به‌خوبی با یکدیگر مخلوط کرده و به‌طور یکنواخت هم بزنید.

هرگز از حداکثر مقدار توصیه‌شده کاتالیزور (100A:5B) بیشتر استفاده نکنید؛ زیرا ممکن است سیلیکون مایع پیش از آنکه فرصت کافی برای هم‌زدن و ریختن صحیح داشته باشید، شروع به پخت کند. این اتفاق عمر مفید قالب سیلیکونی را به‌طور قابل‌توجهی کاهش می‌دهد.

مرحله 4: هواگیری با پمپ وکیوم

پس از مخلوط‌کردن اجزای A و B، توصیه می‌شود سیلیکون مایع را با پمپ وکیوم هواگیری کنید تا حباب‌های هوای محبوس در آن از بین بروند. هنگام قرار گرفتن مخلوط سیلیکون تحت خلأ، حباب‌های هوا به سطح می‌آیند، بزرگ می‌شوند و می‌ترکند. باید به زمان کارکرد سیلیکون توجه داشته باشید و اجازه ندهید سیلیکون پیش از ریختن یا اعمال روی مدل مادر، پخت شود.

هواگیری با پمپ وکیوم را می‌توان قبل یا بعد از ریختن سیلیکون انجام داد. بااین‌حال، اگر تصمیم دارید پس از ریختن سیلیکون هواگیری کنید، باید از محفظه وکیوم با حجم کافی استفاده کنید.

روش‌های کاهش حباب‌های هوا:

  1. ابتدا با استفاده از یک قلم‌موی ظریف، یک لایه نازک از سیلیکون را روی سطح مدل مادر اعمال کنید و آن را به‌آرامی به داخل تمام حفره‌ها و آندرکات‌ها هدایت کنید. سپس می‌توانید مقدار بیشتری سیلیکون روی مدل بریزید.
  2. ظرف حاوی سیلیکون را در ارتفاعی بالاتر از مدل مادر نگه دارید و اجازه دهید سیلیکون به‌آرامی و به‌صورت جریان باریک روی آن بریزد. این روش به شکستن حباب‌های هوا هنگام جریان یافتن سیلیکون کمک می‌کند.
  3. مدل مادر را به‌طور موقت با زاویه‌ای مناسب قرار دهید و سیلیکون مایع را روی قسمت مرتفع‌تر آن بریزید تا روی بقیه سطح مدل جریان پیدا کند. هنگامی که سیلیکون به قسمت پایین‌تر رسید، مدل را صاف قرار دهید و در صورت نیاز، آن را کج یا چرخانده تا تمام سطح به‌طور یکنواخت پوشانده شود.

می‌توانید از این روش‌ها به‌صورت جداگانه یا ترکیبی استفاده کنید. همچنین، کاهش دما و کاهش نسبت عامل پخت می‌تواند زمان کارکرد را افزایش دهد و به کاهش حباب‌های هوا کمک کند.

مرحله 5: ریختن سیلیکون

روش ریختن: سیلیکون مایعی که با پمپ وکیوم هواگیری شده است، با دقت روی مدل مادر ریخته می‌شود. معمولاً باید سطح مدل را تا ارتفاع 0.5-1.5 سانتی‌متر بالاتر از بلندترین نقطه آن بپوشاند. اگر ضخامت لایه سیلیکون بیش از حد کم باشد، قالب ممکن است مستعد پارگی شود. همچنین توصیه می‌شود در قسمت‌های باریک و پیچیده و در امتداد لبه‌هایی که برای جلوگیری از پارگی به استحکام بیشتری نیاز دارند، لایه ضخیم‌تری از سیلیکون اعمال کنید.

روش پوشش‌دهی با قلم‌مو: پس از شروع پخت لایه اول سیلیکون، می‌توان یک نوار گاز، پارچه تنظیف یا پارچه نخی با بافت باز را به‌آرامی روی آن قرار داد تا استحکام قالب افزایش یابد. اگر لایه دوم سیلیکون اعمال می‌شود، باید زمانی این کار را انجام دهید که لایه اول تا حدی پخت شده، اما هنوز حالت چسبناک خود را حفظ کرده باشد. پس از پخت کامل یک لایه سیلیکون، ایجاد اتصال مناسب با لایه بعدی دشوار خواهد بود. پس از قرار دادن گاز، یک لایه دیگر سیلیکون روی آن اعمال کنید تا گاز کاملاً پوشانده شود. معمولاً ضخامت قالب نهایی، حتی در نازک‌ترین قسمت‌ها، باید حداقل 3-4 میلی‌متر باشد. مراقب باشید گاز به سطح مدل مادر فشرده نشود. هنگام انتخاب گاز، باید از انواع غیرکشسان استفاده کنید.

مرحله 6: جدا کردن قالب

پس از سپری‌شدن زمان پخت مشخص‌شده، سطح بیرونی قالب سخت و خشک می‌شود و سختی آن نیز با گذشت زمان تغییر نمی‌کند. در این شرایط، معمولاً می‌توان قالب را جدا کرد. برای خارج کردن قالب، ابتدا تمام لبه‌ها و سپس قسمت میانی را به‌آرامی از سطح مدل جدا کنید. اگر هر قسمتی از قالب بیش از حد نرم به نظر می‌رسد، بلافاصله از کشیدن آن خودداری کنید، قسمت‌های جداشده را به جای خود برگردانید و اجازه دهید سیلیکون زمان بیشتری برای پخت داشته باشد.

    ارسال ناشناس
    کد تأیید
    بیشتر>>

    محصولات مرتبط