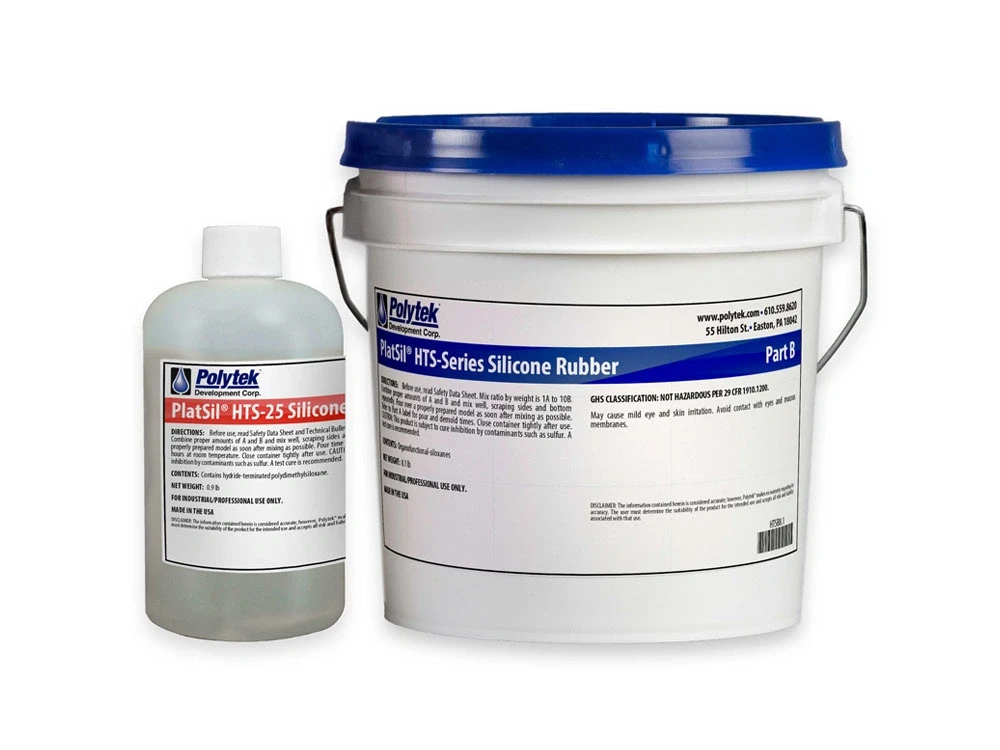
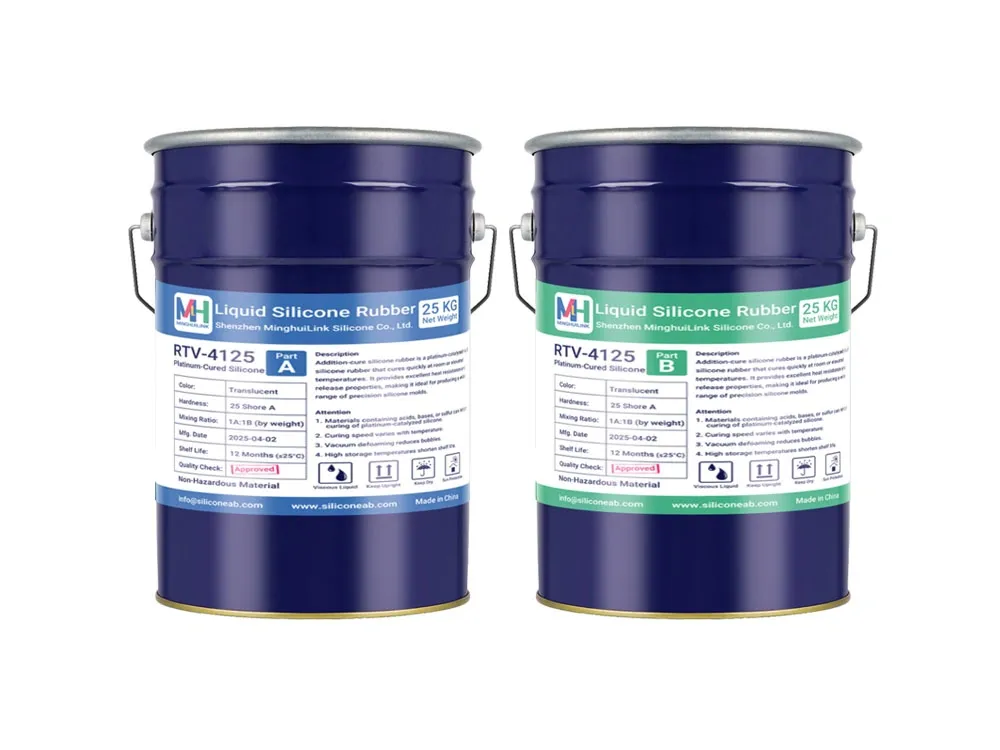
PlatSil® HTS-25 và RTV-4125 đều là silicone bạch kim Shore A25, nhưng thông số công bố và định vị của nhà sản xuất cho thấy những ưu tiên khác nhau. HTS-25 được thiết kế riêng cho sản xuất khối lượng lớn và việc tháo khuôn hoặc giãn lặp lại nhiều lần, trong khi RTV-4125 được định vị là silicone làm khuôn A25 đa dụng hơn với trộn 1:1 đơn giản và thời gian quay vòng khuôn ngắn hơn hẳn. Ở Shore A25, cả hai đều mang lại sự cân bằng hữu ích giữa khả năng nâng đỡ khuôn và độ uốn dẻo cho khuôn tái sử dụng.
Hệ thống thành phần tạo ra khác biệt quy trình hằng ngày rõ ràng nhất. PlatSil® HTS-25 dùng tỷ lệ 1A:10B theo khối lượng, đòi hỏi cân chính xác và kiểm soát tỷ lệ cẩn thận. RTV-4125 dùng tỷ lệ 1:1 theo khối lượng hoặc thể tích, giúp việc pha thường ngày dễ hơn, đặc biệt với lượng nhỏ hoặc người dùng làm việc với thiết bị định lượng hai phần bằng nhau. Đây chủ yếu là khác biệt về xử lý chứ không phải dấu hiệu cho biết vật liệu nào có đặc tính đóng rắn tốt hơn.
Thời gian làm việc nghiêng hẳn về HTS-25. Polytek quy định thời gian rót 70 phút, so với 30–40 phút của RTV-4125. Khoảng thời gian dài hơn có thể có giá trị với các khuôn lớn, mẫu phức tạp và các quy trình cần thêm thời gian để trộn, khử khí chân không hoặc rót có kiểm soát. Tuy nhiên, với các khuôn thông thường nhỏ hơn, thời gian làm việc thêm có thể ít quan trọng hơn việc pha trộn 1:1 đơn giản hơn của RTV-4125.
Khác biệt xử lý lớn hơn xuất hiện sau khi rót. Polytek ghi khoảng 24 giờ để tháo khuôn HTS-25, trong khi MinghuiLink ghi khoảng 4–5 giờ cho RTV-4125. Do đó, RTV-4125 là phương án công bố nhanh hơn khi vòng quay khuôn là yêu cầu sản xuất chính. Vì các nhà sản xuất có thể định nghĩa điều kiện tháo khuôn và đóng rắn khác nhau, nên coi các giá trị này là tham chiếu xử lý đã nêu chứ không phải so sánh tốc độ đóng rắn trực tiếp.
Độ nhớt cũng khác biệt đáng kể trong các thông số kỹ thuật được công bố. Polytek báo cáo khoảng 15.500 cP cho hỗn hợp HTS-25, trong khi MinghuiLink báo cáo khoảng 4.700±200 mPa·s cho Phần A của RTV-4125. Những giá trị này không tương đương trực tiếp vì các nhà sản xuất báo cáo chúng ở các điểm đo khác nhau. Tuy nhiên, chúng cho thấy đặc tính xử lý khác nhau: RTV-4125 có độ nhớt thành phần được công bố thấp hơn, còn HTS-25 có độ nhớt được công bố cao hơn và cửa sổ làm việc dài hơn. Đối với khuôn chi tiết, khả năng điền đầy, loại bỏ không khí và hành vi chảy thực tế nên được đánh giá theo hình học khuôn dự kiến.
Dữ liệu cơ tính là lý do mạnh nhất để cân nhắc HTS-25 cho các ứng dụng dùng lặp lại khắt khe. Polytek báo cáo độ giãn dài hơn 2.000%, độ bền kéo hơn 645 psi và độ bền xé Die B 179 pli. RTV-4125 báo cáo độ giãn dài 460±50%, độ bền kéo 4,0±0,5 MPa và độ bền xé 26±0,5 N/mm. Các con số được công bố cho thấy HTS-25 có lợi thế độ giãn dài rất lớn và giá trị độ bền xé Die B được báo cáo cao hơn, trong khi các giá trị độ bền kéo được công bố cũng nhìn chung có lợi cho HTS-25. Vì các nhà sản xuất dùng phương pháp thử nghiệm và quy ước dữ liệu khác nhau, những giá trị này nên được coi là dữ liệu tham chiếu được công bố chứ không phải là một bảng xếp hạng trực tiếp trong phòng thí nghiệm.
Đối với khuôn sản xuất phải bị kéo giãn nhiều lần trong quá trình tháo khuôn, sự kết hợp giữa độ cứng A25 và độ giãn dài được công bố rất cao đặc biệt phù hợp. HTS-25 mang lại khả năng giãn được báo cáo lớn hơn đáng kể so với RTV-4125, đồng thời vẫn giữ được thân khuôn dày hơn các loại silicone rất mềm. Điều này có thể hữu ích ở các góc âm, các chi tiết lớn và các thao tác tháo khuôn lặp đi lặp lại. Ngược lại, RTV-4125 mang đến hệ trộn 1:1 đơn giản hơn, độ nhớt Phần A được công bố thấp hơn và thời gian đóng rắn được công bố ngắn hơn nhiều, khiến nó trở nên hấp dẫn khi việc pha trộn dễ dàng và vòng quay khuôn nhanh là ưu tiên cao hơn.
HTS-25 cũng mang lại thêm độ linh hoạt trong quy trình vì Polytek nêu rằng có thể làm đặc sản phẩm bằng PlatThix Liquid Thickener hoặc silica siêu mịn để dùng cho phương pháp phủ quét. Điều này có thể hữu ích với các mẫu lớn, thẳng đứng hoặc không đều, khi rót khuôn không phải là phương pháp tạo khuôn được ưu tiên. Nhìn chung, lựa chọn nên dựa trên khối lượng sản xuất, tần suất tháo khuôn, yêu cầu về độ giãn, hình học khuôn, thiết bị trộn và thời gian quay vòng có thể chấp nhận, chứ không chỉ dựa vào độ cứng Shore.