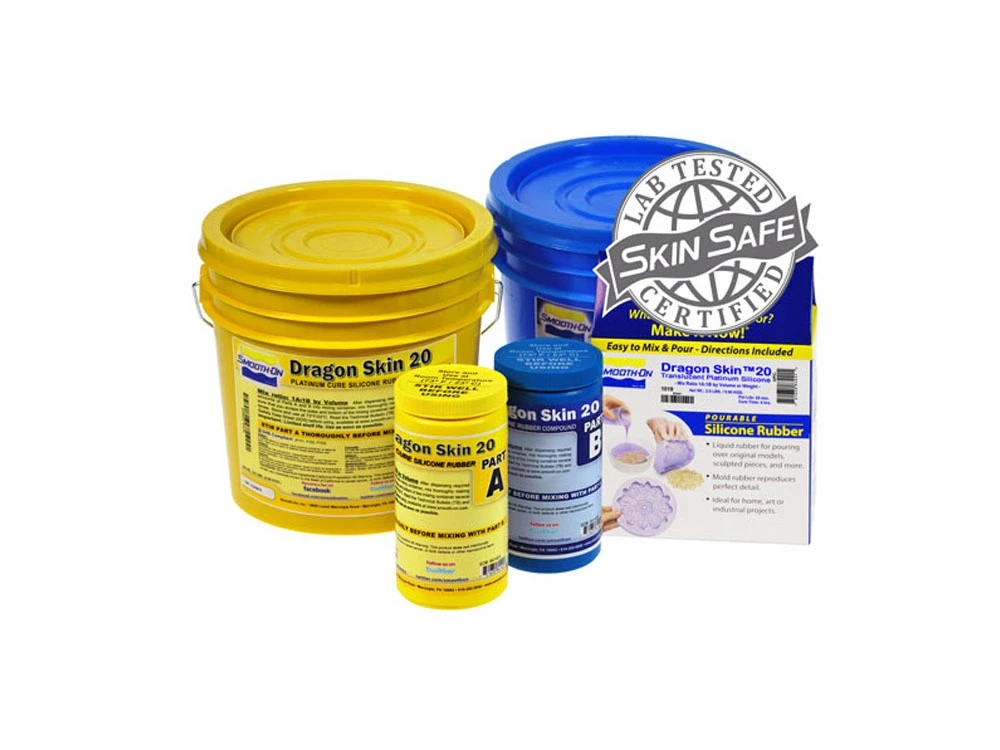
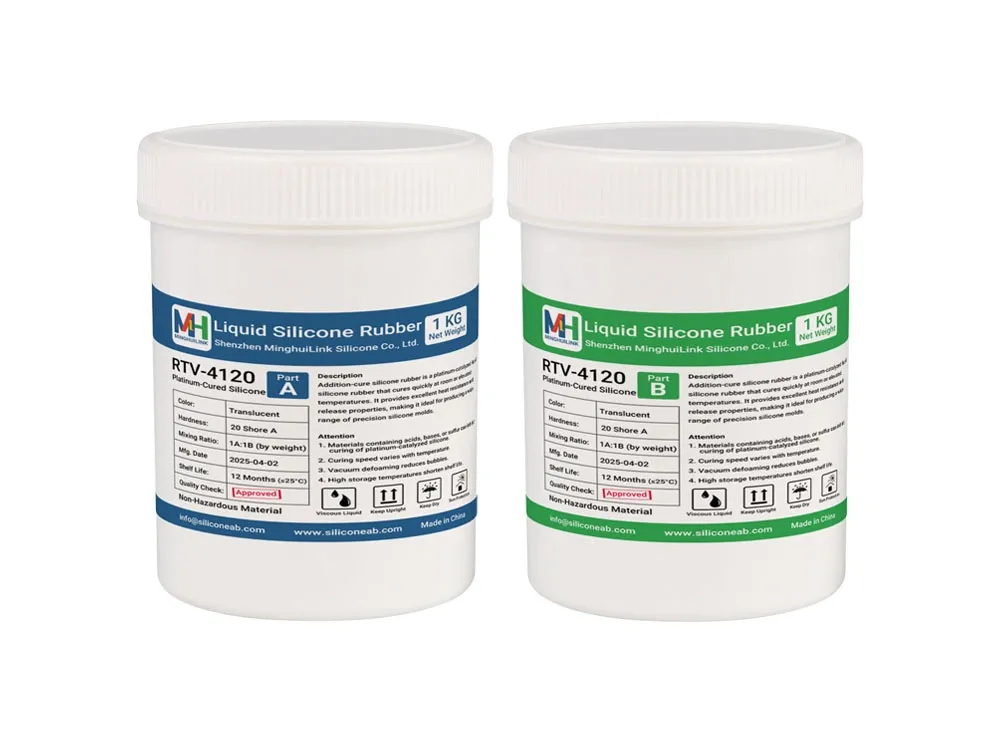
Dragon Skin™ 20 và RTV-4120 có cùng độ cứng Shore A20 và tỷ lệ trộn 1:1, nên khác biệt chính khi lựa chọn không nằm ở độ cứng danh nghĩa mà ở đặc tính gia công và các tính chất cơ học đã công bố. Cả hai đều mang lại sự cân bằng giữa độ mềm dẻo và khả năng nâng đỡ của khuôn, phù hợp với nhiều ứng dụng làm khuôn tái sử dụng và rót khuôn.
Dữ liệu cơ lý cho thấy những hồ sơ hiệu suất khác nhau. Smooth-On báo cáo độ giãn dài 620%, độ bền kéo 550 psi và độ bền xé rách 120 pli cho Dragon Skin™ 20, trong khi RTV-4120 báo cáo độ giãn dài 550%, độ bền kéo 5,0 MPa và độ bền xé rách 27,0 N/mm. Vì vậy Dragon Skin™ 20 có độ giãn dài được công bố cao hơn, còn RTV-4120 báo cáo độ bền kéo và độ bền xé rách được công bố cao hơn. Những con số này nên được coi là dữ liệu do nhà sản xuất công bố, chứ không phải bảng xếp hạng trực tiếp trong phòng thí nghiệm, vì phương pháp và điều kiện thử nghiệm có thể khác nhau.
Thời gian gia công là một khác biệt thực tế khác. Dragon Skin™ 20 có thời gian làm việc được công bố là 25 phút và thời gian đóng rắn 4 giờ, trong khi RTV-4120 có thời gian làm việc 35 phút và thời gian đóng rắn 5 giờ. Thời gian làm việc dài hơn của RTV-4120 có thể hữu ích cho các khuôn lớn hơn hoặc các quy trình cần thêm thời gian để trộn, khử khí và rót, trong khi Dragon Skin™ 20 có chu trình đóng rắn được công bố ngắn hơn.
Độ nhớt là một trong những khác biệt đã công bố lớn nhất giữa hai vật liệu. Smooth-On ghi Dragon Skin™ 20 ở 20.000 cps dạng vật liệu sau trộn, trong khi MinghuiLink ghi khoảng 4.700 mPa·s cho Phần A của RTV-4120. Vì các giá trị được báo cáo ở những điểm đo khác nhau trong quá trình trộn, không nên coi đây là so sánh độ nhớt tương đương trực tiếp. Trong thực tế làm khuôn, cần cân nhắc hình học khuôn dự kiến, mức độ chi tiết, yêu cầu thoát khí và phương pháp rót khi đánh giá đặc tính chảy.
Với người dùng đang chọn giữa các vật liệu này, RTV-4120 có thể đáng cân nhắc khi ưu tiên thời gian làm việc dài hơn cùng độ bền kéo và độ bền xé công bố cao hơn, còn Dragon Skin™ 20 có thể thích hợp hơn khi độ giãn dài công bố cao hơn và chu kỳ đóng rắn ngắn hơn quan trọng hơn. Lựa chọn cuối cùng cũng nên xét độ dày khuôn, gờ âm, số chu kỳ đúc dự kiến, phương pháp tháo khuôn và tính tương thích với khuôn mẫu gốc và vật liệu đúc.