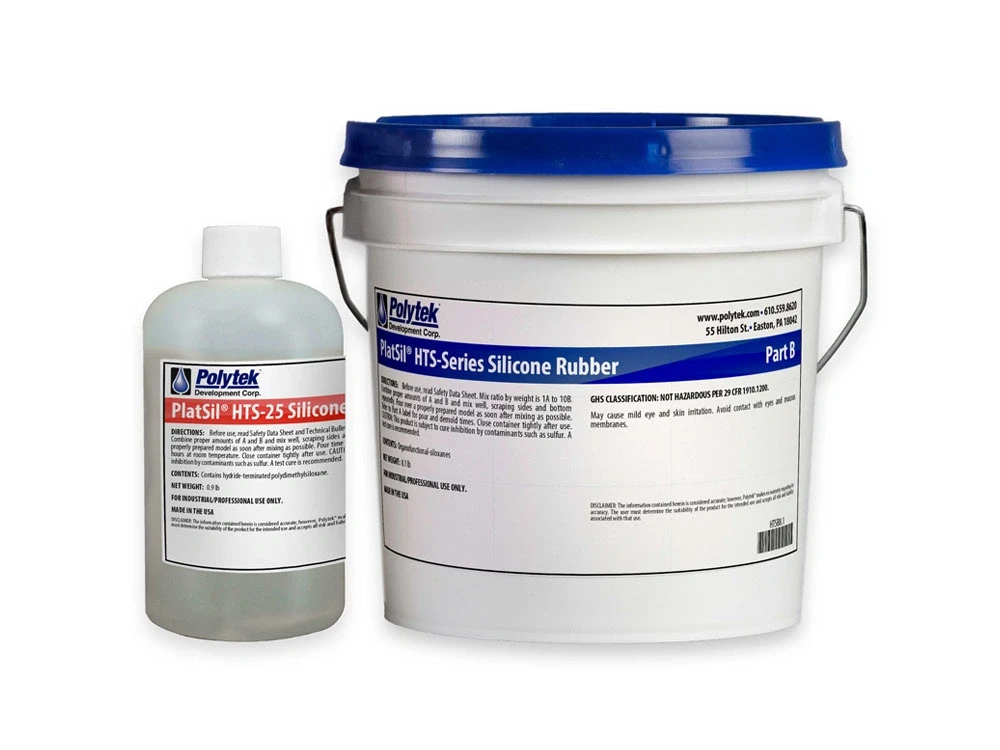
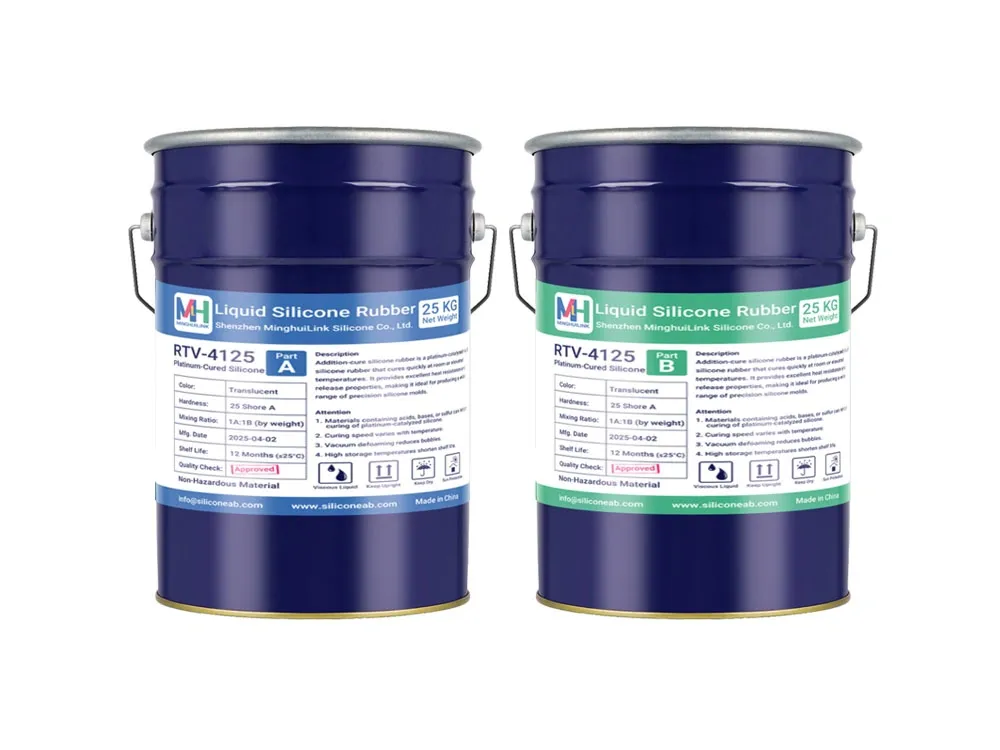
يُعدّ PlatSil® HTS-25 و RTV-4125 سيليكوناً بلاتينياً بصلابة Shore A25، لكن مواصفاتهما المنشورة وتوجيه المصنّع يشيران إلى أولويات مختلفة. فقد صُمّم HTS-25 تحديداً للإنتاج بحجم كبير وفك القالب أو الاستطالة المتكررة، بينما وُجّه RTV-4125 كسيليكون قوالب A25 أكثر عمومية بخلط بسيط بنسبة 1:1 وإنجاز أسرع بكثير للقالب. وعند صلابة Shore A25، يوفر كليهما توازناً مفيداً بين دعم القالب والمرونة في القوالب القابلة لإعادة الاستخدام.
تُنشئ أنظمة المكونات أوضح فرق في سير العمل اليومي. فالمادة PlatSil® HTS-25 تستخدم نسبة 1A:10B بالوزن، وهو ما يتطلب وزنًا دقيقًا وتحكمًا حذرًا في النسبة. أما RTV-4125 فيستخدم نسبة 1:1 بالوزن أو الحجم، ما يجعل التجهيز الروتيني أسهل، لا سيما للكميات الصغيرة أو للمستخدمين الذين يعملون بمعدات توزيع متساوية الأجزاء. وهذا فرق في المعالجة بالأساس لا مؤشرًا على أي المادتين ستكون خصائصها أفضل بعد المعالجة.
يميل وقت العمل بقوة لصالح HTS-25. فتحدد Polytek وقت صب مدته 70 دقيقة، مقابل 30–40 دقيقة لـ RTV-4125. وقد يكون الوقت الأطول ذا قيمة للقوالب الكبيرة والأنماط المعقّدة والعمليات التي تتطلب وقتًا إضافيًا للخلط أو إزالة الهواء بالتفريغ أو الصب المتحكَّم فيه. أما في القوالب الروتينية الأصغر فقد يكون وقت العمل الإضافي أقل أهمية من تحضير RTV-4125 الأبسط بنسبة 1:1.
يظهر الفرق الأكبر في المعالجة بعد الصب. فتدرج Polytek نحو 24 ساعة لفك قالب المادة HTS-25، بينما تدرج MinghuiLink نحو 4–5 ساعات للمادة RTV-4125. لذلك تُعد RTV-4125 الخيار المنشور الأسرع عندما تكون دورة إنتاج القالب متطلبًا إنتاجيًا رئيسيًا. ولأن المصنّعين قد يعرّفون ظروف فك القالب والمعالجة بشكل مختلف، ينبغي التعامل مع هذه القيم كمراجع معالجة معلنة لا كمقارنة مباشرة لمعدل المعالجة.
كما تختلف اللزوجة اختلافًا كبيرًا في المواصفات المنشورة. فشركة Polytek تسجّل نحو 15,500 cP للمزيج HTS-25، بينما تسجّل MinghuiLink نحو 4,700±200 mPa·s للمكون A من RTV-4125. وهذه القيم غير متكافئة مباشرة لأن المصنّعين يذكرانها عند نقطتي قياس مختلفتين. ومع ذلك فهي تشير إلى خصائص مناولة مختلفة: فـ RTV-4125 يمتلك اللزوجة المنشورة الأقل للمكونات، في حين يمتلك HTS-25 اللزوجة المنشورة الأعلى ونافذة عمل أطول. وبالنسبة إلى القوالب المفصّلة، ينبغي تقييم الامتلاء الفعلي وطرد الهواء وسلوك التدفق وفق هندسة القالب المقصودة.
توفّر البيانات الميكانيكية أقوى سبب للنظر في HTS-25 للتطبيقات الشاقة القائمة على الاستخدام المتكرر. فشركة Polytek تسجّل استطالة تزيد على 2,000%، ومقاومة شد تتجاوز 645 psi، ومقاومة تمزّق بطريقة Die B تبلغ 179 pli. ويسجّل RTV-4125 استطالة 460±50%، ومقاومة شد 4.0±0.5 MPa، ومقاومة تمزّق 26±0.5 N/mm. وتُظهر الأرقام المنشورة أفضلية كبيرة جدًا لـ HTS-25 في الاستطالة وقيمة تمزّق مذكورة أعلى بطريقة Die B، كما أن قيم الشد المنشورة تميل عمومًا لصالح HTS-25. ولأن المصنّعين يستخدمون طرق اختبار وأعرافًا مختلفة في البيانات، ينبغي التعامل مع هذه القيم كبيانات مرجعية منشورة لا كترتيب مختبري مباشر.
بالنسبة إلى قوالب الإنتاج التي يجب أن تُمدَّد مرارًا أثناء الإخراج من القالب، يكتسب الجمع بين الصلابة A25 والاستطالة المنشورة العالية جدًا أهمية خاصة. فـ HTS-25 يوفّر قدرة تمدّد مذكورة أعلى بكثير من RTV-4125، مع احتفاظه بجسم قالب أكبر من الدرجات فائقة الطراوة. ويمكن أن يكون ذلك مفيدًا في المناطق المعشّقة والقطع الكبيرة والعمليات التي تتطلب إخراجًا متكررًا. في المقابل، يقدّم RTV-4125 نظام خلط أبسط بنسبة 1:1، ولزوجة منشورة أقل للمكون A، وزمن معالجة منشورًا أقصر بكثير، ما يجعله خيارًا جاذبًا عندما تكون سهولة تجهيز الدفعات وسرعة تدوير القوالب من الأولويات الأعلى.
كما يوفر HTS-25 مرونة إضافية في العملية، إذ تُفيد Polytek بإمكانية تكثيفه بمادة PlatThix Liquid Thickener أو السيليكا المدخّنة لتطبيقات الدهن بالفرشاة. وقد يكون ذلك مفيداً للنماذج الكبيرة أو الرأسية أو غير المنتظمة التي لا تكون طريقة بناء القالب بالصب هي المفضّلة فيها. وإجمالاً، ينبغي أن يستند الاختيار إلى حجم الإنتاج وتكرار فك القالب وقابلية الاستطالة المطلوبة والشكل الهندسي للقالب ومعدات الخلط ووقت الإنجاز المقبول، وليس إلى صلابة Shore وحدها.