هنگام ساخت قالبهای سیلیکونی، جداکردن مدلهای پیچیده از قالب میتواند چالشبرانگیز باشد. در چنین شرایطی، برای تسهیل خروج مدل، لازم است قالب سیلیکونی را برش دهید. با این حال، برش قالب مرحلهای حساس است که برای اطمینان از ریختهگری موفق و تولید قطعات مشابه بدون نقص، به دقت زیادی نیاز دارد. به همین دلیل، راهنمای جامعی درباره نحوه برش قالبهای سیلیکونی تهیه کردهایم که امیدواریم برای تمام افرادی که در این فرایند فعالیت دارند، مفید باشد.
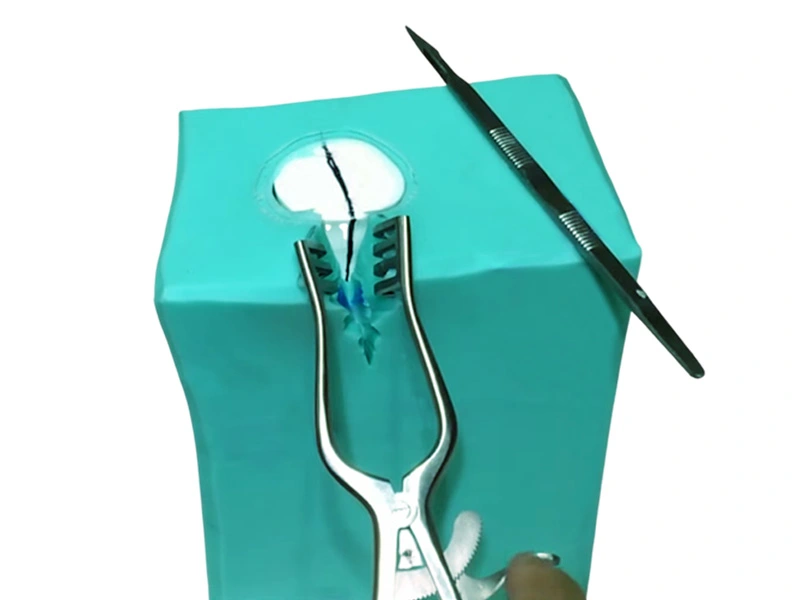 برش قالبهای سیلیکونی
ابتدا بیایید انواع قالبهایی را بررسی کنیم که ممکن است به برش نیاز داشته باشند. جداسازی قالبهای سیلیکونی نرم معمولاً آسان است، اما به دلیل سختی پایین آنها (۰ تا ۱۰ شور A)، مقاومت پارگی ضعیفی دارند. برای افزایش دوام قالب، بسیاری از کاربران ترجیح میدهند از سیلیکون با سختی متوسط (۲۰ تا ۳۰ شور A) برای قالبسازی استفاده کنند. با این حال، قالبهای این گروه سختی اغلب برای خارجکردن مدل مادر به برش نیاز دارند.
 قالبهای سیلیکونی
دستورالعمل برش قالب سیلیکونی
۱. برش قالبهای سیلیکونی الاستومری معمولاً نسبتاً آسان است و میتوانید با استفاده از یک تیغ جراحی تیز، قالب را بهراحتی برش دهید. با این حال، هنگام کار با قالبهای سیلیکونی با سختی بیش از ۵۰ شور A، برش دشوارتر میشود. هنگام استفاده از تیغ جراحی باید نهایت دقت را به خرج دهید؛ زیرا تیغه تیز آن ممکن است باعث جراحت شود. برای ایمنی بیشتر، توصیه میشود هنگام کار با تیغ از دستکش محافظ استفاده کنید.
۲. هنگام برش، قالب سیلیکونی را روی یک سطح صاف و محکم قرار دهید و اطمینان حاصل کنید که نور کافی برای انجام برش دقیق وجود دارد.
۳. برای جلوگیری از آسیبدیدن مدل، ابتدا مسیر برش را روی سطح قالب مشخص کنید و سپس برشهای اولیه و کمعمقی را در امتداد این مسیر ایجاد کنید. پس از آن، با دقت مسیر مشخصشده را دنبال کرده و قالب سیلیکونی را برش دهید. مسیر برش باید تا حد امکان کوتاه باشد تا تأثیر محل برش بر ظاهر قطعات ریختهگریشده به حداقل برسد.
۴. از برشهای کاملاً مستقیم خودداری کنید؛ زیرا ممکن است هنگام مونتاژ مجدد قالب، ترازکردن قسمتهای برشخورده دشوار شود. توصیه میشود قالب را بهصورت زیگزاگی یا با الگوی نر و مادگی (زبانه و شیار) برش دهید.
۵. هنگام انتخاب مسیر برش، باید تأثیر آن بر زیبایی ظاهری مدل را نیز در نظر بگیرید. برای مثال، هنگام ساخت قالب مجسمه، بهتر است از برش در ناحیه صورت خودداری کنید. در عوض، مسیر برش را از کنارههای مجسمه انتخاب کنید تا تأثیر احتمالی آن بر ظاهر قطعات ریختهگریشده به حداقل برسد.
۶. اگر پیشبینی میکنید که برای خارجکردن مدل از قالب به برش نیاز خواهید داشت، توصیه میشود ناحیه موردنظر را با استحکام بیشتری طراحی کنید. برای مثال، میتوانید ضخامت آن قسمت را افزایش دهید تا دوام قالب بیشتر شود.
۷. از آنجا که قالبهای سیلیکونی در امتداد لبههای برش مستعد پارگی هستند، توصیه میشود هنگام ساخت قالب، در انتهای محلهای برش از پارچه توری گازبندی (گاز طبی) استفاده کنید. این کار مقاومت قالب در برابر پارگی را بهطور قابلتوجهی افزایش میدهد.
با رعایت دستورالعملهای فوق، میتوانید فرایند برش قالبهای سیلیکونی را با سهولت و دقت بیشتری انجام دهید و زمینه را برای ریختهگری موفق قطعاتی بینقص فراهم کنید.
ما برای دیدگاههای شما ارزش قائلیم، اما لطفاً از ارسال مطالب بیمعنی یا نامرتبط خودداری کنید. پیش از ثبت دیدگاه، لطفاً سیاست ثبت دیدگاهها را مطالعه کنید.