با پیشرفت مداوم فناوری چاپ سهبعدی با استفاده از رزینهای SLA، استفاده از چاپگر سهبعدی و رزین UV برای ساخت مدل مادر هنگام تهیه قالبهای سیلیکونی به یک روش رایج تبدیل شده است. با این حال، هنگامی که سیلیکون پخت پلاتینی با مدلهای رزین UV که هنوز بهطور کامل در معرض نور فرابنفش پخت نشدهاند تماس پیدا میکند، ممکن است فرایند پخت آن دچار مهار شود. در این مقاله، راهکارهایی برای رفع مشکل مهار پخت سیلیکون پخت پلاتینی ناشی از مدلهای رزین UV ارائه میکنیم.
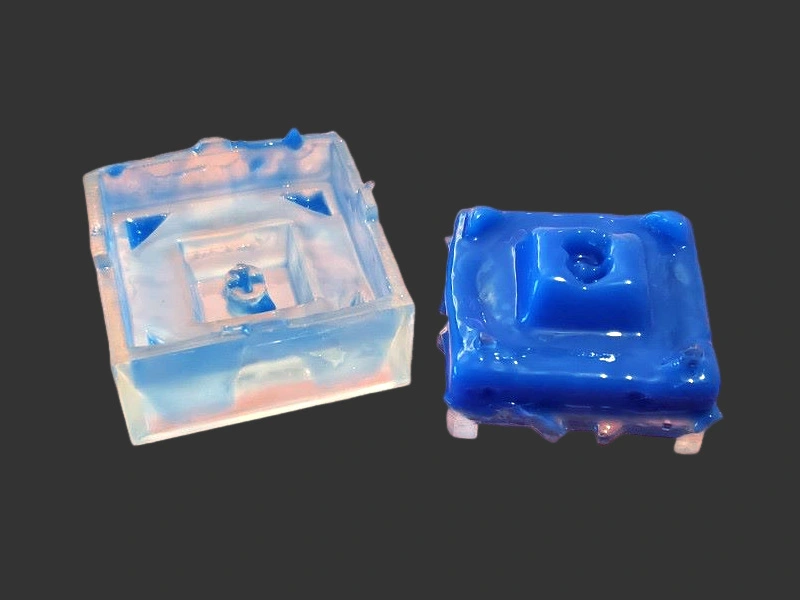 سیلیکون دچار مهار پخت
تحلیل علت مشکل
رزین UV یکی از مواد رایج مورد استفاده در چاپ سهبعدی است که در اثر تابش نور فرابنفش میتواند بهسرعت جامد شود. بررسیها نشان میدهند که در مدلهای چاپشده با چاپگر سهبعدی، پخت ناقص فوتوآغازگرهای اکسید فسفین میتواند باعث مسمومیت کاتالیزور پلاتین شود. این مشکل در مواد رزینی SLA نسبتاً شایع است. با این حال، میتوان فوتوآغازگرها را از طریق فرایند پسپخت (Post-Curing) حذف یا غیرفعال کرد.
اصل پخت رزین UV
در فرایند چاپ SLA (استریولیتوگرافی)، لیزر به نواحی مشخصی از ماده رزینی تابانده میشود تا فرایند پخت آغاز شود. پس از تکمیل این مرحله، تصور میشود که کل قطعه آماده است. با این حال، قطعه رزینی چاپشده در این مرحله هنوز بهطور کامل پخت نشده است. برای درک بهتر این پدیده، لازم است با اصول تبدیل رزین UV از حالت مایع به حالت جامد آشنا شویم.
رزین مایع از ترکیبی از مونومرهای آزاد مختلف و فوتوآغازگرها تشکیل شده است. هنگامی که رزین در معرض نور فرابنفش (UV) قرار میگیرد، فوتوآغازگرها وارد واکنش میشوند و باعث اتصال مونومرهای آزاد به یکدیگر و تشکیل پیوندهای عرضی میشوند؛ در نتیجه، رزین جامد میشود. با این حال، این مرحله فقط آغاز فرایند پخت است و بسیاری از نواحی ممکن است هنوز به میزان مطلوبی از اتصال عرضی نرسیده باشند. بنابراین، فرایند پسپخت تأثیر قابلتوجهی بر عملکرد نهایی قطعه چاپشده دارد، اما در چاپ SLA اغلب نادیده گرفته میشود.
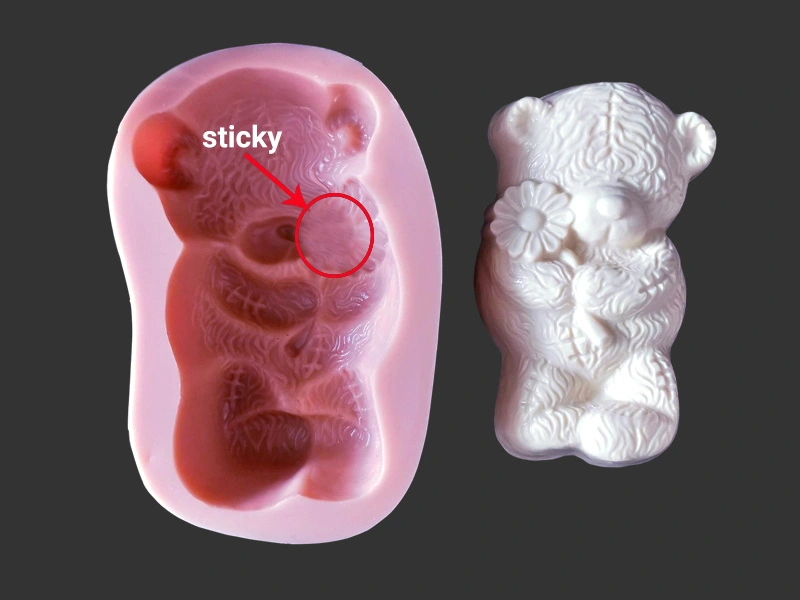
بنابراین، سیلیکون پخت افزایشی برای ساخت قالب از بیشتر مدلهای چاپشده با فناوری SLA مناسب است، اما باید اطمینان حاصل شود که مدلهای چاپشده بهطور کامل پخت شدهاند. با این حال، بیشتر مدلهای رزین UV چاپ سهبعدی بهطور کامل پخت نمیشوند و ریختن مستقیم سیلیکون پخت پلاتینی روی آنها باعث چسبناک ماندن و پختنشدن سیلیکون میشود. برای رفع این مشکل، چهار راهکار زیر را برای بررسی و استفاده ارائه میکنیم.
۱. آمادهسازی سطح
قطعه چاپشده با چاپگر سهبعدی را در الکل ایزوپروپیل ۹۱٪ یا اتانول قرار دهید و اجازه دهید به مدت ۱۰ تا ۱۵ دقیقه در آن خیس بخورد تا باقیمانده رزین پختنشده از سطح مدل پاک شود. سپس مدل را با مایع ظرفشویی یا محلول آب و صابون تمیز کنید و در پایان، آن را بهخوبی با آب بشویید. پس از خشکشدن مدل در معرض هوا، فرایند پخت را با خشککردن حرارتی تکمیل کنید (دمای پیشنهادی ۸۰ تا ۹۰ درجه سانتیگراد به مدت ۳ تا ۵ دقیقه).
ارزیابی: دلیل استفاده از الکل ایزوپروپیل این است که توانایی تجزیه رزین فوتوپلیمری پختنشده را دارد.
۲. پسپخت (Post-Curing)
مدلهای رزین UV هنگام قرارگرفتن همزمان در معرض گرما و نور، میتوانند به پخت کاملتری دست یابند. در واقع، نور خورشید نیز منبعی قابلاستفاده از اشعه فرابنفش است. اگر زمان کافی در اختیار دارید، قرار دادن مدل در معرض نور UV یا نور مستقیم خورشید میتواند به تکمیل فرایند پخت کمک کند. زمان موردنیاز برای پخت ممکن است بسته به نوع مدل و میزان تابش نور UV یا نور مستقیم خورشید به قسمتهای مختلف آن متفاوت باشد. برای دستیابی به پخت کامل، اطمینان حاصل کنید که تمام قسمتهای مدل در معرض نور UV یا نور مستقیم خورشید قرار گرفتهاند.
ارزیابی: دو روش فوق را میتوان بهصورت ترکیبی به کار برد. همچنین، امکان تکرار مراحل تمیزکاری و پسپخت به تعداد ۲ تا ۳ مرتبه وجود دارد.
۳. استفاده از پرایمر
در این روش، یک لایه نازک و یکنواخت از پرایمر (مانند پرایمر نیتروسلولزی، رنگ اکریلیک شفاف یا Inhibit X) از طریق مالیدن، غوطهورکردن یا اسپریکردن روی سطح مدل اعمال میشود. پس از خشکشدن و پخت پرایمر، یک لایه محافظ روی سطح تشکیل میشود که مانند یک سد عایق عمل میکند. این لایه از برهمکنش فوتوآغازگرهای پختنشده باقیمانده روی مدل با سیلیکون پخت پلاتینی جلوگیری کرده و به این ترتیب، مانع مهار پخت میشود.
ارزیابی: این روش بهویژه برای مدلهایی با فرورفتگیهای زیربُر پیچیده (نواحی عمیق و زوایای غیرمعمول) بسیار مؤثر است؛ زیرا تاباندن نور UV به این قسمتهای فرورفته دشوار است. با این حال، باید توجه داشت که این روش ممکن است باعث ایجاد انحراف ابعادی جزئی در قالب ساختهشده شود.
۴. جایگزینی مدل مادر
ابتدا با استفاده از سیلیکون پایه قلع، از مدل رزین UV یک قالب سیلیکونی بسازید. با این حال، اگر پروژه شما میزان مشخصی از انقباض را میپذیرد، میتوانید مستقیماً از سیلیکون پایه قلع برای ساخت قالب استفاده کنید؛ زیرا این نوع سیلیکون تحت تأثیر مهار پخت ناشی از رزین UV قرار نمیگیرد.
در مرحله بعد، با استفاده از قالب سیلیکونی پایه قلع، یک قطعه از جنس رزین اپوکسی ریختهگری کنید تا مدلی مشابه مدل اصلی رزین UV به دست آورید. استفاده از رزین اپوکسی در این مرحله الزامی نیست و میتوانید مواد مناسب دیگری را نیز انتخاب کنید. با این حال، باید اطمینان حاصل کنید که ماده انتخابی مانع فرایند پخت سیلیکون پخت پلاتینی نشود.
در نهایت، از مدل رزین اپوکسی بهعنوان مدل مادر استفاده کنید و قالب سیلیکونی نهایی را با سیلیکون پخت پلاتینی بسازید.
ارزیابی: سیلیکون پایه قلع در مقایسه با سیلیکون پخت پلاتینی، میزان انقباض کمی بیشتر و ویسکوزیته بالاتری دارد؛ بنابراین، هنگام استفاده از آن برای هواگیری، به پمپ وکیوم نیاز است.
توجه داشته باشید که راهکارهای ارائهشده صرفاً پیشنهادهایی برای رفع این مشکل هستند. روش مناسب ممکن است بسته به نوع سیلیکون و مواد مورد استفاده در چاپ سهبعدی متفاوت باشد. بنابراین، لازم است با انجام آزمایشهای عملی، راهکاری را که بیشترین سازگاری را با پروژه شما دارد، انتخاب و تأیید کنید.
ما برای دیدگاههای شما ارزش قائلیم، اما لطفاً از ارسال مطالب بیمعنی یا نامرتبط خودداری کنید. پیش از ثبت دیدگاه، لطفاً سیاست ثبت دیدگاهها را مطالعه کنید.