لاستیک سیلیکونی RTV-2 (سیلیکون دوجزئی پختشونده در دمای اتاق) مادهای تخصصی است که برای ساخت قالب مورد استفاده قرار میگیرد. این ماده از دو جزء مایع، A و B، تشکیل شده است که پس از مخلوطشدن، در دمای اتاق پخت شده و به یک قالب سیلیکونی انعطافپذیر و کشسان تبدیل میشوند. اگرچه استفاده از این ماده نسبتاً آسان است، اما برای اطمینان از کیفیت قالب و ایمنی فرایند کار، رعایت چند نکته عملیاتی ضروری است.
۱. آشنایی با اصول اولیه
پیش از استفاده از سیلیکون RTV-2، لازم است با دو سیستم اصلی آن آشنا شوید: سیلیکون پایه قلع و سیلیکون پخت پلاتینی. اصول شیمیایی، ویژگیها و الزامات کار با این دو نوع سیلیکون تفاوتهای مشخصی دارند و مخلوطکردن آنها یا استفاده نادرست از هرکدام میتواند مشکلات جدی ایجاد کند.
سیلیکون پایه قلع: میزان انقباض این نوع سیلیکون پس از پخت حدود ۰٫۳٪ تا ۰٫۵٪ است و قالبهای ساختهشده از آن ممکن است در اثر نگهداری طولانیمدت شکننده شوند. توجه داشته باشید که این نوع سیلیکون برای پروژههایی که به دقت ابعادی بالا یا نگهداری طولانیمدت قالب نیاز دارند، چندان مناسب نیست. با این حال، در برابر شرایط محیطی کار مقاومت خوبی دارد، بهراحتی دچار «مهار پخت» نمیشود و برای ساخت قالبهای عمومی و تکثیر مدلها گزینه مناسبی است.
 سیلیکون پایه قلع
سیلیکون پخت پلاتینی: این نوع سیلیکون میزان انقباض بسیار پایینی (کمتر از ۰٫۱٪) دارد، دقت ابعادی بالایی ارائه میدهد و میتواند گرید غذایی داشته باشد. با این حال، توجه داشته باشید که این نوع سیلیکون بهشدت نسبت به ناخالصیها حساس است و بهراحتی دچار «مهار پخت» یا «مسمومیت کاتالیزور» میشود. به همین دلیل، الزامات مربوط به شرایط کار با آن بسیار سختگیرانهتر از سیلیکون پایه قلع است.
 سیلیکون پخت پلاتینی
از این تصور اشتباه که «هرچه گرانتر باشد، بهتر است» خودداری کنید؛ زیرا همه پروژهها به سیلیکون پخت پلاتینی نیاز ندارند. بهتر است انتخاب خود را بر اساس کاربرد نهایی، الزامات دقت ابعادی، تماس با مواد غذایی، بودجه و عمر مفید قالب انجام دهید تا از هزینههای غیرضروری و خطرات عملیاتی جلوگیری شود. ممکن است استحکام پارگی اولیه سیلیکون پخت تراکمی (بهعنوان یک شاخص فیزیکی برای سنجش مقاومت در برابر پارگی و مطابق با استاندارد ASTM D624) بیشتر باشد، اما «پایداری در نگهداری بلندمدت» سیلیکون پخت پلاتینی بالاتر است. دلیل این تفاوت آن است که محصولات جانبی آزادشده در طول فرایند پخت سیلیکون پایه قلع، بهمرور ساختار پلیمری سیلیکون را تخریب میکنند و در نهایت باعث شکنندهشدن آن میشوند.
۲. نکات ایمنی
اگرچه بیشتر انواع سیلیکون RTV-2 پس از پخت غیرسمی هستند، اجزای مایع آنها، بهویژه عامل پخت قلع در سیستمهای پخت تراکمی، ممکن است باعث تحریک پوست و چشم شوند. برای اطمینان از ایمنی هنگام کار، رعایت اقدامات حفاظتی زیر توصیه میشود:
محافظت از دستها: اگرچه واکنشهای آلرژیک به سیلیکون نادر هستند، برای سهولت در تمیزکاری و جلوگیری از تماس مستقیم با مواد، توصیه میشود از دستکشهای وینیل یا نیتریل استفاده کنید. در صورت تماس سیلیکون با پوست، بلافاصله محل تماس را با آب و صابون بشویید.
تهویه محیط: محل کار باید تهویه مناسبی داشته باشد. در طول فرایند اختلاط و پخت، سیلیکونهای پخت تراکمی ممکن است مقادیر ناچیزی از محصولات جانبی شیمیایی (مانند الکل) یا بوهای خاص آزاد کنند. جریان مداوم هوا به پراکندهشدن این مواد فرّار و حفظ کیفیت هوا کمک میکند و از بروز ناراحتی ناشی از استنشاق طولانیمدت جلوگیری میکند.
محافظت از چشمها: برای جلوگیری از پاشیدن تصادفی سیلیکون مایع به چشم، از عینک ایمنی دارای محافظ جانبی یا عینک محافظ استفاده کنید.
محافظت از بدن: برای به حداقل رساندن تماس مواد با پوست، از روپوش کار آستینبلند یا لباس مقاوم در برابر مواد شیمیایی استفاده کنید.
۳. نسبت اختلاط
این مرحله از اهمیت بسیار زیادی برخوردار است. هنگام استفاده از سیلیکون RTV-2، باید نسبت اختلاط توصیهشده در برگه اطلاعات فنی محصول (TDS) را بهدقت رعایت کنید. معمولاً نسبت اختلاط سیلیکون پخت تراکمی از ۱۰۰:۲ تا ۱۰۰:۴ است، در حالی که نسبت اختلاط سیلیکون پخت پلاتینی معمولاً ۱:۱ یا ۱۰:۱ است.
اندازهگیری دقیق: از ترازوی دیجیتال با دقت حداقل ۰٫۱ گرم استفاده کنید. همیشه مواد را بر اساس وزن اندازهگیری کنید، نه حجم. تخمین مقدار مواد با استفاده از پیمانههای اندازهگیری میتواند بهراحتی باعث خطا در نسبت اختلاط شود.
همزدن اولیه: پیش از استفاده، جزء A و جزء B را بهصورت جداگانه و کاملاً یکنواخت هم بزنید. این کار بهویژه برای جزء A اهمیت دارد، زیرا ممکن است مواد پرکننده در طول نگهداری در کف ظرف تهنشین شده باشند.
۴. اختلاط و همزدن
اختلاط کامل و یکنواخت، عامل اصلی اطمینان از پخت صحیح سیلیکون است. هنگام همزدن، نکات زیر را در نظر داشته باشید:
تمیزکردن دیوارهها و کف ظرف: از یک همزن تمیز استفاده کنید و بهطور مکرر دیوارهها و کف ظرف را بتراشید تا هیچ قسمتی از مواد بدون اختلاط باقی نماند.
بررسی یکنواختی ظاهری: مخلوط را تا زمانی هم بزنید که رنگ آن کاملاً یکنواخت شود و هیچ رگه یا طرح مرمری در آن دیده نشود. توصیه میشود فرایند همزدن ۲ تا ۳ دقیقه ادامه یابد.
استفاده از ظروف جداگانه: هنگام مخلوطکردن انواع مختلف سیلیکون، بهویژه سیلیکون پخت تراکمی و پخت افزایشی، حتماً از ظروف و ابزارهای جداگانه استفاده کنید تا از آلودگی متقابل جلوگیری شود.
۵. هواگیری با پمپ وکیوم
فرایند اختلاط بهطور اجتنابناپذیری مقدار قابلتوجهی حباب هوا وارد سیلیکون میکند. برای دستیابی به سطح قالبی کاملاً صاف و بدون حباب، هواگیری با پمپ وکیوم مرحلهای ضروری است. مخلوط را داخل محفظه خلأ قرار دهید، فشار را با استفاده از پمپ وکیوم تا ۰٫۱- مگاپاسکال کاهش دهید و به مدت ۱ تا ۲ دقیقه در این وضعیت نگه دارید تا حبابها به سطح آمده و کاملاً از بین بروند.
۶. روش صحیح ریختن سیلیکون
هنگام ریختن سیلیکون، پایینترین نقطه جعبه قالب را انتخاب کنید و سیلیکون را بهآرامی و بهصورت جریانی باریک و پیوسته داخل آن بریزید. اجازه دهید سیلیکون بهطور طبیعی روی مدل مادر جریان پیدا کرده و پخش شود. این روش ورود حبابهای هوای جدید را به حداقل میرساند. از ریختن مستقیم سیلیکون روی بالاترین نقطه مدل مادر خودداری کنید؛ زیرا این کار میتواند بهراحتی باعث محبوسشدن هوا شود.
برای مدلهایی که جزئیات بسیار ظریفی دارند، میتوانید ابتدا با استفاده از یک قلمموی نرم، لایه نازکی از سیلیکون را روی سطح مدل بمالید و اطمینان حاصل کنید که تمام شیارها و فرورفتگیها پوشانده شدهاند. سپس بقیه سیلیکون را برای تکمیل قالبگیری بریزید.
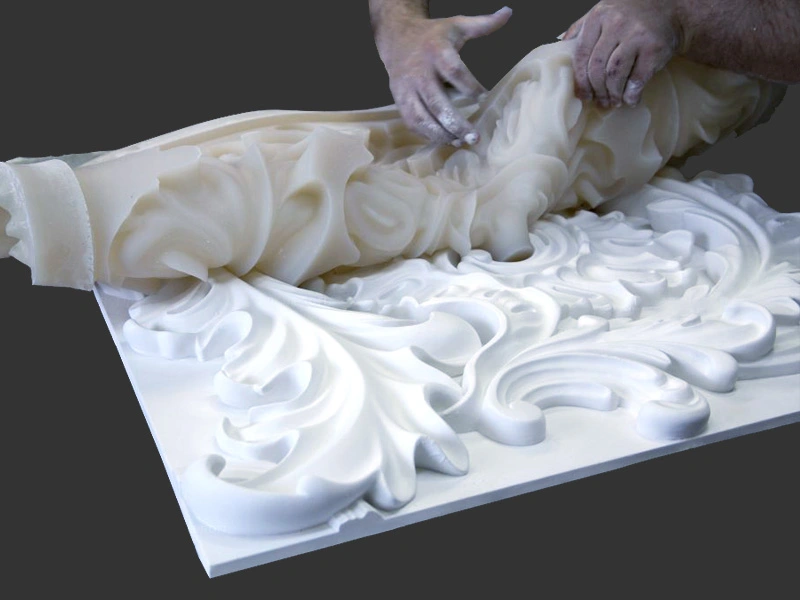
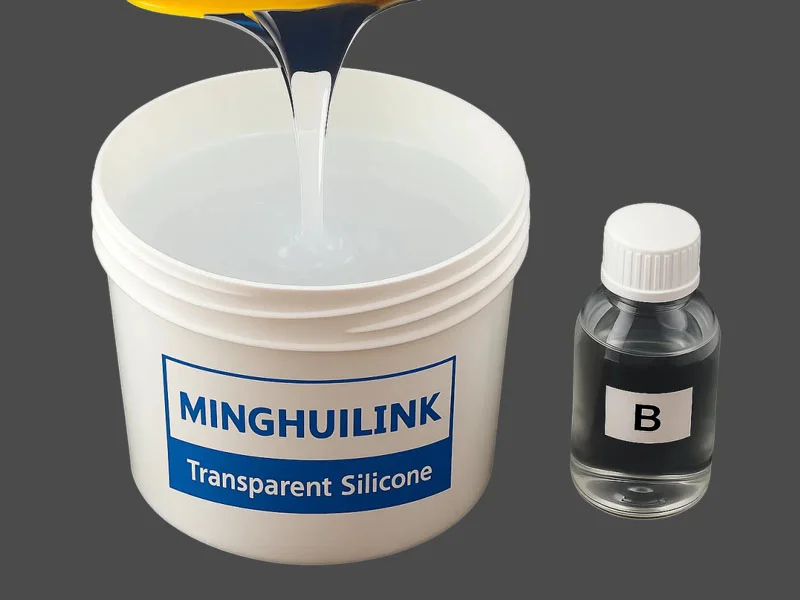
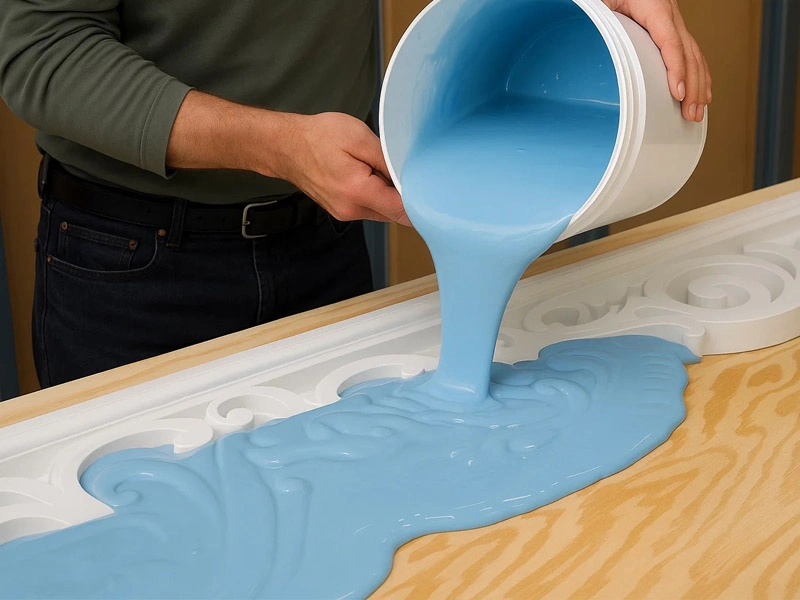 سیلیکون مایع برای قالبسازی
۷. شرایط محیطی پخت
بسیاری از کاربران عوامل محیطی را نادیده میگیرند، در حالی که دما و رطوبت نقش مهمی در سرعت و کیفیت پخت دارند. دمای ایدهآل برای کار با سیلیکون بین ۲۰ تا ۲۵ درجه سانتیگراد (۶۸ تا ۷۷ درجه فارنهایت) است. اگر دما بیش از حد پایین باشد، واکنش پخت بهشدت کند میشود یا حتی ممکن است متوقف شود. اگر دما بیش از حد بالا باشد، زمان کارپذیری (Pot Life) بهطور قابلتوجهی کوتاه میشود و فرصت کمتری برای انجام کار خواهید داشت.
محیط با دمای بالا (بیش از ۲۵ درجه سانتیگراد): دمای بالا زمان کارپذیری را بهطور قابلتوجهی کوتاه میکند، اما در عین حال سرعت پخت را افزایش میدهد. کاربران باتجربه میتوانند از این ویژگی برای تسریع عمدی فرایند پخت سیلیکون پلاتینی و افزایش بهرهوری تولید استفاده کنند.
محیط با دمای پایین (کمتر از ۱۵ درجه سانتیگراد): دمای پایین زمان کارپذیری را بهطور قابلتوجهی افزایش میدهد، اما فرایند پخت بسیار کند خواهد شد. توجه داشته باشید که در دماهای کمتر از ۱۰ درجه سانتیگراد (۵۰ درجه فارنهایت)، واکنش پخت ممکن است بهطور کامل متوقف شود.
رطوبت برای سیلیکونهای پخت تراکمی اهمیت زیادی دارد، زیرا این نوع سیلیکون برای پخت به رطوبت موجود در هوا وابسته است. بنابراین، در محیطهایی با رطوبت بسیار پایین، ممکن است سیلیکون بهطور کامل پخت نشود.
توصیه میشود قالب را روی سطحی صاف، تراز و بدون لرزش قرار دهید تا عوامل خارجی بر شکل و کیفیت آن تأثیر نگذارند. برای به حداقل رساندن انقباض، سیلیکون را در دمای اتاق پخت کنید. اگر نیاز به تسریع فرایند پخت دارید، میتوانید از گرمایش ملایم در محدوده ۴۰ تا ۶۰ درجه سانتیگراد استفاده کنید.
۸. مهار پخت
سیلیکون پایه قلع: این نوع سیلیکون در برابر شرایط محیطی کار مقاومت بالایی دارد و بهراحتی تحت تأثیر ناخالصیهایی که باعث اختلال در پخت میشوند، قرار نمیگیرد؛ به عبارت دیگر، کمتر مستعد «مسمومیت کاتالیزور» است. به همین دلیل، برای افراد مبتدی یا استفاده در شرایط محیطی غیراستاندارد مناسبتر است.
سیلیکون پخت پلاتینی: کاتالیزور پلاتین موجود در این نوع سیلیکون بهشدت نسبت به آلایندهها حساس است و بهراحتی ممکن است دچار «مهار پخت» یا «مسمومیت کاتالیزور» شود. در چنین شرایطی، سطحی که سیلیکون با ماده آلاینده در تماس بوده است، چسبناک باقی میماند و پخت نمیشود. به همین دلیل، شرایط محیط کار، تمیزی ابزارها و پاکیزگی مدل مادر باید بسیار دقیقتر از سیلیکون پخت تراکمی کنترل شوند.
مواد مهارکننده رایج
مواد زیر بهعنوان عوامل شناختهشده مهارکننده کاتالیزور پلاتین مطرح هستند و باید از تماس آنها با سیلیکون پخت پلاتینی جلوگیری شود:
ترکیبات گوگردی: این مواد رایجترین عامل مهار پخت هستند و شامل خمیرهای مدلسازی حاوی گوگرد، دستکشهای لاتکس، لاستیک طبیعی و برخی محصولات لاستیکی ولکانششده میشوند.
ترکیبات قلع: شامل خود سیلیکونهای پخت تراکمی کاتالیزشونده با قلع (هرگز ابزارهای مورد استفاده برای این دو نوع سیلیکون را مشترک استفاده نکنید)، برخی پایدارکنندههای موجود در پلاستیکهای PVC و ترکیبات آلی قلع هستند.
ترکیبات نیتروژندار: عمدتاً شامل آمینها، آمیدها و رزینهای پلییورتان (PU) هستند.
سایر مواد رایج
برخی رزینهای چاپ سهبعدی: مونومرهای پختنشده باقیمانده از چاپهای SLA و DLP از عوامل بسیار قوی مهار پخت هستند و در سالهای اخیر یکی از منابع رایج بروز این مشکل به شمار میروند.
رزینهای پلیاستر، برخی رنگها، لاکها، نوارهای چسب و باقیمانده خمیر لحیمکاری نیز ممکن است باعث مهار پخت شوند.
چگونه از مهار پخت جلوگیری کنیم؟
انجام آزمایش در مقیاس کوچک: پیش از ریختن سیلیکون برای ساخت کل قالب، مقدار کمی از آن را مخلوط کنید و روی قسمت غیرقابلمشاهدهای از مدل مادر یا روی قطعهای از مواد مشابه مدل مادر اعمال کنید. چند ساعت صبر کنید و بررسی کنید که آیا سیلیکون بهدرستی پخت میشود یا خیر. این روش یکی از قابلاعتمادترین راهکارها برای پیشگیری از مهار پخت است.
استفاده از سیلر یا پوشش عایق: اگر میدانید ماده مورد استفاده برای ساخت مدل مادر ممکن است باعث مهار پخت شود، مؤثرترین راهکار ایجاد یک لایه فیزیکی عایق است. از سیلرهای رایج میتوان به عامل رهاساز قالب PVA (پلیوینیل الکل) یا اسپری لاک اکریلیک اشاره کرد.
مراحل آمادهسازی ویژه برای قطعات چاپ سهبعدی: برای مدلهای چاپشده با رزینهای حساس به نور، تمیزکاری کامل و پسپخت طولانیمدت در معرض نور UV ضروری است. در برخی موارد، ممکن است برای اطمینان از حذف کامل تمام مواد مهارکننده فرّار، به حرارتدهی در دمای پایین نیز نیاز باشد.
در صورت وقوع مهار پخت چه باید کرد؟
مهار پخت واکنشی برگشتناپذیر است. تنها راه رفع این مشکل، جداکردن تمام مواد چسبناک و پختنشده و تمیزکردن مدل مادر با استفاده از یک حلال (مانند الکل ایزوپروپیل) است. تنها پس از تمیزکردن کامل مدل مادر و پوشاندن سطح آن با یک لایه عایق محافظ میتوانید دوباره فرایند ریختن سیلیکون را انجام دهید.
۹. زمان پخت
زمان پخت در انواع مختلف سیلیکون متفاوت است، اما سیلیکونهای RTV-2 معمولاً طی ۲۴ ساعت پخت میشوند. اگر سیلیکون پس از ۲۴ ساعت هنوز بهطور کامل پخت نشده یا هیچ نشانهای از پخت در آن مشاهده نمیشود، باید علت مشکل را بررسی کرده و فرایند را از ابتدا انجام دهید.
از خارجکردن زودهنگام قالب خودداری کنید. باید تا پایان زمان پخت کامل که در برگه اطلاعات فنی محصول (TDS) مشخص شده است، صبر کنید. توجه داشته باشید که حتی اگر سطح سیلیکون خشک به نظر برسد، ممکن است واکنش اتصال عرضی در لایههای داخلی آن همچنان ادامه داشته باشد. خارجکردن زودهنگام قالب میتواند به خواص فیزیکی نهایی و دقت ابعادی آن آسیب برساند.
تسلط بر فرایند ساخت قالب با سیلیکون RTV-2 به شناخت اصول اساسی این ماده و اجرای دقیق هر مرحله بستگی دارد. آگاهی از ویژگیهای انواع مختلف سیلیکون، رعایت دقیق نسبتهای اختلاط، تأمین ایمنی و کنترل شرایط محیطی پخت، از عوامل کلیدی برای تضمین کیفیت قالبهای سیلیکونی هستند.
ما برای دیدگاههای شما ارزش قائلیم، اما لطفاً از ارسال مطالب بیمعنی یا نامرتبط خودداری کنید. پیش از ثبت دیدگاه، لطفاً سیاست ثبت دیدگاهها را مطالعه کنید.